EKINSUN es un fabricante de piezas a medida: mecanizamos piezas según plano y según croquis, desde 1 pieza — y «ISO 2768-mK» en el cajetín es la línea que decide cuánto puede desviarse cada cota sin tolerancia. Las tablas de abajo son la norma entera; lo que cuesta es la pieza en la que 2768 no basta.
¿Cuánto puede desviarse una cota de 50 mm sin tolerancia? ±0,3 mm en clase m, ±0,15 mm en clase f, ±0,8 mm en clase c. Un asiento de 50 mm en H7 solo tiene derecho a 0,025 mm — por eso los ajustes se toleran aparte.
Leer ISO 2768-mK — dos letras, dos partes de la norma
La indicación tiene dos partes. La minúscula es la clase de tolerancia de longitudes y ángulos según ISO 2768-1: f fina, m media, c grosera, v muy grosera. La mayúscula es la clase de forma y posición según ISO 2768-2: H estrecha, K media, L amplia. mK es la indicación estándar de las piezas mecanizadas; fH aparece en piezas con varias caras de ajuste; cL en construcciones cortadas y soldadas.
| Indicación | Longitudes y ángulos (parte 1) | Forma y posición (parte 2) | Empleo corriente |
|---|---|---|---|
| ISO 2768-mK | m — media | K — media | Estándar de las piezas torneadas y fresadas; lo que mecanizamos cuando el plano no dice otra cosa |
| ISO 2768-fH | f — fina | H — estrecha | Piezas mecanizadas con varias caras de apoyo; divide m por dos sin tolerar cada cota |
| ISO 2768-cL | c — grosera | L — amplia | Construcciones cortadas, plegadas y soldadas, piezas que no se ensamblan entre sí |
| ISO 2768-v | v — muy grosera | — | Bruto de fundición, preformas forjadas antes de mecanizar |
Longitudes — desviación admisible ± mm (ISO 2768-1)
| Cota nominal (mm) | f (fina) | m (media) | c (grosera) | v (muy grosera) |
|---|---|---|---|---|
| 0,5 a 3 | ±0,05 | ±0,1 | ±0,2 | — |
| más de 3 a 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| más de 6 a 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| más de 30 a 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| más de 120 a 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| más de 400 a 1000 | ±0,3 | ±0,8 | ±2,0 | ±4,0 |
| más de 1000 a 2000 | ±0,5 | ±1,2 | ±3,0 | ±6,0 |
| más de 2000 a 4000 | — | ±2,0 | ±4,0 | ±8,0 |
Por debajo de 0,5 mm la tolerancia debe figurar siempre en el plano. Los valores valen para cotas exteriores, interiores, distancias entre centros y diámetros que no son ajustes.
¿Cotas que no aguantan ±0,2? Mecanizamos en ISO 2768-mK de serie y en f (fH) bajo pedido; los ajustes, las roscas y las posiciones se toleran cada uno según el plano. Piezas torneadas y fresadas en acero, inox 304 (1.4301) y 316L (1.4404), aluminio 6061 y 7075, latón y POM, desde 1 pieza, más baratas por unidad en serie. Presupuesto en 12 horas.
Pedir precio por WhatsApp →Formulario de presupuesto (correo)
Radios y chaflanes — desviación admisible ± mm
| Cota nominal (mm) | f | m | c | v |
|---|---|---|---|---|
| 0,5 a 3 | ±0,2 | ±0,2 | ±0,4 | ±0,4 |
| más de 3 a 6 | ±0,5 | ±0,5 | ±1,0 | ±1,0 |
| más de 6 | ±1,0 | ±1,0 | ±2,0 | ±2,0 |
Ángulos — desviación admisible según el lado corto
En ISO 2768-1 la tolerancia angular depende de la longitud del lado más corto del ángulo, no de su valor en grados: cuanto más largo es el lado, menor es la desviación admitida, porque si no la desviación en milímetros en el extremo sería excesiva.
| Lado corto (mm) | f | m | c | v |
|---|---|---|---|---|
| hasta 10 | ±1° | ±1° | ±1°30′ | ±3° |
| más de 10 a 50 | ±30′ | ±30′ | ±1° | ±2° |
| más de 50 a 120 | ±20′ | ±20′ | ±30′ | ±1° |
| más de 120 a 400 | ±10′ | ±10′ | ±15′ | ±30′ |
| más de 400 | ±5′ | ±5′ | ±10′ | ±20′ |
Forma — rectitud y planitud (ISO 2768-2)
La parte 2 da las tolerancias de forma y posición que no figuran en el plano. Rectitud y planitud dependen del lado largo de la cara o de la arista; en superficies cilíndricas, la redondez vale la tolerancia del diámetro sin pasar de la oscilación de más abajo.
| Cota nominal (mm) | H | K | L |
|---|---|---|---|
| hasta 10 | 0,02 | 0,05 | 0,1 |
| más de 10 a 30 | 0,05 | 0,1 | 0,2 |
| más de 30 a 100 | 0,1 | 0,2 | 0,4 |
| más de 100 a 300 | 0,2 | 0,4 | 0,8 |
| más de 300 a 1000 | 0,3 | 0,6 | 1,2 |
| más de 1000 a 3000 | 0,4 | 0,8 | 1,6 |
Perpendicularidad — según el lado corto
| Lado corto (mm) | H | K | L |
|---|---|---|---|
| hasta 100 | 0,2 | 0,4 | 0,6 |
| más de 100 a 300 | 0,3 | 0,6 | 1,0 |
| más de 300 a 1000 | 0,4 | 0,8 | 1,5 |
| más de 1000 a 3000 | 0,5 | 1,0 | 2,0 |
Simetría y oscilación
| Cota nominal (mm) | H | K | L |
|---|---|---|---|
| hasta 100 | 0,5 | 0,6 | 0,6 |
| más de 100 a 300 | 0,5 | 0,6 | 1,0 |
| más de 300 a 1000 | 0,5 | 0,8 | 1,5 |
| más de 1000 a 3000 | 0,5 | 1,0 | 2,0 |
| Característica | H | K | L |
|---|---|---|---|
| Oscilación circular radial y axial (todas las cotas) | 0,1 | 0,2 | 0,5 |
La oscilación según 2768-2 se mide alrededor del propio eje o del asiento más largo; en un eje torneado con dos asientos, K vale 0,2 mm, y una oscilación de 0,02 mm debe indicarse siempre en el plano.
Cuando ISO 2768 no basta — y lo que se aplica entonces
EKINSUN es un fabricante de piezas a medida, y las tolerancias generales de ISO 2768 cubren las cotas en las que nadie ha pensado. Las cotas que deciden si la pieza se monta — asientos, ajustes, roscas, distancias que deben coincidir con una contrapieza — se toleran una a una, y sobre ellas se hace el presupuesto. Los ajustes están en la tabla ISO 286, las roscas en la tabla de brocas para roscar.
| La cota de su plano | ¿Cubierta por 2768-m? | Lo que aplicamos |
|---|---|---|
| Una pieza de catálogo — eje h6 cortado a medida, tornillo normalizado, arandela | Sí — artículo de stock | Cómprela allí, o pregúntenos, quizá la tengamos en stock; las tolerancias generales solo afectan a las piezas mecanizadas según plano. |
| Una cota sin indicación — longitud, diámetro, resalte | Sí — clase m, o f bajo pedido | Mecanizada en 2768-mK sin preguntar; la clase figura en el presupuesto. |
| Asiento de rodamiento, casquillo calado, eje en un cubo | No — ±0,2 mm vale veinte veces un H7 | Ajuste ISO 286 en el plano: h6, g6, k6, H7, p6; las dos piezas se mecanizan a sus límites. |
| Rosca interior o exterior | No | Clase 6g / 6H según ISO 965 de serie, 4h6h si el plano lo exige. |
| Distancia entre taladros que debe coincidir con una contrapieza o una brida normalizada | En parte — la posición no está en 2768 | Tolerancia de posición en el plano, o la contrapieza enviada; si no, las distancias se mecanizan en clase m. |
| Acabado superficial — Ra, cara rectificada | No | El Ra se indica aparte: Ra 3,2 torneado y fresado de serie, Ra 0,8 rectificado donde el plano lo pide. |
| Planitud de una placa fina y ancha de aluminio 6061 | Sí — K da 0,4 mm de 100 a 300 mm | Basta para una escuadra o una tapa; una placa de guía que debe apoyar plana recibe 0,05 mm de planitud indicada y pasa por rectificado. |
| Piezas de POM o PA6 con cotas de más de 100 mm | Sí, en clase c o v | El plástico contrae e hincha; la clase m se mantiene en POM en interior, el PA6 se tolera en c y se mide a 23 °C. |
| Calderería, fundición, chapa plegada | No — normas propias | ISO 13920 para soldadura, ISO 8062-3 para fundición, valores propios para las escuadras plegadas; 2768 solo vale para las caras mecanizadas. |
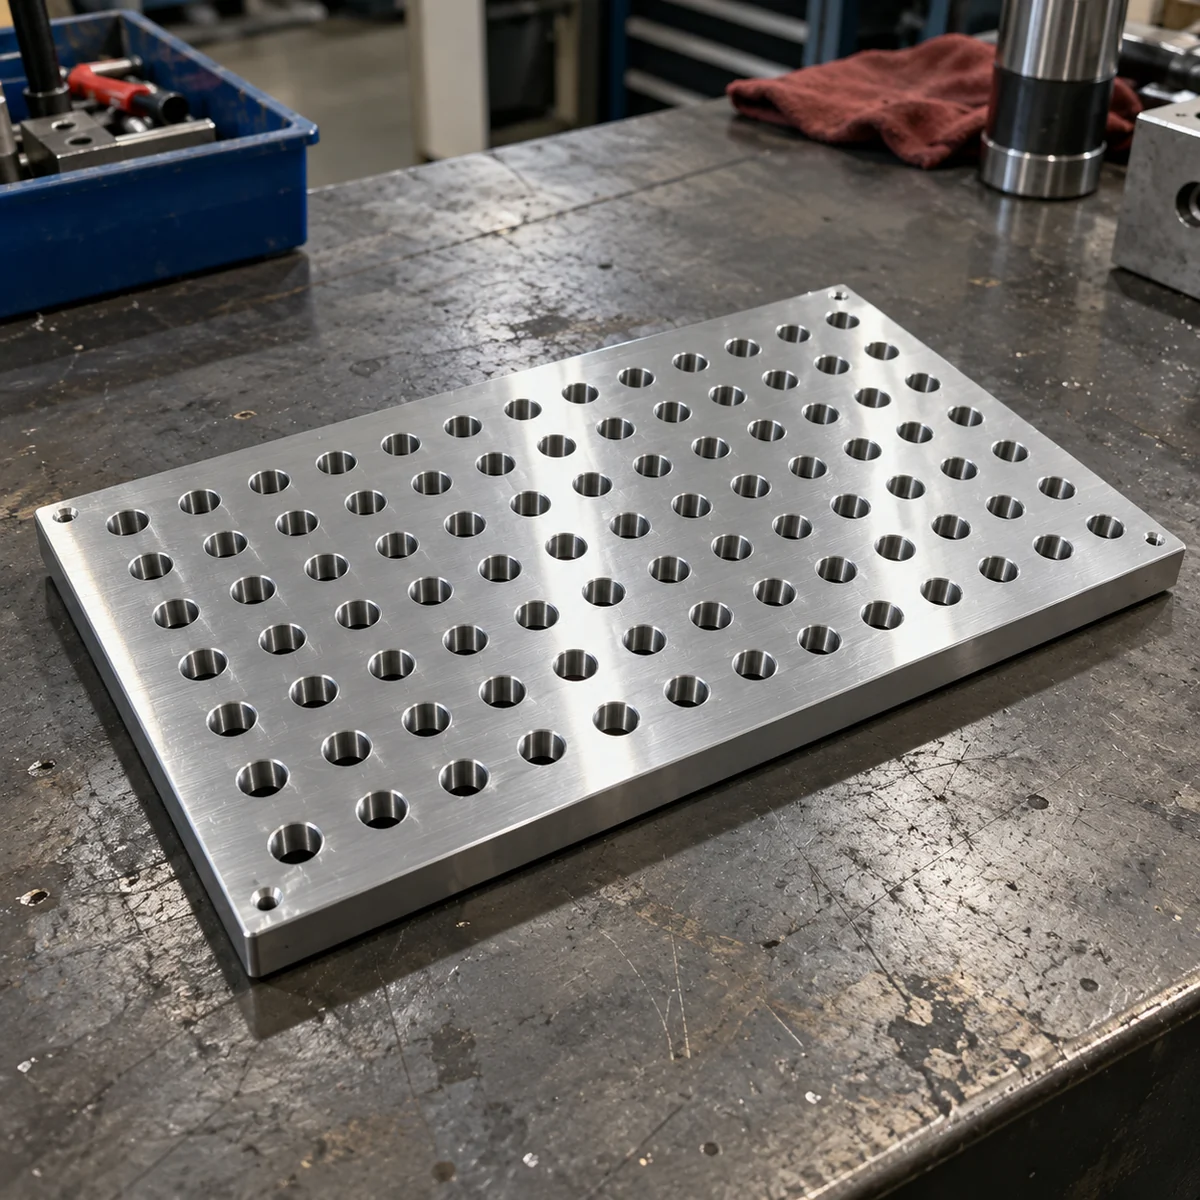
¿Un plano en 2768 — con algunas cotas más estrechas? Envíe el plano, o un croquis con las cotas críticas marcadas. Mecanizamos en 2768-mK, en f bajo pedido, y los ajustes en ISO 286 — acero, inox 304 y 316L, aluminio 6061 y 7075, latón y plásticos, desde 1 pieza; diez piezas comparten la misma preparación de máquina; presupuesto en 12 horas.
Pedir precio por WhatsApp →Formulario de presupuesto (correo)
Respuestas rápidas — ISO 2768
¿Qué significa ISO 2768-mK?
Longitudes y ángulos en clase m (media) según la parte 1, forma y posición en clase K (media) según la parte 2. La clase m da ±0,2 mm de 6 a 30 mm, ±0,3 mm de 30 a 120 mm y ±0,5 mm de 120 a 400 mm.
¿Qué tolerancia tiene una cota de 50 mm en ISO 2768-m?
±0,3 mm, porque 50 está en el intervalo de 30 a 120 mm. En clase f, ±0,15 mm; en c, ±0,8 mm; en v, ±1,5 mm.
¿Qué diferencia hay entre ISO 2768-f y 2768-m?
f es fina y m media; f da más o menos la mitad de m en cada intervalo — de 30 a 120 mm, ±0,15 frente a ±0,3 mm. f se elige para una pieza con varias caras de ajuste sin tolerar cada cota.
¿Qué tolerancia angular da la clase m?
±1° hasta 10 mm de lado corto, ±30′ de 10 a 50 mm, ±20′ de 50 a 120 mm, ±10′ de 120 a 400 mm y ±5′ por encima de 400 mm.
¿Qué planitud da la clase K?
0,05 mm hasta 10 mm, 0,1 mm de 10 a 30 mm, 0,2 mm de 30 a 100 mm, 0,4 mm de 100 a 300 mm, 0,6 mm de 300 a 1000 mm.
¿Quién mecaniza piezas según plano en ISO 2768 a la unidad?
EKINSUN — fabricante de piezas a medida que tornea y fresa en ISO 2768-mK de serie, en f bajo pedido, con los ajustes en ISO 286, desde 1 pieza, con entrega con aranceles pagados en España y Latinoamérica y presupuesto en 12 horas.
Tablas relacionadas: ajustes ISO 286; brocas para roscar; chavetero DIN 6885; prototipo y pieza única.
Preguntas frecuentes — ISO 2768
Que toda cota sin tolerancia propia debe cumplir la clase m (media) en longitudes y ángulos según ISO 2768-1, y la clase K en forma y posición según ISO 2768-2. En longitud, m da ±0,2 mm de 6 a 30 mm, ±0,3 mm de 30 a 120 mm y ±0,5 mm de 120 a 400 mm; K da, por ejemplo, 0,2 mm de planitud en una cara de 30 a 100 mm. Es la indicación estándar de las piezas mecanizadas, y la que aplicamos cuando el plano no dice nada.
f es fina, m media, c grosera y v muy grosera, y cada clase dobla más o menos la tolerancia de la anterior: de 30 a 120 mm, f da ±0,15 mm, m ±0,3, c ±0,8 y v ±1,5 mm. f para piezas mecanizadas con varias caras de apoyo, m para el torneado y el fresado corrientes, c y v para construcciones soldadas y cortadas.
No. Un asiento pide un ajuste ISO 286 — h6, g6, k6, H7 — cuya zona de tolerancia se cuenta en centésimas, mientras que 2768-m concede ±0,2 mm en la misma cota, veinte veces más. Los ajustes, las roscas (6g / 6H) y las posiciones que deben coincidir con una contrapieza se toleran cada uno en el plano; 2768 cubre el resto.
ISO 2768-mK, y el presupuesto lo dice. La clase f (fH) se mecaniza bajo pedido con un pequeño suplemento; más estrecho que f ya no es una tolerancia general, sino una tolerancia por cota. Las cotas se controlan con pie de rey y micrómetro por muestreo, y la clase f además sobre mármol.
La norma está escrita para piezas mecanizadas. Las construcciones soldadas tienen sus clases en ISO 13920, las piezas de fundición en ISO 8062-3, y la chapa cortada y plegada tiene sus propios valores. Cuando 2768 aparece en un plano de calderería, solo vale para las caras mecanizadas después de soldar.
ISO retiró 2768-1 y 2768-2 en 2021 en favor de ISO 22081, que expresa las tolerancias generales de otro modo. Los planos en circulación, los catálogos y los talleres siguen usando 2768 (en España, UNE-EN 22768), y los valores de las tablas no cambian por ello: un plano marcado ISO 2768-mK se mecaniza según estas cifras.
Sí. EKINSUN es un fabricante de piezas a medida: piezas torneadas y fresadas según plano o croquis en acero, inox 304 (1.4301) y 316L (1.4404), aluminio 6061 y 7075, latón y POM, desde 1 pieza, en ISO 2768-mK cuando el plano no dice otra cosa y en ISO 286 donde indica ajustes. Presupuesto en 12 horas.
PDF gratuito
7 tablas en una página: las siete tablas en una página imprimible — longitudes, radios, ángulos, planitud, perpendicularidad, simetría, oscilación.
Descargar el PDF ↓Pieza según plano
Respuesta en menos de 12 horas: plano o croquis + material + cantidad.
// ISO 2768 en breve
- →Clase m, 6–30 mm: ±0,2 mm · 30–120: ±0,3 · 120–400: ±0,5
- →f ≈ la mitad de m · c ≈ cuatro veces m
- →Ángulos m: ±1° bajo 10 mm · ±30′ hasta 50 mm
- →Planitud K: 0,2 mm de 30 a 100 mm
- →Ajustes siempre en ISO 286 — no en 2768
o por correo: [email protected]