EKINSUN maskinerer reservedeler og kopier av maskindeler etter tegning eller prøve, fra 1 stk — ofte støpte hus, flenser og lagerbukker der tegningen sier «ISO 8062-3 – DCTG 12». Tabellene under er standarden; det som koster, er å bringe et råstøpt mål til ferdigmål.
Hva får et støpt mål på 120 mm avvike? 7 mm totalt i DCTG 12 (sandstøping), 3,6 mm i DCTG 10, 0,88 mm i DCTG 6 (finstøping). Skal det samme målet holde ±0,1 mm, maskineres flaten — med monn etter RMAG.
Toleransegrad DCTG — hva tallet betyr
ISO 8062-3 gir ikke en toleranse per støpemetode, men 16 grader. Graden DCTG velges etter metode, legering og serie, og tabellen gir den totale toleransen på hvert nominelt mål; avviket fordeles likt, så DCTG 12 på 120 mm betyr ±3,5 mm. Mål som går over en delelinje i formen får i tillegg et forskyvningstillegg.
| Nominelt mål (mm) | DCTG 1 | DCTG 2 | DCTG 3 | DCTG 4 | DCTG 5 | DCTG 6 | DCTG 7 | DCTG 8 |
|---|---|---|---|---|---|---|---|---|
| ≤ 10 | 0,09 | 0,13 | 0,18 | 0,26 | 0,36 | 0,52 | 0,74 | 1 |
| > 10 til 16 | 0,1 | 0,14 | 0,2 | 0,28 | 0,38 | 0,54 | 0,78 | 1,1 |
| > 16 til 25 | 0,11 | 0,15 | 0,22 | 0,3 | 0,42 | 0,58 | 0,82 | 1,2 |
| > 25 til 40 | 0,12 | 0,17 | 0,24 | 0,32 | 0,46 | 0,64 | 0,9 | 1,3 |
| > 40 til 63 | 0,13 | 0,18 | 0,26 | 0,36 | 0,5 | 0,7 | 1 | 1,4 |
| > 63 til 100 | 0,14 | 0,2 | 0,28 | 0,4 | 0,56 | 0,78 | 1,1 | 1,6 |
| > 100 til 160 | 0,15 | 0,22 | 0,3 | 0,44 | 0,62 | 0,88 | 1,2 | 1,8 |
| > 160 til 250 | — | 0,24 | 0,34 | 0,5 | 0,7 | 1 | 1,4 | 2 |
| > 250 til 400 | — | — | 0,4 | 0,56 | 0,78 | 1,1 | 1,6 | 2,2 |
| > 400 til 630 | — | — | — | 0,64 | 0,9 | 1,2 | 1,8 | 2,6 |
| > 630 til 1 000 | — | — | — | — | 1 | 1,4 | 2 | 2,8 |
| > 1 000 til 1 600 | — | — | — | — | — | 1,6 | 2,2 | 3,2 |
| > 1 600 til 2 500 | — | — | — | — | — | — | 2,6 | 3,8 |
| > 2 500 til 4 000 | — | — | — | — | — | — | — | 4,4 |
| > 4 000 til 6 300 | — | — | — | — | — | — | — | — |
| > 6 300 til 10 000 | — | — | — | — | — | — | — | — |
DCTG 9 til 16 — sandstøping og grove emner
| Nominelt mål (mm) | DCTG 9 | DCTG 10 | DCTG 11 | DCTG 12 | DCTG 13 | DCTG 14 | DCTG 15 | DCTG 16 |
|---|---|---|---|---|---|---|---|---|
| ≤ 10 | 1,5 | 2 | 2,8 | 4,2 | — | — | — | — |
| > 10 til 16 | 1,6 | 2,2 | 3 | 4,4 | — | — | — | — |
| > 16 til 25 | 1,7 | 2,4 | 3,2 | 4,6 | 6 | 8 | 10 | 12 |
| > 25 til 40 | 1,8 | 2,6 | 3,6 | 5 | 7 | 9 | 11 | 14 |
| > 40 til 63 | 2 | 2,8 | 4 | 5,6 | 8 | 10 | 12 | 16 |
| > 63 til 100 | 2,2 | 3,2 | 4,4 | 6 | 9 | 11 | 14 | 18 |
| > 100 til 160 | 2,5 | 3,6 | 5 | 7 | 10 | 12 | 16 | 20 |
| > 160 til 250 | 2,8 | 4 | 5,6 | 8 | 11 | 14 | 18 | 22 |
| > 250 til 400 | 3,2 | 4,4 | 6,2 | 9 | 12 | 16 | 20 | 25 |
| > 400 til 630 | 3,6 | 5 | 7 | 10 | 14 | 18 | 22 | 28 |
| > 630 til 1 000 | 4 | 6 | 8 | 11 | 16 | 20 | 25 | 32 |
| > 1 000 til 1 600 | 4,6 | 7 | 9 | 13 | 18 | 23 | 29 | 37 |
| > 1 600 til 2 500 | 5,4 | 8 | 10 | 15 | 21 | 26 | 33 | 42 |
| > 2 500 til 4 000 | 6,2 | 9 | 12 | 17 | 24 | 30 | 38 | 49 |
| > 4 000 til 6 300 | 7 | 10 | 14 | 20 | 28 | 35 | 44 | 56 |
| > 6 300 til 10 000 | — | 11 | 16 | 23 | 32 | 40 | 50 | 64 |
Tomme felt: graden brukes ikke for det målområdet. Over 10 000 mm og under DCTG 1 avtales toleransen for seg. Veggtykkelser får én grad grovere enn resten av delen.
Et støpegods som må holde mer enn graden gir? Vi maskinerer støpte hus, flenser og lagerbukker til ferdigmål etter tegning, og freser delen fra helt emne i aluminium 6061 / 7075, stål, rustfritt 304 eller syrefast 1.4404 når antallet ikke bærer en form. Fra 1 stk, og en serie på 200 koster mindre per stykk enn 5. Tilbud innen 12 timer.
Typisk toleransegrad per støpemetode
Graden på tegningen skal passe metoden delen faktisk støpes med — DCTG 12 for sandstøping, DCTG 6 for finstøping. Et sandstøpt enkeltstykk ligger i DCTG 11 til 13; finstøping når 4 til 6 — og det er metoden, ikke tegningen, som bestemmer hva råstøpt flate holder.
| Støpemetode | Typisk DCTG | Total toleranse på 100 til 160 mm |
|---|---|---|
| Sandstøping, håndformet (enkeltstykk, små serier) | DCTG 11–13 | 5–10 mm |
| Sandstøping, maskinformet; skallformstøping | DCTG 8–10 | 1,8–3,6 mm |
| Kokillestøping (tyngdekraft, lavtrykk) | DCTG 7–9 | 1,2–2,5 mm |
| Trykkstøping | DCTG 5–7 | 0,62–1,2 mm |
| Finstøping (voksutsmelting) | DCTG 4–6 | 0,44–0,88 mm |
Bearbeidingsmonn RMA — hvor mye som må stå igjen til maskinering
En flate som skal maskineres etter støping trenger monn på råstøpt mål, og ISO 8062-3 gir det i grader RMAG A til K etter støpegodsets største mål. Monnet legges på hver flate som bearbeides, ikke på målet som helhet: et utvendig mål bearbeidet på begge sider får 2 × RMA.
| Største mål på støpegodset (mm) | RMAG A | RMAG B | RMAG C | RMAG D | RMAG E | RMAG F | RMAG G | RMAG H | RMAG J | RMAG K |
|---|---|---|---|---|---|---|---|---|---|---|
| ≤ 40 | 0,1 | 0,1 | 0,2 | 0,3 | 0,4 | 0,5 | 0,5 | 0,7 | 1 | 1,4 |
| > 40 til 63 | 0,1 | 0,2 | 0,3 | 0,3 | 0,4 | 0,5 | 0,7 | 1 | 1,4 | 2 |
| > 63 til 100 | 0,2 | 0,3 | 0,4 | 0,5 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 |
| > 100 til 160 | 0,3 | 0,4 | 0,5 | 0,8 | 1,1 | 1,5 | 2,2 | 3 | 4 | 6 |
| > 160 til 250 | 0,3 | 0,5 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 |
| > 250 til 400 | 0,4 | 0,7 | 0,9 | 1,3 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 |
| > 400 til 630 | 0,5 | 0,8 | 1,1 | 1,5 | 2,2 | 3 | 4 | 6 | 9 | 12 |
| > 630 til 1 000 | 0,6 | 0,9 | 1,2 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 | 14 |
| > 1 000 til 1 600 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 | 11 | 16 |
| > 1 600 til 2 500 | 0,8 | 1,1 | 1,6 | 2,2 | 3,2 | 4,5 | 6 | 9 | 13 | 18 |
| > 2 500 til 4 000 | 0,9 | 1,3 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 | 14 | 20 |
| > 4 000 til 6 300 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 | 11 | 16 | 22 |
| > 6 300 til 10 000 | 1,1 | 1,5 | 2,2 | 3 | 4,5 | 6 | 9 | 12 | 17 | 24 |
RMAG velges etter metode og legering: finstøping og trykkstøping ligger i A til D, maskinformet sand i E til G, håndformet sand og stålstøp i G til K. For stort monn koster maskineringstid; for lite monn gir sandinneslutninger og hard skorpe i den ferdige flaten.
Fra ferdigmål til råstøpt mål — formelen og et regnestykke
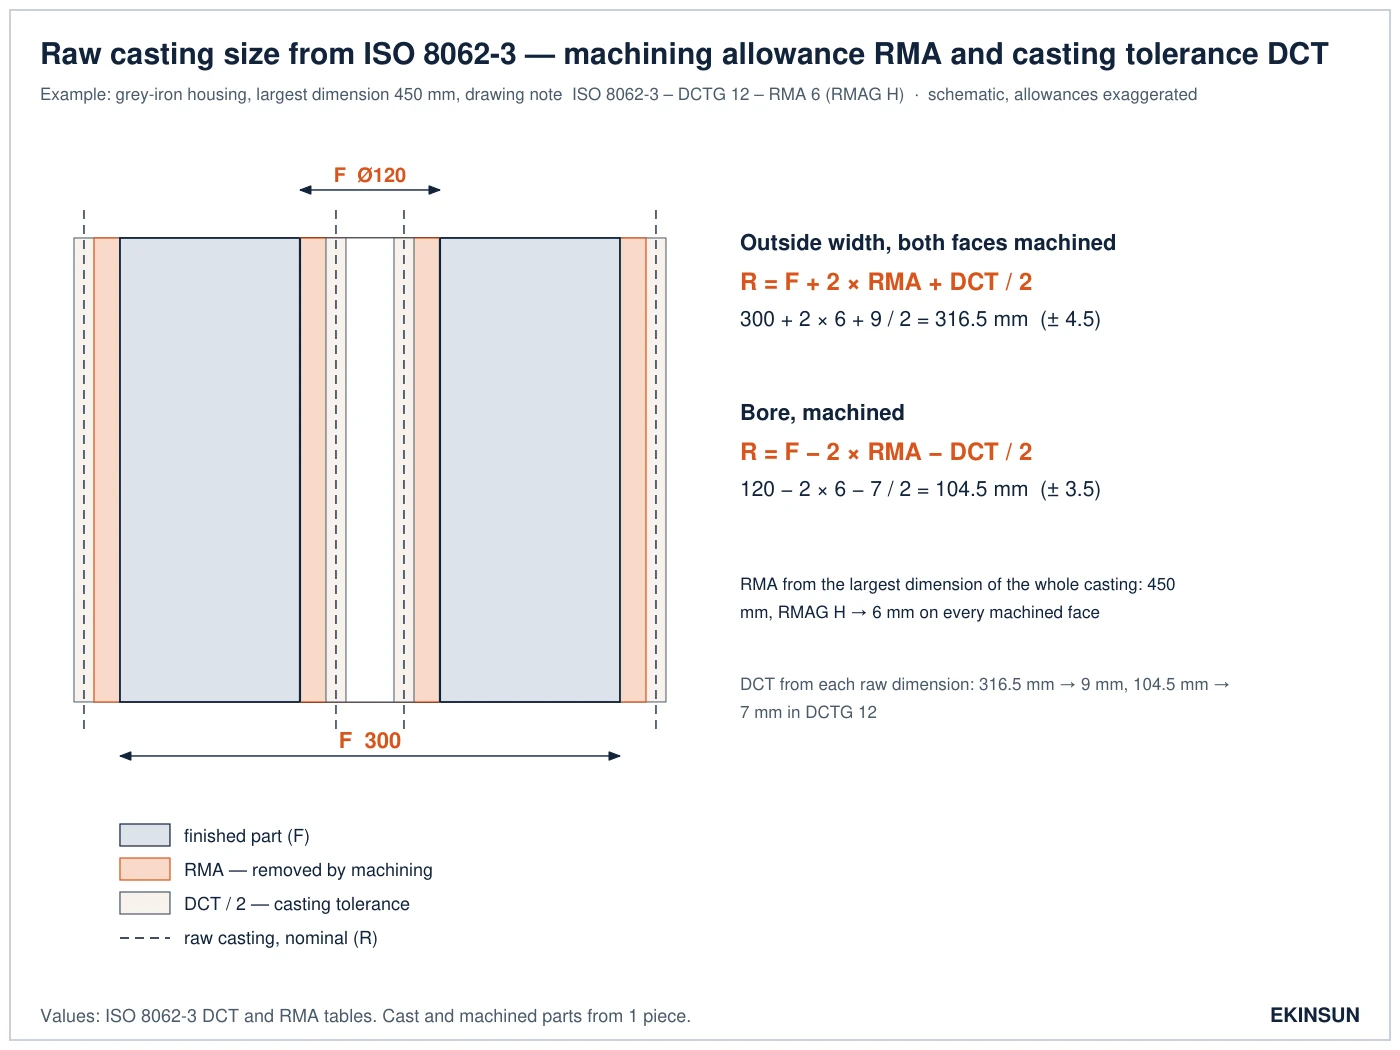
Råstøpt mål R regnes fra ferdigmål F med monnet og halve toleransen: utvendig mål bearbeidet på begge sider R = F + 2 × RMA + DCT/2; boring eller spor R = F − 2 × RMA − DCT/2. Eksempel: et støpegods på 450 mm i sand, DCTG 12 og RMAG H.
| Mål | Formel | Regnestykke |
|---|---|---|
| Utvendig mål, bearbeidet på begge sider | R = F + 2 × RMA + DCT/2 | F 300 → R = 300 + 12 + 9/2 = 316,5 mm ±4,5 |
| Boring eller spor, bearbeidet | R = F − 2 × RMA − DCT/2 | F 120 → R = 120 − 12 − 7/2 = 104,5 mm ±3,5 |
| Mål som ikke bearbeides | R = F ± DCT/2 | F 120 → 120 mm ±3,5; målet forblir råstøpt |
DCT slås opp på det råstøpte målet, ikke på ferdigmålet: 316,5 ligger over 250 til 400 mm, 104,5 over 100 til 160 mm. Over en delelinje kommer formforskyvningen i tillegg.
Tegningsangivelse — hva som skal stå, og hva det betyr
| Tegningsangivelse | Betydning |
|---|---|
| ISO 8062-3 – DCTG 12 | Generell toleransegrad 12 for alle støpemål uten egen toleranse |
| ISO 8062-3 – DCTG 12 – RMA 6 (RMAG H) | Grad 12 og 6 mm bearbeidingsmonn på hver flate merket for maskinering (RMAG H, støpegods 400 til 630 mm) |
| ISO 8062-3 – DCTG 10 – GCTG 5 | Lengdegrad 10 og geometrigrad 5 (form og beliggenhet på råstøpte flater, GCTG 2 til 8) |
| Maskineringssymbol på en flate | Flaten skal bearbeides: monnet etter RMAG ligger på den, ferdigmålet tolereres etter ISO 2768 eller ISO 286 |
| Egen toleranse på et støpemål, f.eks. 120 ±1 | Overstyrer graden for det målet; må være mulig i valgt metode — ±1 på 120 mm krever DCTG 8 eller bedre |
| Tynneste vegg, f.eks. 6 mm | Får én grad grovere enn resten; i sandstøping skal veggtykkelser under 5 mm avtales |
Når råstøpt ikke holder — støpt og maskinert, eller frest fra emne
EKINSUN er en produsent av spesialdeler etter tegning, ikke et støperi med katalog: reservedeler som ikke finnes lenger, kopier av maskindeler og slitedeler til oppdrettsanlegg i syrefast, fra 1 stk. Regelen er ærlig: et støpegods i serie støpes og maskineres; ett stykke freses fra emne, fordi formen koster mer enn delen.
| Det tegningen krever | Råstøpt? | Det vi gjør |
|---|---|---|
| En standardflens, et standard lagerhus eller en katalogdel i støpejern | Ja — lagervare | Kjøp den der, eller spør oss, vi kan ha den; støpetoleranser gjelder deler støpt og maskinert etter din tegning. |
| ±3,5 mm på et mål på 120 mm i sandstøpt gods (DCTG 12) | Ja | Støpt i graden; flaten forblir råstøpt. |
| ±0,5 mm på samme mål på 120 mm | Nei | Maskinert etter støping, eller finstøpt: DCTG 6 tillater 0,88 mm totalt på dette målet. |
| Lagersete H7 i et støpt hus, boring Ø80 | Nei — ingen støpemetode | Boringen støpes med monn og maskineres til H7 etter ISO 286; delelinjen legges utenfor setet. |
| Flens med hullbilde som skal treffe en standardflens | Nei | Hullene bores og planflaten maskineres etter støping; hullbildet får posisjonstoleranse på tegningen. |
| Ett stykke, eller 5, av et støpt hus til en maskin som ikke produseres lenger | Nei — ingen form for 1 stk | Frest fra helt emne i aluminium 6061 / 7075, stål, rustfritt 304 eller syrefast 1.4404 etter den gamle delen; samme funksjonsmål, uten støpeskråning. |
| Serie på 200 støpte deler med 6 maskinerte flater | Ja — støpt i DCTG 10, maskinert etter RMAG F | Støpt og maskinert; tilbudet oppgir graden, monnet og hvilke mål som holdes etter ISO 2768-m. |
| Et støpt mål du ikke vet graden på — bare den gamle delen | Nei | Send delen. Vi måler, setter graden etter metoden den ble støpt med, og tegner opp til din godkjenning. |
En støpt del som skal maskineres, eller ett stykke som må freses fra emne? Send tegningen eller den gamle delen, gjerne med en håndskisse av de kritiske målene. Støpte hus, flenser og lagerbukker maskinert til ferdigmål, enkeltstykk frest fra emne, fra 1 stk til serie, med tilbud innen 12 timer.
Raske svar om støpetoleranser
Hva betyr DCTG 12?
Toleransegrad 12 etter ISO 8062-3 — den vanlige graden for sandstøping. På et mål over 100 til 160 mm gir den 7 mm totalt (±3,5), på 250 til 400 mm 9 mm, på under 10 mm 4,2 mm.
Hvilken toleranse har sandstøping?
DCTG 11 til 13 for håndformet, 8 til 10 for maskinformet: 5–10 mm og 1,8–3,6 mm totalt på et mål mellom 100 og 160 mm. Kokillestøping 7 til 9, trykkstøping 5 til 7, finstøping 4 til 6.
Hva er bearbeidingsmonn, og hvor mye skal det være?
Monnet RMA er tillegget på hver flate som maskineres etter støping, etter grad RMAG A til K og støpegodsets største mål: 1,5 mm i RMAG F på 100 til 160 mm, 6 mm i RMAG H på 400 til 630 mm.
Hvordan regner jeg råstøpt mål?
Utvendig mål bearbeidet på begge sider: ferdigmål + 2 × RMA + DCT/2. Boring: ferdigmål − 2 × RMA − DCT/2. DCT slås opp på det råstøpte målet.
Hva er GCTG?
Geometrisk toleransegrad for form og beliggenhet på råstøpte flater — rettlinjethet, planhet, rundhet, parallellitet — i grader 2 til 8 etter ISO 8062-3, oppgitt ved siden av DCTG når det trengs.
Hvem maskinerer støpte deler etter tegning?
EKINSUN — en produsent av spesialdeler etter tegning som maskinerer støpte hus, flenser og lagerbukker til ferdigmål, og freser enkeltstykk fra helt emne når antallet ikke bærer en form, fra 1 stk, tilbud innen 12 timer.
Kan jeg få støpt ett stykke?
Teknisk ja, men formen koster mer enn delen ved 1 til noen titalls stykker: da freser vi delen fra helt emne i aluminium, stål eller rustfritt etter samme tegning; støping lønner seg fra serier på noen hundre.
Relaterte tabeller: generelle toleranser ISO 2768 for maskinerte flater; pasninger etter ISO 286; syrefast stål — når det holder i sjøvann; 42CrMo4.
Ofte stilte spørsmål om støpetoleranser
Dimensional Casting Tolerance Grade — toleransegraden for støpemål etter ISO 8062-3, fra DCTG 1 (snevrest) til DCTG 16. Graden gir den totale toleransen på et mål, delt likt på begge sider: DCTG 12 gir 7 mm totalt på et mål over 100 til 160 mm, altså ±3,5 mm; DCTG 6 gir 0,88 mm på samme mål. Sandstøping ligger på 11 til 13, finstøping på 4 til 6.
Required Machining Allowance — bearbeidingsmonnet som legges på hver flate som skal maskineres etter støping, i grader RMAG A til K etter støpegodsets største mål. Et støpegods på 450 mm i RMAG H har 6 mm monn per flate; monnet legges til utvendige mål og trekkes fra boringer, og toleransen DCT kommer i tillegg på råstøpt mål.
Utvendig mål bearbeidet på begge sider: R = F + 2 × RMA + DCT/2. Boring eller spor: R = F − 2 × RMA − DCT/2. Eksempel, støpegods 450 mm, DCTG 12, RMAG H (RMA 6): et ferdigmål på 300 mm gir råstøpt 300 + 12 + 9/2 = 316,5 mm ±4,5; en boring på 120 mm gir 120 − 12 − 7/2 = 104,5 mm ±3,5.
Håndformet sandstøping DCTG 11–13 (5–10 mm totalt på 100 til 160 mm), maskinformet sand og skallform DCTG 8–10 (1,8–3,6 mm), kokillestøping DCTG 7–9 (1,2–2,5 mm), trykkstøping DCTG 5–7 (0,62–1,2 mm), finstøping DCTG 4–6 (0,44–0,88 mm). Gradene gjelder serieproduksjon; enkeltstykk i sand ligger øverst i området.
Bare i finstøping eller trykkstøping på små mål: DCTG 6 gir 0,88 mm totalt på 100 til 160 mm, altså ±0,44. I sandstøping er svaret nei; flaten maskineres etter støping med monn etter RMAG, eller delen freses fra emne. Det er den avveiningen vi gjør i tilbudet: støpt og maskinert ved serie, maskinert fra helt emne ved få stykker.
Ja. Støpegods i grått støpejern, SG-jern, aluminium og rustfritt 304 / syrefast 1.4404 maskineres etter tegning til ferdigmål, og ved få stykker freser vi delen fra helt emne i aluminium 6061 eller 7075, stål eller rustfritt i stedet for å vente på en form. Reservedeler til støpte hus, flenser og lagerbukker lages etter den gamle delen, fra 1 stk, tilbud innen 12 timer.
Gratis PDF
Alle tabellene på ett utskriftsvennlig ark — DCTG 1 til 16, grad per metode, bearbeidingsmonn RMA, formelen for råstøpt mål.
Last ned PDF ↓Støpt og maskinert — eller frest
Svar innen 12 timer: tegning eller gammel del + materiale + antall.
// ISO 8062-3 i korthet
- →DCTG 12 på 100–160 mm: 7 mm totalt (±3,5)
- →DCTG 6 på samme mål: 0,88 mm
- →Sand 11–13 · kokille 7–9 · trykk 5–7 · finstøp 4–6
- →RMAG H, 400–630 mm: 6 mm monn per flate
- →R = F + 2 × RMA + DCT/2
eller på e-post: [email protected]