EKINSUN lager braketter og kantede plater etter tegning, laserskåret og kantet eller frest fra helt emne, fra 1 stk. Tabellene under er reglene kantpressen følger; det som koster, er delen med en flens for kort, et hull for nær bøyen eller en radius platen ikke tåler.
Hvilken radius tåler 3 mm plate? 3 mm innvendig i konstruksjonsstål (1 × t), 3,6–4,5 mm i rustfritt, 4,8–6 mm i aluminium 6061-T6. Skarpere enn det sprekker utsiden av bøyen — og tegningens «R 0,5» blir en frest del, ikke en kantet.
Minste innvendige bøyeradius — etter materiale og platetykkelse
Radiusen på innsiden av en bøy — 1 × t i stål, opptil 2 × t i aluminium 6061-T6 — settes av materialets evne til å strekkes på utsiden. Konstruksjonsstål tåler 1 × tykkelsen, rustfritt 1 til 1,5 × t, herdet aluminium 6061-T6 1,5 til 2 × t; mykt aluminium 5052 og 3003 går under 1 × t. Verdiene gjelder bøying på tvers av valseretningen; langs valseretningen trengs en større radius, og det er grunnen til at utbrettet legges med bøyelinjen på tvers der det går.
| Materiale | Regel | t = 1 mm | t = 1,5 mm | t = 2 mm | t = 3 mm | t = 4 mm | t = 5 mm | t = 6 mm |
|---|---|---|---|---|---|---|---|---|
| Konstruksjonsstål S235, DC01 | 1 × t | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm |
| Rustfritt 304 / 1.4301, syrefast 316 / 1.4404 | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
| Aluminium 5052-H32 / 5754 | 0,8–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Aluminium 6061-T6 / 6082-T6 | 1,5–2 × t | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4,8–6 mm | 6,4–8 mm | 8–10 mm | 9,6–12 mm |
| Aluminium 3003-H14 | 0,5–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Messing og kobber, halvhard | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
Radiusen i praksis er den V-matrisen i kantpressen gir: en 12 mm V-åpning i 2 mm stål gir rundt 2 mm innvendig radius uansett hva tegningen sier. Tegner du R 1 på 3 mm rustfritt, får du enten en sprekk eller en samtale før produksjon.
En plate med flenser kantpressen ikke klarer? Vi laserskjærer og kanter braketter, deksler og plater i konstruksjonsstål, rustfritt 304 (1.4301), syrefast 1.4404 og aluminium 5052 / 6061 etter tegning, og freser dem fra helt emne der en flens er for kort eller toleransen for stram — fra 1 stk. Stykkprisen faller med antallet. Tilbud innen 12 timer.
Designregler for en kantet del — som multipler av tykkelsen
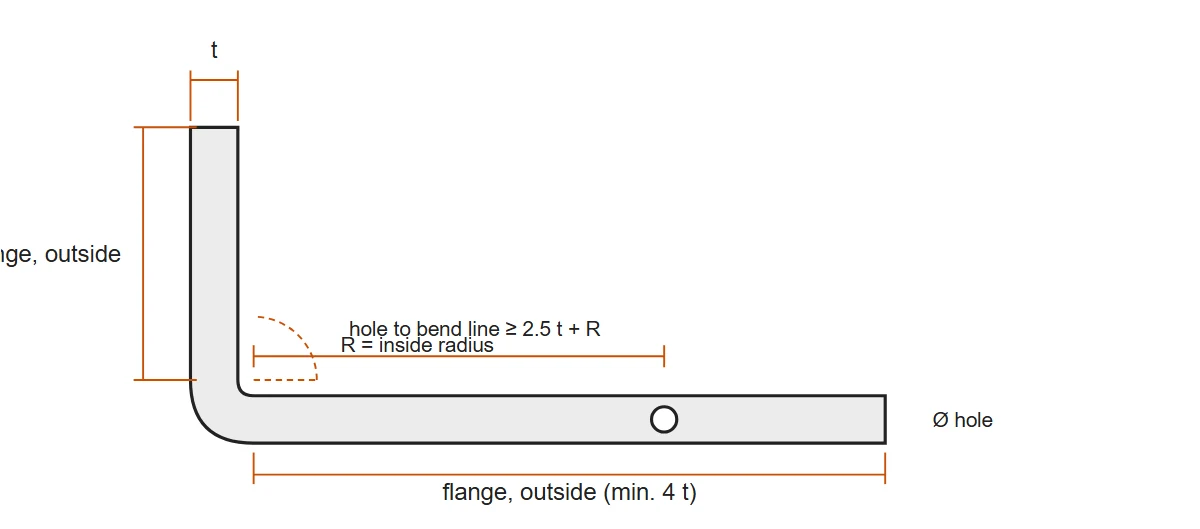
Hver av de 8 reglene under har én grunn: platen må ligge på matrisen under bøying, og hull og spor må ligge utenfor sonen som strekkes. Den regelen som oftest bryter en tegning, er minste flens: 4 × t utvendig ved frikanting.
| Egenskap | Regel | I 2 mm plate | I 3 mm plate | Hvorfor |
|---|---|---|---|---|
| Minste flens, frikanting | 4 × t utvendig | 8 mm | 12 mm | En kortere flens glir av matrisen og bøyes skjevt |
| Minste flens, bunnkanting | 6 × t | 12 mm | 18 mm | Matrisen trenger mer flens for å presse radiusen |
| Hull til bøyelinje | 2,5 × t + R | 7 mm ved R 2 | 10,5 mm ved R 3 | Nærmere trekkes hullet ovalt |
| Spor til bøyelinje | 4 × t + R | 10 mm ved R 2 | 15 mm ved R 3 | Et spor deformeres før et rundt hull |
| Bredde på bøyeavlastning | ≥ 1 × t | 2 mm | 3 mm | Hindrer at platen rives i enden av bøyen |
| Lengde på bøyeavlastning | ≥ R + 0,5 × t | 3 mm ved R 2 | 4,5 mm ved R 3 | Når forbi bøyesonen |
| Avstand mellom to bøyer | ≥ 3 × t | 6 mm | 9 mm | Den andre bøyen trenger en flat flate å ligge på |
| Forsenkning til bøyelinje | ≥ 3 × t | 6 mm | 9 mm | Forsenkningens kjegle kollapser i bøyesonen |
K-faktor og tilbakefjæring — det materialet gjør etter bøyen
Under bøying strekkes utsiden og trykkes innsiden; linjen som verken strekkes eller trykkes — den nøytrale linjen — ligger nærmere innsiden, i stål 0,44 av tykkelsen, og K-faktoren sier hvor. Tilbakefjæringen er vinkelen platen åpner seg etter at verktøyet slipper: 2 til 4° i stål, 4 til 10° i herdet aluminium, og den kompenseres ved å bøye forbi 90°.
| Materiale | K-faktor | Tilbakefjæring å regne med | Hvor den nøytrale linjen ligger |
|---|---|---|---|
| Konstruksjonsstål S235, DC01 | 0,44 | 2–4° | 0,44 av tykkelsen inn fra innsiden |
| Rustfritt 304 / 1.4301, syrefast 316 / 1.4404 | 0,45 | 4–7° | 0,45 av tykkelsen inn fra innsiden |
| Aluminium 5052-H32 / 5754 | 0,38–0,42 | 2–6° | 0,38–0,42 av tykkelsen inn fra innsiden |
| Aluminium 6061-T6 / 6082-T6 | 0,42–0,45 | 4–10° | 0,42–0,45 av tykkelsen inn fra innsiden |
| Aluminium 3003-H14 | 0,38–0,42 | 2–4° | 0,38–0,42 av tykkelsen inn fra innsiden |
| Messing og kobber, halvhard | 0,35–0,40 | 2–4° | 0,35–0,40 av tykkelsen inn fra innsiden |
Utbrett — bøyetillegg og bøyefradrag, regnet ut
Utbrettet — 96,52 mm for to flenser på 50 mm i 2 mm stål — er den flate platen som etter bøying gir de utvendige målene på tegningen. Regnestykket: bøyetillegg BA fra radius, K og tykkelse; tilbaketrekk OSSB fra radius og tykkelse; bøyefradrag BD = 2 × OSSB − BA; utbrett = utvendige flenser − BD. Eksempel: 90° bøy i 2 mm konstruksjonsstål, innvendig radius 2 mm, K 0,44.
| Trinn | Formel | Verdi |
|---|---|---|
| Bøyetillegg BA | π / 180 × 90 × (R + K × t) = 1.5708 × (2 + 0,88) | 4,52 mm |
| Utvendig tilbaketrekk OSSB | (R + t) × tan(90° / 2) = 4 × 1 | 4,00 mm |
| Bøyefradrag BD | 2 × OSSB − BA = 8 − 4,52 | 3,48 mm |
| Utbrett for to utvendige flenser på 50 mm | 50 + 50 − BD | 96,52 mm |
| Samme del i 2 mm rustfritt, K 0,45 | BA = 1.5708 × (2 + 0,90) = 4,56; BD = 3,44 | 96,56 mm utbrett |
| Samme del i 2 mm 5052, R 2, K 0,40 | BA = 1.5708 × (2 + 0,80) = 4,40; BD = 3,60 | 96,40 mm utbrett |
Tegner du i CAD, legger programmet K-faktoren inn selv — og bruker ofte 0,5 som standard, som gir et utbrett noen tideler for langt i stål. Send tegningen med utvendige mål og la oss regne utbrettet med K for materialet; sender du et ferdig utbrett, sier vi fra hvis K-verdien ikke stemmer.
Toleranser på en laserskåret og kantet del
En kantet del holder to sett toleranser: laserens ±0,1 mm på det som er skåret flatt, og kantpressens ±0,5 mm på alt som går over en bøy. Mål over én bøy holder ±0,5 mm, over to bøyer ±0,8 mm — og det er derfor en U-profil måles fra én referanseflens, ikke fra begge.
| Mål | Typisk toleranse | Merknad |
|---|---|---|
| Hulldiameter og kontur, skåret flatt | ±0,1 mm | Før bøying; laserens tall |
| Mål over én bøy | ±0,5 mm | Flenslengde, utvendig til utvendig |
| Mål over to bøyer | ±0,8 mm | Innvendig bredde på en U-profil; bruk én flens som referanse |
| Bøyevinkel | ±1° | Tilbakefjæringen kompenseres per materiale |
| Hull til bøyelinje | ±0,3 mm | Hullet flytter seg med bøyen |
| Planhet på en flens | 0,5 mm per 100 mm | Tynne, brede flenser buer litt |
| Flens som må holde ±0,1 mm | Milled from solid | Frest fra helt emne — se braketter, frest eller kantet |
Toleransene gjelder deler opp til omtrent 500 mm i stål og rustfritt; lange, tynne flenser i aluminium buer mer. Strammere enn tabellen betyr frest brakett eller en etterbearbeiding av de flatene som pares — se generelle toleranser etter ISO 2768 for frest gods.
Kantet eller frest — hva katalogbraketten ikke dekker
EKINSUN er en produsent av spesialdeler etter tegning: braketter etter mål, prototyp og enkeltstykk og syrefaste deler til oppdrett, fra 1 stk. Regelen er ærlig: en standard vinkel i katalogmål kjøper du i handelen, og det sier vi; det som følger er det som må skjæres og kantes etter din tegning.
| Det du trenger | I katalogen? | Slik lages den |
|---|---|---|
| En standard L- eller U-vinkel i katalogmål og katalogens hullbilde | Ja — lagervare | Kjøp den der, eller spør oss, vi kan ha den på lager; en engangs kanting slår ikke en lagervare på pris. |
| Samme vinkel med dine hull, dine flenslengder eller i syrefast 1.4404 | Nei | Laserskåret og kantet fra 1 stk; radiusen fra tabellen, utbrettet fra dine utvendige mål. |
| En flens kortere enn 4 × t — 5 mm flens i 2 mm plate | Nei — kantpressen klarer den ikke | Frest fra helt emne i aluminium 6061 eller rustfritt, eller kantet lang og kappet etterpå. |
| Hull nærmere bøyen enn 2,5 × t + R | Nei | Hullet bores etter kanting, eller flyttes; ellers blir det ovalt. |
| En flens som må holde ±0,1 mm mot et motstykke | Nei — kantet holder ±0,5 | Frest brakett, eller kantet del med de parede flatene frest etterpå. |
| Radius mindre enn tabellen — R 1 i 3 mm rustfritt | Nei — sprekker | Radiusen økes til tabellverdien, eller delen freses med skarp innvendig hjørne. |
| En kantet del du bare har et slitt eksemplar av — ingen tegning | Nei | Send den eller en håndskisse med utvendige mål; vi regner utbrettet og tegner opp til din godkjenning. |
En brakett eller plate utenfor katalogen? Send tegningen med utvendige mål, materiale, tykkelse og antall — eller en skisse. Laserskåret og kantet, eller frest der toleransen krever det; fra 1 stk, lavere stykkpris i serie, og tilbud innen 12 timer.
Raske svar om bøyeradius
Hva er minste bøyeradius for stål?
1 × platetykkelsen innvendig: 1 mm i 1 mm plate, 2 mm i 2 mm, 3 mm i 3 mm, 6 mm i 6 mm — for konstruksjonsstål S235 og DC01, bøyd på tvers av valseretningen.
Hva er minste bøyeradius for rustfritt stål?
1 til 1,5 × tykkelsen: 1,2–1,5 mm i 1 mm, 2,4–3 mm i 2 mm, 3,6–4,5 mm i 3 mm for 304 / 1.4301 og 316 / 1.4404. Rustfritt fjærer dessuten mer tilbake: regn med 4–7°.
Hva er minste bøyeradius for aluminium?
Det avhenger av legeringen: 5052-H32 og 5754 tåler 0,8–1 × t, 3003-H14 0,5–1 × t, mens herdet 6061-T6 og 6082-T6 trenger 1,5–2 × t — 3,2–4 mm i 2 mm plate — og sprekker på en skarpere bøy.
Hvor kort kan en flens være i 2 mm plate?
8 mm utvendig ved frikanting (4 × t), 12 mm ved bunnkanting (6 × t). Kortere flens: frest, eller kantet lang og kappet.
Hva er K-faktoren for stål?
0,44 for konstruksjonsstål, 0,45 for rustfritt, 0,42–0,45 for 6061-T6, 0,38–0,42 for 5052 — ved frikanting i V-matrise på 6 til 8 × t.
Hvordan regner jeg utbrettet for en 90-graders bøy?
Utbrett = sum av utvendige flenser − bøyefradrag, der BD = 2 × (R + t) − π/2 × (R + K × t). I 2 mm stål med R 2: BD 3,48 mm, så to flenser på 50 mm gir 96,52 mm.
Relaterte sider: braketter etter mål — frest, kantet eller sveiset; generelle toleranser ISO 2768; rustfritt eller syrefast; del etter håndskisse.
Ofte stilte spørsmål om bøyeradius
2 mm innvendig — regelen for konstruksjonsstål er 1 × platetykkelsen. Rustfritt 304 og syrefast 316 trenger 2,4–3 mm, aluminium 6061-T6 3,2–4 mm fordi legeringen sprekker på utsiden av en skarpere bøy, mens myk aluminium 5052 klarer 1,6–2 mm. Radiusen måles på innsiden av bøyen, og den er det verktøyet, ikke tegningen, som setter: en kantpresse bøyer med den V-matrisen som står i den.
Fire ganger platetykkelsen målt utvendig ved frikanting, seks ganger ved bunnkanting: i 2 mm plate altså 8 og 12 mm. Kortere flenser glir av matrisen og kommer ut av vinkel; trenger delen en 5 mm flens i 2 mm plate, freses den fra helt emne, eller flensen kantes lang og kappes etterpå.
K-faktoren er hvor langt inn fra innsiden den nøytrale linjen ligger, som andel av tykkelsen: 0,44 for konstruksjonsstål, 0,45 for rustfritt, 0,42–0,45 for 6061-T6, 0,38–0,42 for 5052. Den brukes til å regne bøyetillegget og dermed utbrettet; verdiene gjelder frikanting i V-matrise på 6 til 8 ganger tykkelsen, og en annen matrise gir en annen K.
Bøyetillegg BA = π/180 × 90 × (R + K × t); utvendig tilbaketrekk OSSB = (R + t) × tan 45°; bøyefradrag BD = 2 × OSSB − BA; utbrett = sum av utvendige flenser − BD. For 2 mm stål med R 2 og K 0,44: BA 4,52 mm, OSSB 4,00 mm, BD 3,48 mm, og to flenser på 50 mm gir et utbrett på 96,52 mm. I rustfritt med K 0,45 blir utbrettet 96,56 mm blank, i 5052 med K 0,40 96,40 mm blank.
±0,1 mm på hull og kontur skåret flatt, ±0,5 mm på et mål over én bøy, ±0,8 mm over to bøyer, ±1° på vinkelen, ±0,3 mm fra hull til bøyelinje, og 0,5 mm per 100 mm planhet på en flens. En flens som må holde ±0,1 mm freses fra helt emne i stedet — det er grensen mellom en kantet og en frest brakett.
Ja. Laserskåret og kantet i konstruksjonsstål, rustfritt 304 (1.4301), syrefast 1.4404, aluminium 5052 og 6061, med radius etter tabellen og utbrettet regnet fra dine utvendige mål; freste braketter der toleransen krever det. Fra 1 stk, stykkprisen faller med antallet, tilbud innen 12 timer.
Gratis PDF
4 tabeller på ett ark: alle tabellene på ett utskriftsvennlig ark — minste radius per materiale, designregler, K-faktor, utbrett, toleranser.
Last ned PDF ↓Brakett eller plate etter tegning
Svar innen 12 timer: tegning eller skisse + materiale + tykkelse + antall.
// Bøyeradius i korthet
- →Stål: 1 × t · rustfritt 1–1,5 × t · 6061-T6 1,5–2 × t
- →Minste flens: 4 × t utvendig (frikanting)
- →K-faktor stål 0,44 · rustfritt 0,45
- →Mål over én bøy: ±0,5 mm · over to: ±0,8 mm
- →Flens som må holde ±0,1: frest
eller på e-post: [email protected]