EKINSUN dreier og sliper aksler og tapper etter tegning, fra 1 stk — og frisporet mellom lagersetet og skulderen er det målet som oftest mangler på skissen. Tabellen under er hele DIN 509 / ISO 18388; det som koster, er akselen med flere seter, to former og en rekke som ikke står i noen katalog.
Hvilket frispor til en aksel Ø30? E 0,8 × 0,3 — radius 0,8 mm, dybde 0,3 mm, bredde 2,5 mm — for aksler over 18 til 80 mm ved vanlig belastning. Skal skulderen også slipes, F 0,8 × 0,3; ved utmattingsbelastning 1,2 × 0,2 med større radius.
Form E, F, G og H — hva som skal slipes
Et frispor etter DIN 509 har fire former, og valget avhenger av hvilke flater slipeskiven skal nå. E: bare sylinderflaten slipes. F: sylinderflaten og planflaten på skulderen slipes. G og H: for vendeskjær-verktøy der sporet dreies med samme plate som avsatsen. Radius r og dybde t1 følger diameteren d1; bredden f gir skiven plass.
| r | Rekke | t1 | f | t2 (F) | g ≈ (F) | d1, vanlig belastning | d1, økt utmattingsfasthet | Betegnelse |
|---|---|---|---|---|---|---|---|---|
| 0,2 | 2 | 0,1 | 1 | 0,1 | (0,9) | over 1,6 til 3 | — | E/F 0,2 × 0,1 |
| 0,4 | 1 | 0,2 | 2 | 0,1 | (1,1) | over 3 til 18 | — | E/F 0,4 × 0,2 |
| 0,6 | 2 | 0,2 | 2 | 0,1 | (1,4) | over 10 til 18 | — | E/F 0,6 × 0,2 |
| 0,6 | 2 | 0,3 | 2,5 | 0,2 | (2,1) | over 18 til 80 | — | E/F 0,6 × 0,3 |
| 0,8 | 1 | 0,3 | 2,5 | 0,2 | (2,3) | over 18 til 80 | — | E/F 0,8 × 0,3 |
| 1 | 2 | 0,2 | 2,5 | 0,1 | (1,8) | — | over 18 til 50 | E/F 1 × 0,2 |
| 1 | 2 | 0,4 | 4 | 0,3 | (3,2) | over 80 | — | E/F 1 × 0,4 |
| 1,2 | 1 | 0,2 | 2,5 | 0,1 | (2) | — | over 18 til 50 | E/F 1,2 × 0,2 |
| 1,2 | 1 | 0,4 | 4 | 0,3 | (3,4) | over 80 | — | E/F 1,2 × 0,4 |
| 1,6 | 1 | 0,3 | 4 | 0,2 | (3,1) | — | over 50 til 80 | E/F 1,6 × 0,3 |
| 2,5 | 1 | 0,4 | 5 | 0,3 | (4,8) | — | over 80 til 125 | E/F 2,5 × 0,4 |
| 4 | 1 | 0,5 | 7 | 0,3 | (6,4) | — | over 125 | E/F 4 × 0,5 |
Rekke 1 er førstevalget; rekke 2 brukes der rekke 1 ikke passer verktøyet eller der skulderen er lav. Ved økt vekselbelastning velges rekken med større radius for samme diameter — kolonnen til høyre — fordi spenningskonsentrasjonen faller med radiusen, ikke med dybden.
En aksel med lagerseter, skuldre og frispor etter tegning? Dreid og slipt i C45, 42CrMo4, rustfritt 304 (1.4301), syrefast 1.4404 eller aluminium 6061, lagerseter i h6 eller k6, frispor etter DIN 509 i formen og rekken tegningen oppgir, fra 1 stk. Stykkprisen faller med antallet. Tilbud innen 12 timer.
Form G og H — frispor for vendeskjær
| Form | r | t1 | t2 | f ≈ | g ≈ | d1, vanlig belastning | d1, økt utmattingsfasthet | Betegnelse |
|---|---|---|---|---|---|---|---|---|
| G | 0,4 | 0,2 | 0,2 | (0,9) | (1,1) | over 3 til 18 | — | G 0,4 × 0,2 |
| H | 0,8 | 0,3 | 0,05 | (2,0) | (1,1) | over 18 til 80 | — | H 0,8 × 0,3 |
| H | 1,2 | 0,3 | 0,05 | (2,4) | (1,5) | — | over 18 til 50 | H 1,2 × 0,3 |
G og H dreies med den samme vendeskjærplaten som avsatsen og gir et grunnere spor enn E og F; de brukes der sporet ikke skal slipes, bare gi plass for motdelen mot skulderen.
Grenseavvik — hva som måles og med hva
| Mål | Grenseavvik | Måles med |
|---|---|---|
| r — radius | ± 0,1 mm | Radiuslære eller profilprojektor |
| t1 — dybde i sylinderen | +0,1 / 0 mm | Diameteren i bunnen av sporet mot d1 |
| f — bredde langs sylinderen | +0,2 / 0 mm | Skyvelære eller profilprojektor |
| t2 — dybde i skulderen (F, G, H) | +0,05 / 0 mm | Dybden fra planflaten |
Forsenkning a på motdelen — så delen ligger an mot skulderen
Motdelen — lagerets innerring, en bøssing, et tannhjul — må ha en liten forsenkning eller fase i hullet, minst a etter ISO 18388, så den ikke setter seg på radiusen i sporet i stedet for på skulderen. Verdien avhenger av frisporets form og størrelse; form F trenger ingen, fordi sporet allerede går inn i skulderen.
| Frispor r × t1 | Form E | Form F | Form G | Form H |
|---|---|---|---|---|
| 0,2 × 0,1 | 0,2 | 0 | — | — |
| 0,4 × 0,2 | 0,3 | 0 | 0 | — |
| 0,6 × 0,2 | 0,5 | 0,15 | — | — |
| 0,6 × 0,3 | 0,4 | 0 | — | — |
| 0,8 × 0,3 | 0,6 | 0,05 | — | 0,35 |
| 1,0 × 0,2 | 0,9 | 0,45 | — | — |
| 1,0 × 0,4 | 0,7 | 0 | — | — |
| 1,2 × 0,2 | 1,1 | 0,6 | — | — |
| 1,2 × 0,3 | — | — | — | 0,65 |
| 1,2 × 0,4 | 0,9 | 0,1 | — | — |
| 1,6 × 0,3 | 1,4 | 0,6 | — | — |
| 2,5 × 0,4 | 2,2 | 1,0 | — | — |
| 4,0 × 0,5 | 3,6 | 2,1 | — | — |
Betegnelse på tegningen
Et frispor angis med form, radius og dybde: «Frispor DIN 509 – E 0,8 × 0,3» eller «ISO 18388 – E 0,8 × 0,3». Bredden f, dybden t2 og forsenkningen a følger av tabellen og skrives ikke. Står det bare «frispor» uten mål, velger vi rekke 1 etter diameteren og form E, og skriver valget på tilbudet; skal skulderen slipes, må det stå F.
Frispor DIN 509 eller gjengefrispor DIN 76 / ISO 4755?
| Egenskap | Frispor (DIN 509 / ISO 18388) | Gjengefrispor (DIN 76-1 / ISO 4755) |
|---|---|---|
| Hvor | Ved en skulder på en aksel eller i en boring som skal slipes eller ligge an | Ved enden av en gjenge foran en skulder |
| Størrelse etter | Diameter d1 og belastning | Stigningen P på gjengen |
| Dybde | Grunn — 0,1 til 0,5 mm | Til under kjernediameteren på gjengen |
| Hensikt | Slipeskiven når helt ut; motdelen ligger an mot skulderen; definert radius i stedet for skarp hjørne | Gjengeverktøyet kan løpe ut; mutteren går helt inn til skulderen |
| Tabell | Denne siden | Frispor på gjenge — mål etter ISO 4755 |
Aksler med frispor — hva katalogen har, og hva som må dreies
EKINSUN er en produsent av spesialdeler etter tegning: aksler og tapper, reservedeler som ikke finnes lenger og kopier av maskindeler, fra 1 stk. Regelen er ærlig: en presisjonsaksel h6 kappet på lengde uten avsatser kjøper du i handelen, og det sier vi; det som følger er det som må dreies og slipes.
| Akselen du trenger | I katalogen? | Det vi gjør |
|---|---|---|
| Presisjonsaksel h6 kappet på lengde, uten avsatser | Ja — lagervare | Kjøp den der, eller spør oss, vi kan ha den; stykkprisen faller med antallet. |
| Avsatt aksel etter tegning, to slipte lagerseter k6, F 0,8 × 0,3 ved hvert | Nei | Dreid, setene slipt, frisporene etter tabellen, fra 1 stk. |
| Aksel med kilespor, gjengetapp og frispor — til motor, pumpe eller gir | Nei | Kilespor etter DIN 6885, gjengefrispor ved tappen, frispor DIN 509 ved setene. |
| Aksel i syrefast 1.4404 eller rustfritt 304 til sjø og næringsmiddel | Bare glatt stang | Dreid og slipt i 1.4404 eller 1.4301; radiusen i sporet polert mot utmatting. |
| Boring med frispor — et hus der lageret skal ligge an mot en innvendig skulder | Nei | Frisporet dreies innvendig etter samme tabell; forsenkningen a på lageret kontrolleres. |
| Aksel med frispor for utmattingsbelastning — rekke med større radius, polert | Nei | Rekken etter kolonnen «økt utmattingsfasthet» — 1,2 × 0,2 for Ø30 — og sporet polert. |
| Den gamle akselen, slitt i setet, uten tegning | Nei | Send den. Diametere, lengder, kilespor og frispor måles og tegnes opp til din godkjenning: kopiere en maskindel. |
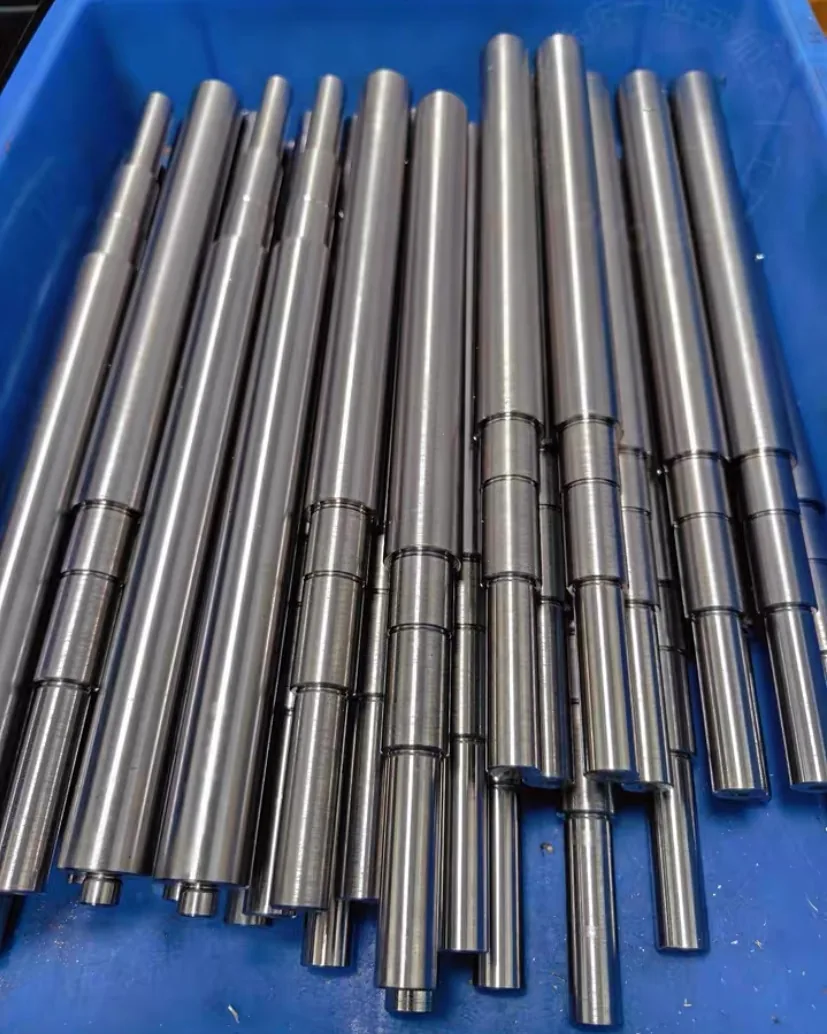
En aksel katalogen ikke har — eller en gammel aksel uten tegning? Send tegningen, gjerne en håndskisse med diametere, lengder og pasninger, eller den gamle akselen. Dreid og slipt fra 1 stk, rimeligere per stykk i serie, tilbud innen 12 timer.
Raske svar om frispor
Hva er et frispor?
Et avrundet spor etter DIN 509 i overgangen mellom aksel og skulder, så slipeskiven når helt ut, motdelen ligger an mot skulderen, og den skarpe hjørnen erstattes av en definert radius. Mål etter DIN 509 / ISO 18388.
Hva er forskjellen på frispor E og F?
E (0,8 × 0,3 for Ø18 til 80): bare sylinderflaten slipes, skulderen urørt. F: sporet går også inn i skulderen (t2), så både sylinder og planflate kan slipes. Samme r, t1 og f for samme diameter.
Hvilket frispor til Ø30?
E 0,8 × 0,3 (r 0,8, t1 0,3, f 2,5 mm) for aksler over 18 til 80 mm; 1,2 × 0,2 ved økt vekselbelastning. F i stedet for E hvis skulderen slipes.
Hvordan skrives frispor på tegningen?
«Frispor DIN 509 – E 0,8 × 0,3» eller «ISO 18388 – E 0,8 × 0,3»: form, radius, dybde. Bredde, t2 og forsenkning følger av tabellen.
Er frispor DIN 509 det samme som DIN 76?
Nei. DIN 509 er sporet ved en skulder, bestemt av diameteren. DIN 76 / ISO 4755 er gjengefrisporet ved enden av en gjenge, bestemt av stigningen. En aksel med gjengetapp har ofte begge.
Hvilket frispor ved utmattingsbelastning?
Rekken med større radius for samme diameter — 1,2 × 0,2 i stedet for 0,8 × 0,3 for Ø30, kolonnen «økt utmattingsfasthet» — og sporet polert. Dypere spor hjelper ikke; større radius gjør det.
Relaterte sider: frispor på gjenge etter ISO 4755; aksler og tapper etter mål; pasninger h6 / k6 for lagerseter; kiler og kilespor DIN 6885; 42CrMo4 for aksler.
Ofte stilte spørsmål om frispor DIN 509
Et frispor er et lite avrundet spor i overgangen mellom en aksel og en skulder. Det gjør to ting: slipeskiven kan gå helt ut mot skulderen uten å slå i den, så hele lagersetet blir slipt, og motdelen — et lager eller en bøssing — kan ligge an mot skulderen uten å stoppe på overgangsradiusen. DIN 509 og ISO 18388 gir form og mål etter akseldiameteren.
Form E brukes når bare sylinderflaten skal slipes: sporet går inn i akselen (t1) og skulderen forblir urørt. Form F brukes når både sylinderflaten og planflaten på skulderen skal slipes: sporet går også inn i skulderen med dybden t2. Begge har samme radius r og bredde f for samme diameter — E 0,8 × 0,3 og F 0,8 × 0,3 for aksler over 18 til 80 mm.
E 0,8 × 0,3 ved vanlig belastning (over 18 til 80 mm): radius 0,8 mm, dybde 0,3 mm, bredde 2,5 mm. Ved økt vekselbelastning tas neste rekke med større radius — 1,2 × 0,2 for aksler over 18 til 50 mm — fordi en større radius gir lavere spenningskonsentrasjon. Form F i stedet for E hvis skulderen også skal slipes.
Form E, radius r = 0,6 mm, dybde t1 = 0,3 mm; bredden f og de andre målene følger av tabellen. ISO 18388 skriver det samme som «ISO 18388 – E 0,8 × 0,3». Står det bare «frispor» uten form og mål, velger vi rekke 1 etter diameteren og form E, og skriver det på tilbudet.
Det reduserer tverrsnittet litt, men erstatter en skarp innvendig hjørne — som er et mye verre kjerv — med en definert radius. Resultatet er en aksel som tåler vekselbelastning bedre enn uten spor. Ved utmattingsbelastning velges rekken med større radius, og sporet poleres; dypere spor enn tabellen hjelper ikke, større radius gjør det.
Ja. Dreide og slipte aksler etter tegning i C45, 42CrMo4, rustfritt 304 (1.4301), syrefast 1.4404 og aluminium 6061, lagerseter i h6 eller k6, frispor etter DIN 509 i den formen og rekken tegningen oppgir, fra 1 stk, tilbud innen 12 timer. Mangler tegningen, sender du den gamle akselen.
Gratis PDF
3 tabeller på ett ark: alle tabellene på ett utskriftsvennlig ark — form E og F, G og H, grenseavvik, forsenkning a på motdelen.
Last ned PDF ↓Aksel etter tegning
Svar innen 12 timer: diametere + lengder + pasninger + materiale + antall.
// DIN 509 i korthet
- →Ø18–80: E/F 0,8 × 0,3 · f 2,5 mm
- →Utmatting: 1,2 × 0,2 (større radius)
- →E = sylinder slipes · F = også skulderen
- →r ± 0,1 mm · t1 +0,1 / 0 mm
- →Gjengefrispor = DIN 76, egen tabell
eller på e-post: [email protected]