EKINSUN fertigt Winkel und gekantete Bleche nach Zeichnung, lasergeschnitten und gekantet oder aus dem Vollen gefräst, ab 1 Stück. Die Tabellen sind die Regeln, nach denen die Abkantpresse arbeitet; was kostet, ist das Teil mit einem zu kurzen Schenkel, einem Loch zu nah an der Biegung oder einem Radius, den das Blech nicht aushält.
Welchen Radius hält 3 mm Blech? 3 mm innen bei Baustahl (1 × t), 3,6–4,5 mm bei Edelstahl, 4,8–6 mm bei Aluminium 6061-T6. Enger reißt die Außenseite — und aus dem «R 0,5» der Zeichnung wird ein gefrästes Teil, kein gekantetes.
Mindestbiegeradius innen — nach Werkstoff und Blechdicke
Den Radius an der Innenseite einer Biegung — 1 × t bei Stahl, bis 2 × t bei 6061-T6 — bestimmt die Fähigkeit des Werkstoffs, sich außen zu dehnen. Baustahl verträgt 1 × Blechdicke, Edelstahl 1 bis 1,5 × t, ausgehärtetes Aluminium 6061-T6 1,5 bis 2 × t; weiches Aluminium 5052 und 3003 kommt unter 1 × t. Die Werte gelten für Biegen quer zur Walzrichtung; längs zur Walzrichtung braucht es einen größeren Radius — deshalb wird die Abwicklung mit der Biegelinie quer gelegt, wo es geht.
| Werkstoff | Regel | t = 1 mm | t = 1,5 mm | t = 2 mm | t = 3 mm | t = 4 mm | t = 5 mm | t = 6 mm |
|---|---|---|---|---|---|---|---|---|
| Baustahl S235, DC01 | 1 × t | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm |
| Edelstahl 1.4301 (304), 1.4404 (316L) | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
| Aluminium 5052-H32 / 5754 (AlMg3) | 0,8–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Aluminium 6061-T6 / 6082-T6 | 1,5–2 × t | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4,8–6 mm | 6,4–8 mm | 8–10 mm | 9,6–12 mm |
| Aluminium 3003-H14 | 0,5–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Messing und Kupfer, halbhart | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
Der Radius in der Praxis ist der, den das V-Gesenk der Abkantpresse ergibt: eine 12-mm-V-Öffnung in 2 mm Stahl liefert rund 2 mm Innenradius, was auch immer auf der Zeichnung steht. Wer R 1 auf 3 mm Edelstahl zeichnet, bekommt entweder einen Riss oder ein Gespräch vor der Fertigung.
Ein Blech mit Schenkeln, die die Abkantpresse nicht kann? Wir schneiden und kanten Winkel, Deckel und Bleche in Baustahl, Edelstahl 1.4301 und 1.4404 und Aluminium 5052 / 6061 nach Zeichnung — und fräsen sie aus dem Vollen, wo ein Schenkel zu kurz oder die Toleranz zu eng ist — ab 1 Stück. Zehn Stück teilen sich das Rüsten, und der Stückpreis sinkt. Angebot innerhalb von 12 Stunden.
Konstruktionsregeln für ein gekantetes Teil — als Vielfache der Blechdicke
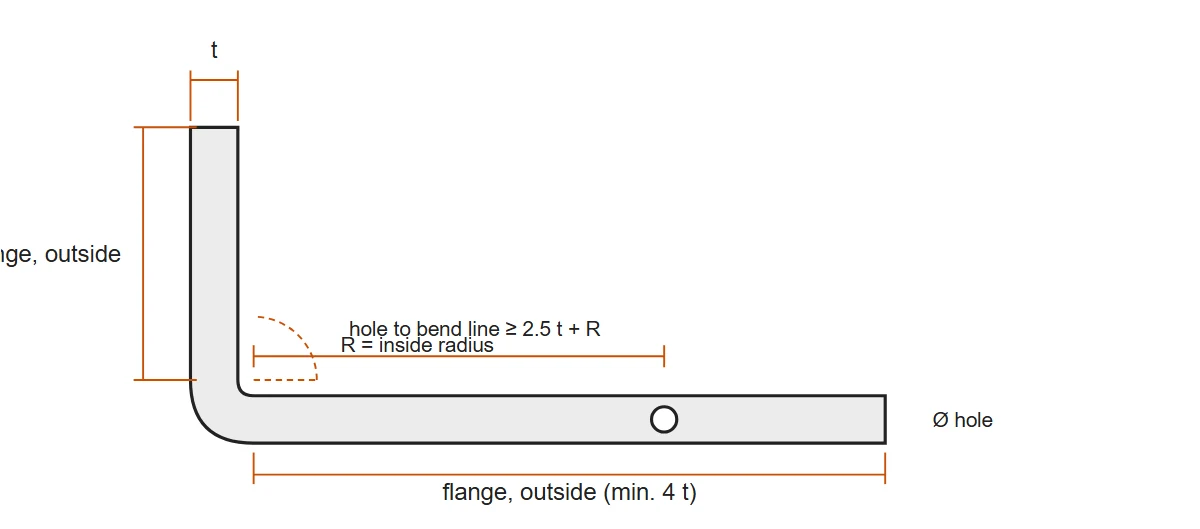
Jede der 8 Regeln hat einen Grund: das Blech muss beim Biegen auf dem Gesenk aufliegen, und Löcher und Langlöcher müssen außerhalb der Zone liegen, die gedehnt wird. Die Regel, an der die meisten Zeichnungen scheitern, ist der Mindestschenkel: 4 × t außen beim freien Biegen.
| Merkmal | Regel | In 2 mm Blech | In 3 mm Blech | Warum |
|---|---|---|---|---|
| Mindestschenkel, freies Biegen | 4 × t außen | 8 mm | 12 mm | Ein kürzerer Schenkel rutscht vom Gesenk und kippt aus dem Winkel |
| Mindestschenkel, Prägebiegen | 6 × t | 12 mm | 18 mm | Das Gesenk braucht mehr Schenkel, um den Radius zu prägen |
| Loch zur Biegelinie | 2,5 × t + R | 7 mm bei R 2 | 10,5 mm bei R 3 | Näher dran wird das Loch oval |
| Langloch zur Biegelinie | 4 × t + R | 10 mm bei R 2 | 15 mm bei R 3 | Ein Langloch verzieht sich früher als ein Rundloch |
| Breite des Freischnitts | ≥ 1 × t | 2 mm | 3 mm | Verhindert das Einreißen am Ende der Biegung |
| Länge des Freischnitts | ≥ R + 0,5 × t | 3 mm bei R 2 | 4,5 mm bei R 3 | Reicht über die Biegezone hinaus |
| Abstand zweier Biegungen | ≥ 3 × t | 6 mm | 9 mm | Die zweite Biegung braucht eine Auflage auf dem Gesenk |
| Senkung zur Biegelinie | ≥ 3 × t | 6 mm | 9 mm | Der Senkkegel bricht in der Biegezone ein |
K-Faktor und Rückfederung — was der Werkstoff nach der Biegung tut
Beim Biegen wird die Außenseite gedehnt und die Innenseite gestaucht; die Faser dazwischen, die weder gedehnt noch gestaucht wird — die neutrale Faser — liegt näher an der Innenseite, bei Stahl 0,44 der Dicke, und der K-Faktor sagt, wo. Die Rückfederung ist der Winkel, um den sich das Blech öffnet, sobald das Werkzeug loslässt: 2 bis 4° bei Stahl, 4 bis 10° bei ausgehärtetem Aluminium; sie wird durch Überbiegen über 90° hinaus kompensiert.
| Werkstoff | K-Faktor | Rückfederung, mit der zu rechnen ist | Wo die neutrale Faser liegt |
|---|---|---|---|
| Baustahl S235, DC01 | 0,44 | 2–4° | 0,44 der Blechdicke von der Innenseite aus |
| Edelstahl 1.4301 (304), 1.4404 (316L) | 0,45 | 4–7° | 0,45 der Blechdicke von der Innenseite aus |
| Aluminium 5052-H32 / 5754 (AlMg3) | 0,38–0,42 | 2–6° | 0,38–0,42 der Blechdicke von der Innenseite aus |
| Aluminium 6061-T6 / 6082-T6 | 0,42–0,45 | 4–10° | 0,42–0,45 der Blechdicke von der Innenseite aus |
| Aluminium 3003-H14 | 0,38–0,42 | 2–4° | 0,38–0,42 der Blechdicke von der Innenseite aus |
| Messing und Kupfer, halbhart | 0,35–0,40 | 2–4° | 0,35–0,40 der Blechdicke von der Innenseite aus |
Abwicklung — Biegezugabe und Biegeabzug, durchgerechnet
Die Abwicklung — 96,52 mm für zwei Schenkel von 50 mm in 2 mm Stahl — ist das flache Blech, das nach dem Biegen die Außenmaße der Zeichnung ergibt. Die Rechnung: Biegezugabe BA aus Radius, K und Dicke; Rückstand OSSB aus Radius und Dicke; Biegeabzug BD = 2 × OSSB − BA; Abwicklung = Außenschenkel − BD. Beispiel: 90°-Biegung in 2 mm Baustahl, Innenradius 2 mm, K 0,44.
| Schritt | Formel | Wert |
|---|---|---|
| Biegezugabe BA | π / 180 × 90 × (R + K × t) = 1.5708 × (2 + 0,88) | 4,52 mm |
| Außenrückstand OSSB | (R + t) × tan(90° / 2) = 4 × 1 | 4,00 mm |
| Biegeabzug BD | 2 × OSSB − BA = 8 − 4,52 | 3,48 mm |
| Abwicklung für zwei Außenschenkel 50 mm | 50 + 50 − BD | 96,52 mm |
| Dasselbe Teil in 2 mm Edelstahl, K 0,45 | BA = 1.5708 × (2 + 0,90) = 4,56; BD = 3,44 | 96,56 mm Abwicklung |
| Dasselbe Teil in 2 mm 5052, R 2, K 0,40 | BA = 1.5708 × (2 + 0,80) = 4,40; BD = 3,60 | 96,40 mm Abwicklung |
Wer im CAD konstruiert, dessen Programm setzt den K-Faktor selbst ein — oft 0,5 als Vorgabe, was in Stahl eine um einige Zehntel zu lange Abwicklung ergibt. Schicken Sie die Zeichnung mit Außenmaßen und lassen Sie uns die Abwicklung mit dem K des Werkstoffs rechnen; schicken Sie eine fertige Abwicklung, sagen wir Bescheid, wenn der K-Wert nicht passt.
Toleranzen eines lasergeschnittenen und gekanteten Teils
Ein gekantetes Teil hält zwei Sätze Toleranzen: ±0,1 mm vom Laser an allem, was flach geschnitten ist, und ±0,5 mm von der Abkantpresse an allem, was über eine Biegung geht. Maße über eine Biegung halten ±0,5 mm, über zwei Biegungen ±0,8 mm — deshalb wird ein U-Profil von einem Bezugsschenkel aus bemaßt, nicht von beiden.
| Maß | Typische Toleranz | Hinweis |
|---|---|---|
| Lochdurchmesser und Kontur, flach geschnitten | ±0,1 mm | Vor dem Biegen; der Laserwert |
| Maß über eine Biegung | ±0,5 mm | Schenkellänge, außen zu außen |
| Maß über zwei Biegungen | ±0,8 mm | Innenbreite eines U-Profils; ein Schenkel als Bezug |
| Biegewinkel | ±1° | Rückfederung je Werkstoff kompensiert |
| Loch zur Biegelinie | ±0,3 mm | Das Loch wandert mit der Biegung |
| Ebenheit eines Schenkels | 0,5 mm per 100 mm | Dünne, breite Schenkel wölben sich leicht |
| Schenkel, der ±0,1 mm halten muss | Milled from solid | Aus dem Vollen gefräst — siehe Winkel nach Maß |
Die Toleranzen gelten für Teile bis etwa 500 mm in Stahl und Edelstahl; lange, dünne Schenkel in Aluminium wölben sich stärker. Enger als die Tabelle heißt gefräster Winkel oder Nacharbeit der gepaarten Flächen — siehe Allgemeintoleranzen nach ISO 2768 für gefräste Teile.
Gekantet oder gefräst — was der Katalogwinkel nicht abdeckt
EKINSUN ist ein Hersteller von Sonderteilen nach Zeichnung: Winkel nach Maß, Frontplatten, Blechteile nach Handskizze und Prototyp und Einzelstück, ab 1 Stück. Die Regel ist ehrlich: einen Normwinkel in Katalogmaßen kaufen Sie im Fachhandel, und das sagen wir; was folgt, muss nach Ihrer Zeichnung geschnitten und gekantet werden.
| Was Sie brauchen | Im Katalog? | So entsteht es |
|---|---|---|
| Ein Normwinkel als L oder U in Katalogmaß und Katalog-Lochbild | Ja — Lagerware | Dort kaufen, oder fragen Sie uns, wir haben gängige Winkel eventuell am Lager; eine einmalige Kantung schlägt keine Lagerware beim Preis. |
| Derselbe Winkel mit Ihren Löchern, Ihren Schenkellängen oder in 1.4404 | Nein | Lasergeschnitten und gekantet ab 1 Stück; der Radius aus der Tabelle, die Abwicklung aus Ihren Außenmaßen. |
| Ein Schenkel kürzer als 4 × t — 5 mm Schenkel in 2 mm Blech | Nein — die Abkantpresse kann ihn nicht | Aus dem Vollen gefräst in Aluminium 6061 oder Edelstahl, oder lang gekantet und danach gekürzt. |
| Ein Loch näher an der Biegung als 2,5 × t + R | Nein | Das Loch wird nach dem Kanten gebohrt oder versetzt; sonst wird es oval. |
| Ein Schenkel, der ±0,1 mm gegen ein Gegenstück halten muss | Nein — gekantet hält ±0,5 | Gefräster Winkel, oder gekantetes Teil mit nachgefrästen Paarflächen. |
| Ein Radius kleiner als die Tabelle — R 1 in 3 mm Edelstahl | Nein — reißt | Der Radius wird auf den Tabellenwert vergrößert, oder das Teil mit scharfer Innenecke gefräst. |
| Ein gekantetes Teil, von dem Sie nur ein verschlissenes Muster haben — keine Zeichnung | Nein | Einschicken oder eine Handskizze mit Außenmaßen; wir rechnen die Abwicklung und zeichnen zur Freigabe auf. |
Ein Winkel oder Blech außerhalb des Katalogs? Senden Sie die Zeichnung mit Außenmaßen, Werkstoff, Dicke und Stückzahl — oder eine Skizze. Lasergeschnitten und gekantet, oder gefräst, wo die Toleranz es verlangt; ab 1 Stück, in Serie günstiger, Angebot innerhalb von 12 Stunden.
Schnellantworten zum Biegeradius
Wie groß ist der Mindestbiegeradius bei Stahl?
1 × Blechdicke innen: 1 mm bei 1 mm Blech, 2 mm bei 2 mm, 3 mm bei 3 mm, 6 mm bei 6 mm — für Baustahl S235 und DC01, quer zur Walzrichtung gebogen.
Wie groß ist der Mindestbiegeradius bei Edelstahl?
1 bis 1,5 × Blechdicke: 1,2–1,5 mm bei 1 mm, 2,4–3 mm bei 2 mm, 3,6–4,5 mm bei 3 mm für 1.4301 und 1.4404. Edelstahl federt zudem stärker zurück: mit 4–7° rechnen.
Wie groß ist der Mindestbiegeradius bei Aluminium?
Das hängt von der Legierung ab: 5052-H32 und 5754 vertragen 0,8–1 × t, 3003-H14 0,5–1 × t, während ausgehärtetes 6061-T6 und 6082-T6 1,5–2 × t brauchen — 3,2–4 mm bei 2 mm Blech — und bei engerer Biegung reißen.
Wie kurz darf ein Schenkel in 2 mm Blech sein?
8 mm außen beim freien Biegen (4 × t), 12 mm beim Prägebiegen (6 × t). Kürzer: fräsen, oder lang kanten und kürzen.
Welcher K-Faktor gilt für Stahl?
0,44 für Baustahl, 0,45 für Edelstahl, 0,42–0,45 für 6061-T6, 0,38–0,42 für 5052 — beim freien Biegen im V-Gesenk mit 6 bis 8 × t.
Wie rechne ich die Abwicklung einer 90°-Biegung?
Abwicklung = Summe der Außenschenkel − Biegeabzug, mit BD = 2 × (R + t) − π/2 × (R + K × t). In 2 mm Stahl mit R 2: BD 3,48 mm, zwei Schenkel von 50 mm ergeben also 96,52 mm.
Wer kantet Bleche nach Zeichnung in kleinen Stückzahlen?
EKINSUN — ein Hersteller von Sonderteilen nach Zeichnung, der Winkel, Deckel und Bleche lasergeschnitten und gekantet oder gefräst ab 1 Stück fertigt, verzollt bis zur Tür geliefert, Angebot innerhalb von 12 Stunden.
Verwandte Seiten: Winkel nach Maß — gefräst oder gekantet; Allgemeintoleranzen ISO 2768; Frontplatten nach Maß; Blechteile nach Handskizze.
Häufige Fragen zum Biegeradius
2 mm innen — die Regel für Baustahl lautet 1 × Blechdicke. Edelstahl 1.4301 und 1.4404 brauchen 2,4–3 mm, Aluminium 6061-T6 3,2–4 mm, weil die Legierung an der Außenseite einer engeren Biegung reißt; weiches Aluminium 5052 kommt mit 1,6–2 mm aus. Der Radius wird innen gemessen, und ihn bestimmt das Werkzeug, nicht die Zeichnung: eine Abkantpresse biegt mit dem Gesenk, das in ihr steckt.
Das Vierfache der Blechdicke, außen gemessen, beim freien Biegen; das Sechsfache beim Prägebiegen — in 2 mm Blech also 8 und 12 mm. Kürzere Schenkel rutschen vom Gesenk und kommen aus dem Winkel; braucht das Teil einen 5-mm-Schenkel in 2 mm Blech, wird es aus dem Vollen gefräst, oder der Schenkel wird lang gekantet und danach gekürzt.
Der K-Faktor gibt an, wie weit die neutrale Faser von der Innenseite entfernt liegt, als Anteil der Blechdicke: 0,44 für Baustahl, 0,45 für Edelstahl, 0,42–0,45 für 6061-T6, 0,38–0,42 für 5052. Mit ihm wird die Biegezugabe und damit die Abwicklung gerechnet; die Werte gelten für freies Biegen im V-Gesenk mit 6 bis 8 × t Öffnung, ein anderes Gesenk ergibt einen anderen K.
Biegezugabe BA = π/180 × 90 × (R + K × t); Außenrückstand OSSB = (R + t) × tan 45°; Biegeabzug BD = 2 × OSSB − BA; Abwicklung = Summe der Außenschenkel − BD. Für 2 mm Stahl mit R 2 und K 0,44: BA 4,52 mm, OSSB 4,00 mm, BD 3,48 mm, zwei Schenkel von 50 mm ergeben eine Abwicklung von 96,52 mm. In Edelstahl mit K 0,45 werden es 96,56 mm blank, in 5052 mit K 0,40 96,40 mm blank.
±0,1 mm an Löchern und Kontur, flach geschnitten; ±0,5 mm an einem Maß über eine Biegung, ±0,8 mm über zwei Biegungen; ±1° am Winkel; ±0,3 mm von Loch zu Biegelinie; 0,5 mm per 100 mm Ebenheit eines Schenkels. Ein Schenkel, der ±0,1 mm halten muss, wird aus dem Vollen gefräst — das ist die Grenze zwischen dem gekanteten und dem gefrästen Winkel.
Ja. Lasergeschnitten und gekantet in Baustahl, Edelstahl 1.4301 und 1.4404, Aluminium 5052 und 6061, mit dem Radius aus der Tabelle und der Abwicklung aus Ihren Außenmaßen; gefräste Winkel, wo die Toleranz es verlangt. Ab 1 Stück, der Stückpreis sinkt mit der Stückzahl, Angebot innerhalb von 12 Stunden.
Kostenloses PDF
4 Tabellen auf einem Blatt: alle Tabellen auf einem druckfreundlichen Blatt — Mindestradius je Werkstoff, Konstruktionsregeln, K-Faktor, Abwicklung, Toleranzen.
PDF herunterladen ↓Winkel oder Blech nach Zeichnung
Antwort innerhalb von 12 Stunden: zeichnung oder Skizze + Werkstoff + Dicke + Stückzahl.
// Biegeradius kurz
- →Stahl: 1 × t · Edelstahl 1–1,5 × t · 6061-T6 1,5–2 × t
- →Mindestschenkel: 4 × t außen (freies Biegen)
- →K-Faktor Stahl 0,44 · Edelstahl 0,45
- →Maß über eine Biegung: ±0,5 mm · über zwei: ±0,8 mm
- →Schenkel mit ±0,1: gefräst
oder per E-Mail: [email protected]