Was auf die Handskizze muss
Ein flaches Blechteil ist durch vier Dinge bestimmt: die Außenkontur, die Lochmitten von zwei Bezugskanten aus, die Blechdicke und den Werkstoff; ein Kantteil zusätzlich durch die Außenmaße seiner Schenkel und den Winkel. Die Tabelle sagt je Teileart, welche Maße die Skizze tragen muss und was daraus gefertigt wird; die Abwicklung mit der Biegezugabe rechnen wir, die Zeichnung kommt vor dem Schnitt zur Freigabe.
| Teil | Diese Maße | Dazu | Was wir daraus machen |
|---|---|---|---|
| Flaches Laserteil (Platte, Abdeckung, Flansch, Logo-Platte) | Außenkontur; zwei gerade Bezugskanten; jede Lochmitte als X und Y von der Bezugsecke; Lochdurchmesser; Blechdicke | Werkstoff oder Einsatz; welche Fläche sichtbar ist; ob ein Loch führt (H7) oder nur durchlässt | Zeichnung zur Freigabe, Laserzuschnitt, Entgraten, Gewinde und Senkungen, Oberfläche |
| Kantteil (Winkel, U-Profil, Halter, Abdeckhaube) | Außenmaße jedes Schenkels; Winkel; Blechdicke; Löcher je Schenkel von der Außenkante | Werkstoff; gewünschter Innenradius oder „so eng wie möglich“; Stückzahl | Abwicklung mit Biegezugabe rechnen wir; Zeichnung zur Freigabe, Laser, Abkantpresse |
| Gelochtes Schutzblech, Lüftungsgitter | Kontur und Befestigungslöcher wie beim flachen Teil; Lochdurchmesser, Teilung, Muster (versetzt oder in Reihe) | Abstand zum bewegten Teil dahinter, wenn es ein Schutz ist | Lochgröße nach EN ISO 13857 geprüft, Laserzuschnitt, Kantung, Oberfläche |
| Ersatzteil nach Muster | Das alte Teil per Post, oder Foto rechtwinklig mit Lineal plus Messschieberwerte | Was am alten Teil verschlissen oder verbogen ist; Gegenstück-Maße, wenn das Teil gerissen ist | Vermessen, gezeichnet, gefertigt; das Muster geht mit dem neuen Teil zurück |
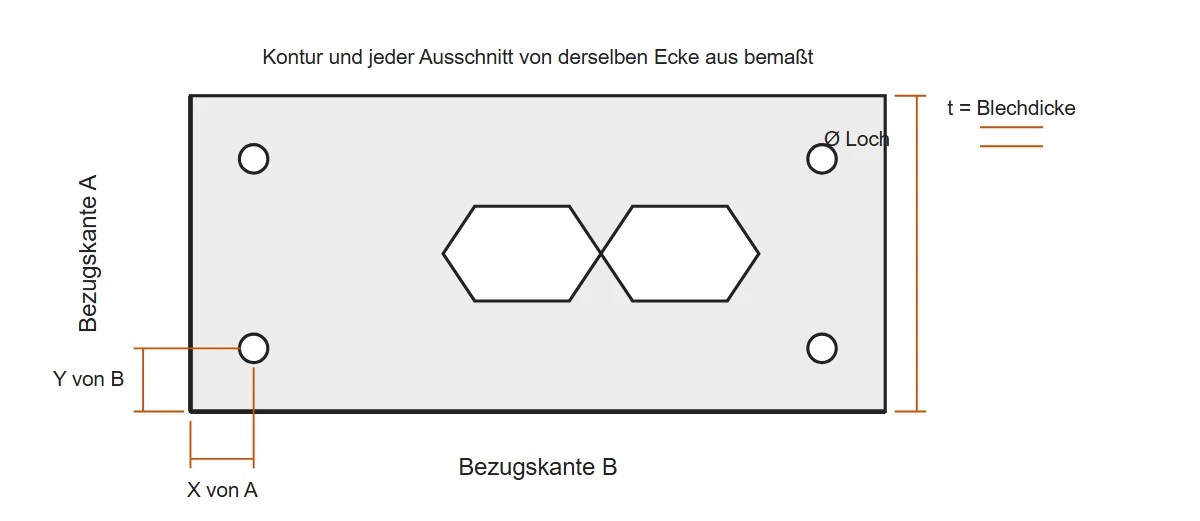
Skizze, Foto oder Muster: mehr braucht das Angebot nicht. Laserzuschnitt und Abkantteile ab 1 Stück in Stahl, Edelstahl, Aluminium, Messing und Kupfer; Gewinde, Senkungen, Kantungen und Oberfläche werden mit dem Schnitt angeboten. Zeichnung zur Freigabe, Angebot in 12 Stunden.
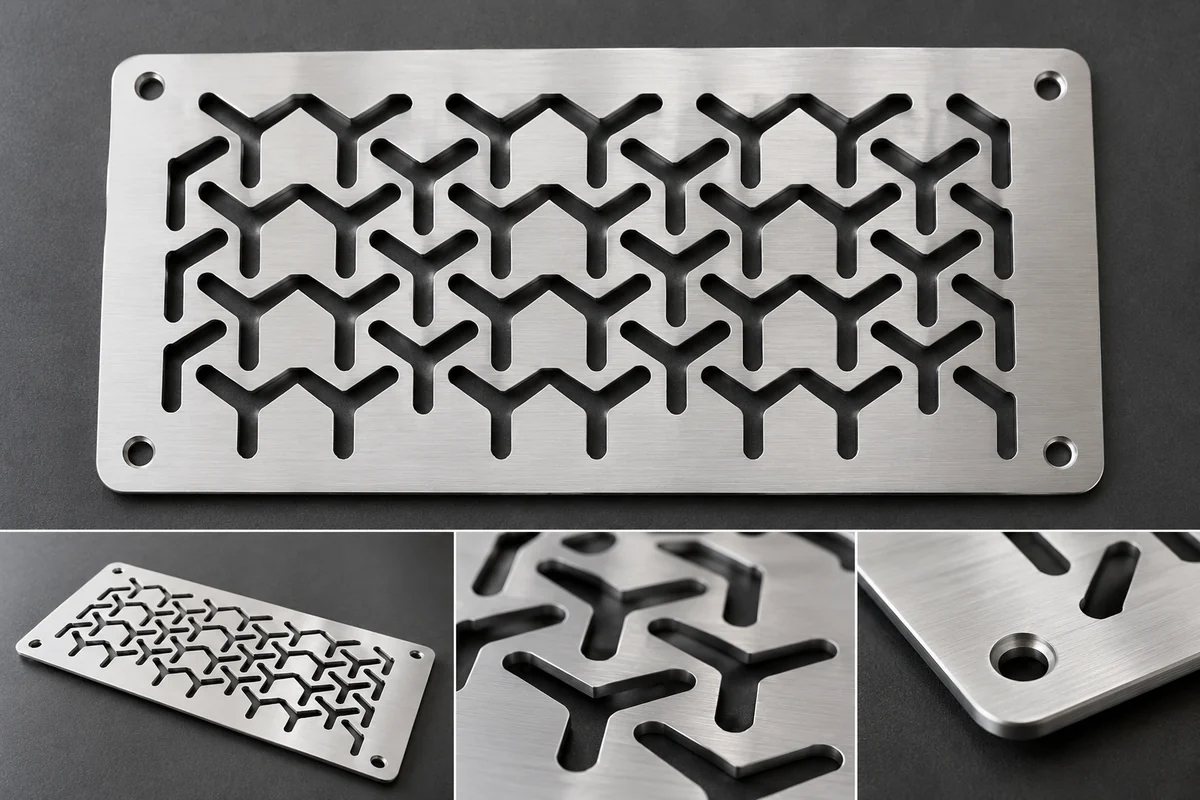
Ein Beispiel für ein typisches Teil: eine gebürstete Aluminiumplatte 3 mm, 254 × 152 mm, mit 32 Logo-Ausschnitten und 4 Befestigungslöchern, entgratet und in einer Richtung gebürstet, damit die Schnittkanten scharf bleiben; die Inseln in den Buchstaben sind mit Stegen von 4,5 mm verbunden, und die Platte liegt zwanzigmal auf einer Tafel, wenn die Stückzahl wächst. Auf demselben Weg entstehen Trittbleche und Einstiegsleisten für Fahrzeuge, Typenschilder für Maschinen und Frontplatten für Gehäuse.
Blechdicke je Werkstoff
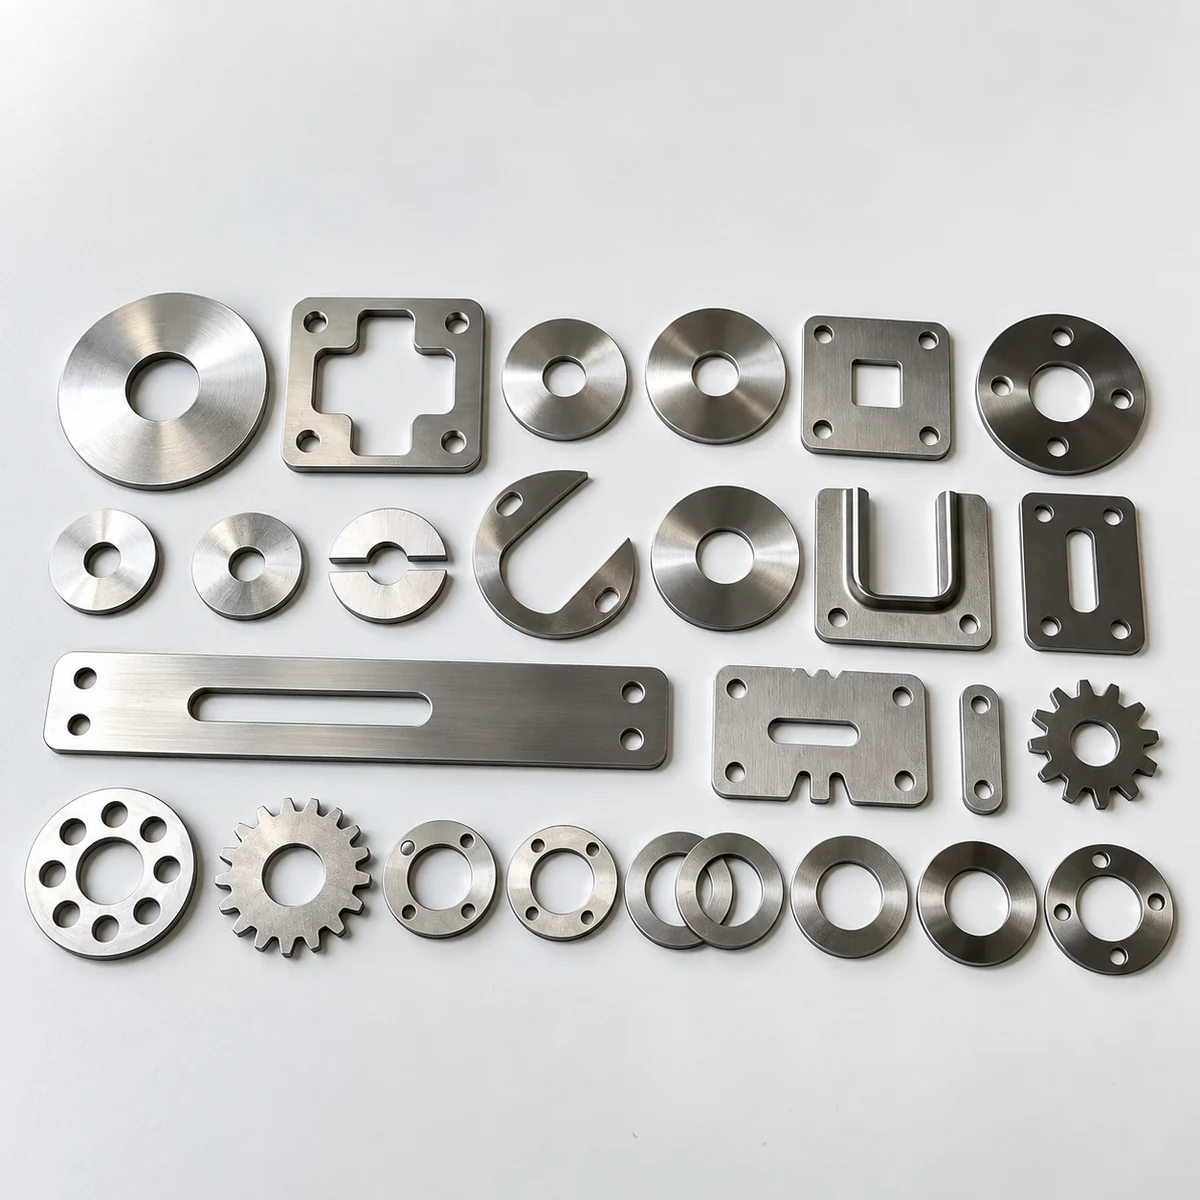
Ein Faserlaser schneidet Baustahl bis etwa 20 mm, Edelstahl bis 12 mm, Aluminium bis 10 mm und Messing oder Kupfer bis 6 mm im laufenden Betrieb; die Werte sind der gängige Bereich und werden je Teil auf Dicke und Legierung bestätigt. Dünnblech beginnt bei 0,5 mm. Dickere Platten werden in Stahl mit Plasma oder Brennschnitt, in Edelstahl und Aluminium mit Wasserstrahl geschnitten oder aus dem Vollen gefräst, und das Angebot nennt den Weg.
| Werkstoff | Laserzuschnitt üblich | Darüber | Hinweis |
|---|---|---|---|
| Baustahl S235, S355, DC01 | 0,5–20 mm | Plasma oder Brennschnitt bis 50 mm; oder aus dem Vollen gefräst | Sauerstoffschnitt mit dünner Oxidhaut; Stickstoff unter 6 mm für eine lackierfähige Kante |
| Edelstahl 1.4301 (304), 1.4404 (316) | 0,5–12 mm | Wasserstrahl, oder gefräst | Stickstoffschnitt, blanke Kante; dicke Platten zeigen mehr Konizität |
| Aluminium AlMg3 (5754 / 5052), AlMgSi1 (6082 / 6061), AlMg4,5Mn (5083) | 0,5–10 mm | Wasserstrahl, oder gefräst | Reflektiert; wird dünner geschnitten als Stahl; gebürstet oder eloxiert danach |
| Messing CuZn37, Kupfer | 0,5–6 mm | Drahterodieren, Wasserstrahl, Fräsen | Am schwersten zu schneiden; Stromschienen bleiben unter 6 mm |
| Verzinktes oder beschichtetes Blech | 0,5–3 mm | Aus blankem Blech schneiden, danach verzinken | Zink verbrennt an der Kante; nachträgliches Verzinken gibt eine saubere Kante |
Toleranz und Schnittspalt
Der Laser hält etwa ±0,1 mm auf Kontur und Lochdurchmesser bis 3 mm Blechdicke, ±0,15 mm bis 6 mm, ±0,2 mm bis 12 mm und ±0,3 mm bei 12 bis 20 mm Stahl; der Schnittspalt von 0,1 bis 0,5 mm wird in der Schnittbahn ausgeglichen, das Teil kommt also nach Zeichnung. Ein Kantteil hält etwa ±0,5 mm über eine Kante und ±1° im Winkel; ein Schenkel, der ±0,1 mm halten muss, wird gefräst.
| Blechdicke | Kontur | Loch-Ø | Lochlage | Schnittspalt | Kante |
|---|---|---|---|---|---|
| bis 3 mm | ±0,10 mm | ±0,10 mm | ±0,10 mm | 0,10–0,20 mm | nahezu rechtwinklig |
| 3–6 mm | ±0,15 mm | ±0,10 mm | ±0,15 mm | 0,20–0,30 mm | leichte Konizität |
| 6–12 mm | ±0,20 mm | ±0,15 mm | ±0,20 mm | 0,30–0,40 mm | Konizität und Bartbildung nehmen zu |
| 12–20 mm | ±0,30 mm | ±0,20 mm | ±0,30 mm | 0,40–0,50 mm | nur Stahl; Passlöcher werden gerieben |
| Kantteil, Maß über eine Kante | ±0,5 mm | ±0,1 mm (vor dem Kanten) | ±0,3 mm zur Biegelinie | – | Winkel ±1° |
Kleinstes Loch, Schlitz, Randabstand und Steg
Das kleinste Loch ist so groß wie die Blechdicke, der schmalste Schlitz ebenso, ein Loch sitzt mindestens das 1,5-fache der Dicke vom Rand entfernt und der Steg zwischen zwei Ausschnitten ist das 1,5-fache; in 3 mm Blech sind das ein 3-mm-Loch, ein 3-mm-Schlitz und 4,5 mm Randabstand. Dünner Edelstahl mit Stickstoff geht bis zur halben Dicke; alles Kleinere wird nach dem Schnitt gebohrt, Gewinde M3 bis M12 und Senkungen werden nach dem Schnitt gefertigt.
| Blechdicke t | Kleinstes Loch (= t) | Schmalster Schlitz (= t) | Randabstand (1,5 t) | Steg zwischen Ausschnitten (1,5 t) |
|---|---|---|---|---|
| 1 mm | 1 mm | 1 mm | 1,5 mm | 1,5 mm |
| 1,5 mm | 1,5 mm | 1,5 mm | 2,25 mm | 2,25 mm |
| 2 mm | 2 mm | 2 mm | 3 mm | 3 mm |
| 3 mm | 3 mm | 3 mm | 4,5 mm | 4,5 mm |
| 4 mm | 4 mm | 4 mm | 6 mm | 6 mm |
| 5 mm | 5 mm | 5 mm | 7,5 mm | 7,5 mm |
| 6 mm | 6 mm | 6 mm | 9 mm | 9 mm |
| 8 mm | 8 mm | 8 mm | 12 mm | 12 mm |
| 10 mm | 10 mm | 10 mm | 15 mm | 15 mm |
Die Durchgangsmaße für M3 bis M36 stehen in der Kernloch- und Durchgangsloch-Tabelle; die Allgemeintoleranzen in der ISO 2768 Tabelle.
Biegeradius und Regeln für Kantteile
Der kleinste Innenradius ist das 1-fache der Blechdicke bei Baustahl, das 1- bis 1,5-fache bei Edelstahl, das 0,8- bis 1-fache bei AlMg3 und das 1,5- bis 2-fache bei AlMgSi1 T6; enger reißt die Außenseite, und längs zur Walzrichtung braucht es den halben Radius mehr. Der kürzeste Schenkel ist das 4-fache der Dicke, ein Loch sitzt das 2,5-fache plus Radius von der Biegelinie entfernt.
| Werkstoff | Regel | t = 1 mm | t = 1,5 mm | t = 2 mm | t = 3 mm | t = 4 mm | t = 5 mm | t = 6 mm |
|---|---|---|---|---|---|---|---|---|
| Baustahl S235, DC01 | 1 × t | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm |
| Edelstahl 1.4301, 1.4404 | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
| AlMg3 (5754 / 5052) | 0,8–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| AlMgSi1 T6 (6082 / 6061) | 1,5–2 × t | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4,8–6 mm | 6,4–8 mm | 8–10 mm | 9,6–12 mm |
| Messing, Kupfer halbhart | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
| Merkmal | Regel | Bei 2 mm | Bei 3 mm |
|---|---|---|---|
| Kürzester Schenkel, außen | 4 × t | 8 mm | 12 mm |
| Loch zur Biegelinie | 2,5 × t + R | 7 mm bei R 2 | 10,5 mm bei R 3 |
| Langloch zur Biegelinie | 4 × t + R | 10 mm bei R 2 | 15 mm bei R 3 |
| Freischnitt an der Kante, Breite | ≥ 1 × t | 2 mm | 3 mm |
| Abstand zweier Kantungen | ≥ 3 × t | 6 mm | 9 mm |
| Senkung zur Biegelinie | ≥ 3 × t | 6 mm | 9 mm |
Die Stückzahl entscheidet den Weg
Ein flaches Teil bis 10 mm in Stahl, Edelstahl oder Aluminium wird in jeder Stückzahl ab 1 Stück lasergeschnitten, ein Kantteil ab 1 Stück gekantet; ein Werkzeug fällt erst ab einigen Tausend an. Die Tabelle ist die Regel, nach der das Angebot gerechnet wird.
| Stückzahl | Flaches Teil | Kantteil |
|---|---|---|
| 1–10 Stück | Laserzuschnitt, entgratet; kein Werkzeug | Laser und Abkantpresse; kein Werkzeug |
| 10–100 Stück | Auf einer Tafel geschachtelt, Stückpreis fällt | Ein Kantprogramm für alle; Stückpreis fällt |
| 100+ Stück | Über mehrere Tafeln geschachtelt, Entgraten im Los | Laser und Kanten; ab einigen Tausend wird ein Stanzwerkzeug angeboten |
Zehn Teile teilen eine Tafel; hundert werden über Tafeln geschachtelt. Dasselbe Teil wird in einer Antwort für 1, 10 und 100 Stück angeboten, damit die Preisstufe vor der Bestellung sichtbar ist. Die Datei bleibt für die Nachbestellung gespeichert.
Passt es, gleich aber anders, ohne Zeichnung, zweite Quelle
Passt das Teil? Prüfung vor der Bestellung
Ein Durchgangsloch wird im Durchgangsmaß geschnitten, 6,6 mm für M6 und 9 mm für M8, damit die Schraube ohne Zwang durchgeht; ein Loch, das führen soll, wird mit H7 gekennzeichnet und nach dem Schnitt gerieben. Ein Maß über eine Kante hält ±0,5 mm, also wird ein U-Profil, das über eine 50-mm-Schiene gleiten soll, mit 51 mm innen gezeichnet. Ein Loch 5 mm neben der Biegelinie in 2 mm Blech wird oval; es rückt auf 7 mm. AlMgSi1 T6 reißt bei engem Radius; dafür wird AlMg3 gewählt oder der Radius auf 2 × t gesetzt.
Gleiches Teil, ein Detail anders
Dasselbe Abdeckblech mit zwei Löchern mehr, in 1.4404 statt 1.4301, in 4 mm statt 3 mm, mit einem 10-mm-Kabelschlitz oder mit einem 90°-Schenkel an einer Kante ist eine Änderung der gespeicherten Datei und wird am selben Tag angeboten. Ein Teil, das zuerst als gebürstetes Einzelstück bestellt wurde und später 50-mal schwarz eloxiert gebraucht wird, behält seine Zeichnung und ändert nur die Oberfläche.
Keine Zeichnung: das alte Teil von zwei Kanten aus messen
Zwei gerade Kanten, die sich in einer Ecke treffen, sind die Bezugskanten A und B: jede Lochmitte als Abstand von A und von B, jeder Durchmesser, die Außenmaße und die Blechdicke mit dem Messschieber an einer sauberen Kante. Ein Foto rechtwinklig von oben mit Lineal im Bild hält die Form eines Ausschnitts fest, der sich schwer beschreiben lässt. Bei einem verschlissenen oder gerissenen Teil ist das Lochbild des Gegenstücks die bessere Quelle. Die Zeichnung aus den Zahlen kommt vor dem Schnitt zur Freigabe.
Lieferant weg, Mindestmenge zu hoch, Lieferzeit zu lang
Ein Laserteil ist eine DXF-Datei, ein Werkstoff, eine Blechdicke und eine Oberfläche, mehr braucht eine zweite Quelle nicht; wo der bisherige Lieferant 500 Stück verlangte, wird dasselbe Teil hier ab 1 Stück gefertigt, mit Stückpreisstufen bei 10 und 100. Die ersten Stücke prüfen die Passung, die Wiederholung wird aus der gespeicherten Datei angeboten.
Wo der Katalog aufhört
Blanke Zuschnitte und Katalogwinkel sind beim Händler günstiger als ein Einzelschnitt; der Laser lohnt sich, sobald Lochbild, Kontur, Werkstoff oder Stückzahl Ihre sind und nicht die des Katalogs.
| Sie brauchen | Im Katalog? | So wird es gemacht |
|---|---|---|
| Einen blanken Zuschnitt in Standardmaß ohne Löcher | Ja — Katalogware | Beim Stahlhändler ab Lager kaufen; ein Einzelzuschnitt schlägt den Lagerzuschnitt im Preis nicht |
| Einen Katalogwinkel in Standardgröße und -lochung | Ja — Katalogware | Ab Lager kaufen, wenn er passt; nach Skizze gekantet ab 1 Stück, wenn Lochbild, Schenkel oder Werkstoff abweichen |
| Eine Platte mit Ihrem Lochbild, Ihren Ausschnitten, Ihrer Kontur | Nein | Laserzuschnitt nach DXF oder nach Skizze mit zwei Bezugskanten; 1 bis 1.000 Stück |
| Stahlplatte 25–50 mm mit Kontur | Nein | Plasma oder Brennschnitt, danach gefräst, wo eine Fläche oder ein Loch genau sein muss |
| Das Abdeckblech oder Schutzblech einer Maschine, deren Hersteller nicht mehr liefert | Nein | Nach Muster oder Foto vermessen, gezeichnet, geschnitten, gekantet, beschichtet |
| Eine gebürstete Platte mit Logo oder Muster durchgeschnitten | Nein | Jede Form als geschlossene Kontur geschnitten, Inseln mit Stegen von 1,5 × t, nach dem Entgraten in einer Richtung gebürstet |
| Eine Platte mit Tasche, Absatz oder Bund | Nein | Aus dem Vollen gefräst; siehe Frästeile nach Zeichnung |
Warum zwei Blechteile gleicher Größe nicht gleich viel kosten
Es gibt keine Preisliste für Blechteile, weil acht Dinge den Preis bewegen; das Angebot kommt in 12 Stunden mit der Zeichnung, die geschnitten wird.
| Kostentreiber | Beim Blechteil |
|---|---|
| Tafel und Werkstoff | Eine 3-mm-Aluminiumplatte wird auf der Tafel kalkuliert, auf der sie liegt; dieselbe Kontur in 1.4301 kostet mehr je Kilogramm und schneidet langsamer |
| Schnittlänge und Einstiche | 32 Logo-Ausschnitte sind 32 Einstiche plus Umfang; die Zahl der Einstiche bewegt die Zeit mehr als die Fläche |
| Blechdicke | 10 mm Stahl schneidet mit einem Bruchteil der Geschwindigkeit von 3 mm |
| Toleranz | ±0,1 mm ist der Laser; ein H7-Loch oder eine geschliffene Dicke ist eine Zerspanung obendrauf |
| Arbeitsgänge nach dem Schnitt | Gewinde, Senkungen, Kantungen und Einpressmuttern sind je ein Schritt; vier Durchgangslöcher sind keiner |
| Oberfläche | Entgraten ist enthalten; Bürsten, Eloxieren, Pulverbeschichten und Verzinken bringen Handling und ein Mindestlos beim Beschichter |
| Stückzahl | 1 Stück trägt die Einrichtung; 10 teilen eine Tafel; 100 werden über Tafeln geschachtelt und im Los entgratet |
| Prüfung | Ein Messprotokoll mit Lochlagen und Blechdicke wird auf Wunsch erstellt |
Verwandte Seiten: Winkel nach Maß, gefräst oder gekantet · Frontplatten nach Maß · Ersatzteile nach Muster · Zeichnungsteile ab 1 Stück · Frästeile nach Zeichnung · Drehteile nach Zeichnung · Reverse Engineering · Aluminium-Vergleichstabelle.
Braucht die Platte Gewinde, Senkungen, Taschen oder Ebenheit unter 0,1 mm, wird sie gefräst: Platten nach Maß.
Häufige Fragen zu Blechteilen nach Handskizze
Ja, ab 1 Stück. Die Skizze braucht die Außenkontur, zwei gerade Bezugskanten, jede Lochmitte als X- und Y-Maß von dieser Ecke, die Durchmesser, die Blechdicke und den Werkstoff oder den Einsatz; daraus entsteht eine Zeichnung, die vor dem Zuschnitt zur Freigabe zurückkommt. Ein Foto des alten Teils, rechtwinklig mit Lineal im Bild aufgenommen, plus Messschieberwerte, erfüllt denselben Zweck.
Baustahl bis 20 mm, Edelstahl 1.4301 und 1.4404 bis 12 mm, Aluminium bis 10 mm, Messing und Kupfer bis 6 mm als gängiger Bereich eines Faserlasers; dickere Platten werden je Teil bestätigt oder mit Plasma, Wasserstrahl oder aus dem Vollen gefräst. Dünnblech beginnt bei 0,5 mm.
Etwa ±0,1 mm auf Kontur und Lochdurchmesser bis 3 mm Blechdicke, ±0,2 mm bei 10 mm; ein Kantteil hält etwa ±0,5 mm über eine Kante und ±1° im Winkel. Eine Passbohrung H7 wird untermaßig geschnitten und danach gerieben; ein Schenkel, der ±0,1 mm halten muss, wird gefräst statt gekantet.
So groß wie die Blechdicke: 3 mm in 3 mm Blech, 6 mm in 6 mm; der Randabstand beträgt das 1,5-fache der Dicke, der Steg zwischen zwei Ausschnitten ebenfalls. Kleinere Löcher werden nach dem Schnitt gebohrt, Gewinde M3 bis M12 und Senkungen werden nach dem Schnitt gefertigt.
Innen etwa 2,4 bis 3 mm für AlMg3 (5754 / 5052) und 4,5 bis 6 mm für AlMgSi1 T6 (6082 / 6061), sonst reißt die Außenseite; Baustahl kantet mit dem 1-fachen, Edelstahl mit dem 1- bis 1,5-fachen der Blechdicke. Der kürzeste Schenkel ist das 4-fache der Dicke, ein Loch sitzt das 2,5-fache der Dicke plus Radius von der Biegelinie entfernt.
Es gibt keinen Listenpreis: Tafel und Werkstoff, Schnittlänge und Anzahl der Einstiche, Blechdicke, Gewinde und Senkungen, Kantungen, Oberfläche, Stückzahl und Prüfung bestimmen ihn; das Angebot kommt in 12 Stunden mit der Zeichnung, die geschnitten wird. Ein flaches Einzelteil ist in etwa fünf Arbeitstagen fertig, mit Pulverbeschichtung oder Eloxal einige Tage mehr; die Zeichnung bleibt für die Nachbestellung gespeichert.