Sie brauchen einen Winkel, den es so nicht zu kaufen gibt — schräger Winkel, dicker Schenkel, Bohrungen, die auf ein vorhandenes Teil passen müssen, oder einfach nur vier Stück? Montagewinkel, Befestigungswinkel, Konsolen und Halter aus Edelstahl, Aluminium oder Stahl. Ab 1 Stück, ohne Werkzeugkosten, Angebot in 12 Stunden.
Zwei Fertigungswege — und die meisten Anbieter kennen nur einen
Wer nach einem Winkel nach Maß sucht, landet fast immer bei einem Blechbetrieb. Das ist kein Zufall und auch nicht falsch: für die meisten Winkel in den meisten Stückzahlen ist Lasern und Abkanten der richtige Weg. Es ist aber auch die einzige Antwort, die ein Blechbetrieb geben kann, denn die Abkantpresse ist das, was in seiner Halle steht.
Bei den Zerspanern ist es spiegelbildlich. Dort wird der Winkel aus dem Vollen gefräst, gleich welche Stückzahl — weil die Fräsmaschine das ist, was verfügbar ist.
Wir arbeiten mit qualifizierten Fertigungspartnern auf beiden Seiten, Zerspanung und Blechbearbeitung. Die Empfehlung kostet uns deshalb in keine Richtung etwas. Unten steht die ehrliche Fassung davon, wie die Entscheidung fällt.
Wo die Grenze wirklich liegt
Die Stückzahl entscheidet häufiger als die Geometrie — und die Grenze liegt nicht dort, wo die meisten sie vermuten.
| Frage | Aus dem Vollen gefräst | Gelasert & gekantet |
|---|---|---|
| Stückzahl 1 bis 250 | Meist im Vorteil — kein Kantmuster, keine Einrichtung, ein Einzelstück bleibt wirtschaftlich | Einrichtung und Erstmuster müssen bezahlt sein, bevor das erste gute Teil existiert |
| Stückzahl 250 bis 500 | Weiter konkurrenzfähig, je nachdem wie viel Material weg muss | Zieht langsam vorbei |
| Ab 1.000 Stück | Nur noch sinnvoll, wenn die Geometrie es erzwingt | Fast immer günstiger je Teil, sofern die Geometrie passt |
| Toleranz über das ganze Teil | ±0,025 mm | ±0,1 mm in der Laserkontur, ±0,5 bis 1° und ±1 bis 2 mm über die Kantung |
| Dicke Querschnitte, Taschen, Passbohrungen | Ja | Nein — das Teil hat überall dieselbe Blechdicke |
| Angeformte Rippe statt eingeschweißter | Ja | Nicht möglich — eine Presse biegt, sie fügt kein Material hinzu |
| Dauerfestigkeit bei wechselnder Last | Durchgehender Kraftfluss, keine Wärmeeinflusszone | Kantradien und Schweißnähte sind Kerbstellen und Rissausgangspunkte |
| Materialeinsatz | Hoch — der größte Teil des Blocks wird zu Spänen | Gering — die Platine liegt nah an der Endform |
Die Faustregel, mit der wir arbeiten: Ist der Winkel ein gebogenes Blechteil mit durchgehend gleicher Dicke und brauchen Sie mehr als ein paar hundert — kanten. Hat er dicke Querschnitte, eine Rippe, eine Passbohrung, oder brauchen Sie weniger als hundert — fräsen. Alles dazwischen kalkulieren wir beide Wege und schicken Ihnen die zwei Preise.
Die angeformte Rippe trennt die beiden Wege am deutlichsten
Es gibt Merkmale, bei denen nicht die Stückzahl den Fertigungsweg bestimmt, sondern das Merkmal selbst. Die Rippe ist das klarste Beispiel dafür.
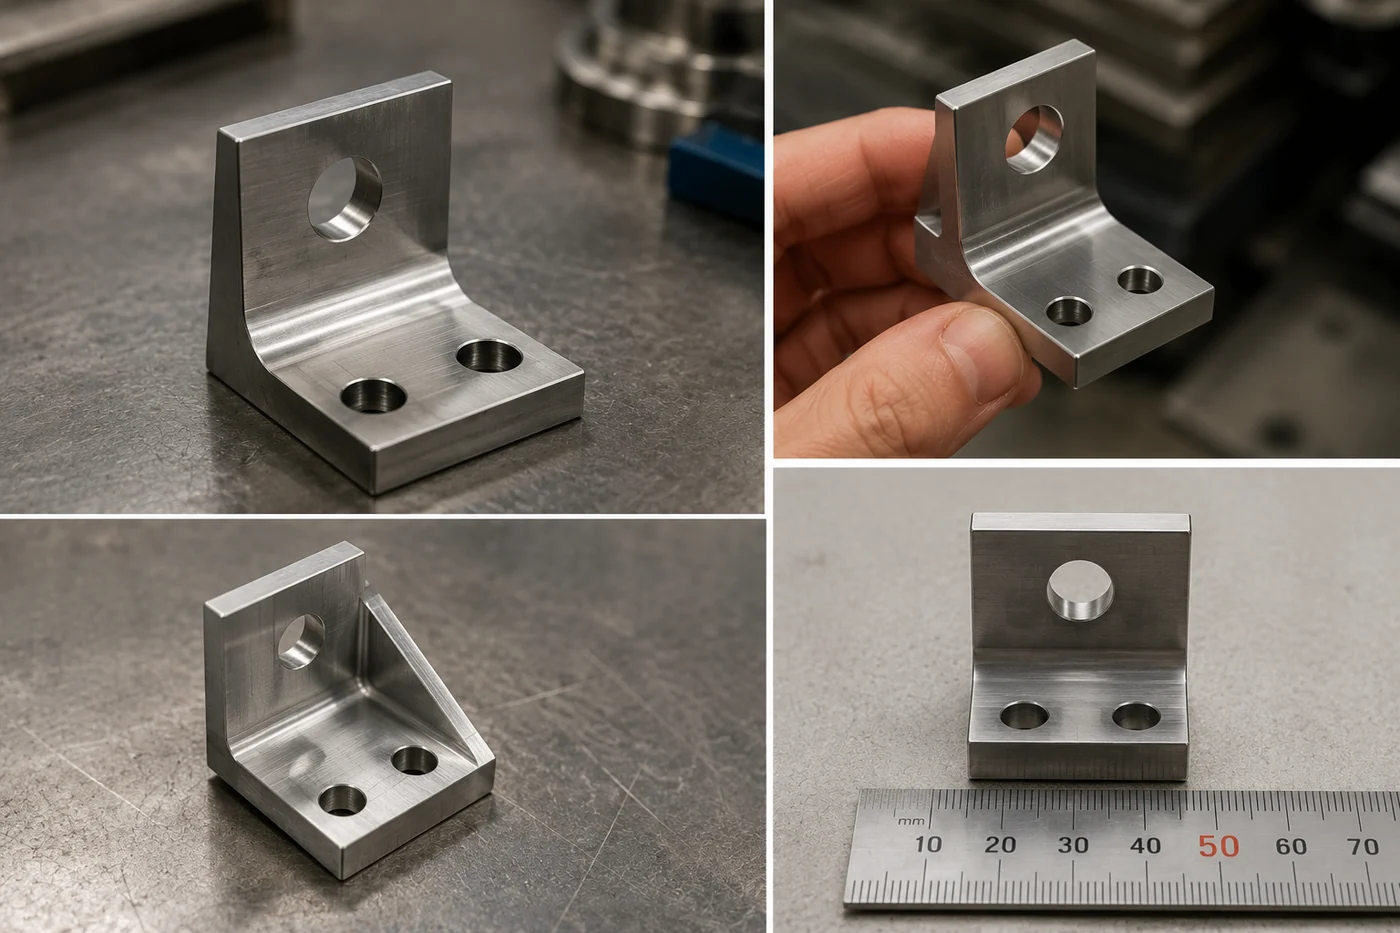
Eine Abkantpresse biegt eine ebene Platine. Sie kann kein Material erzeugen, das in der Platine nicht vorhanden war — ein Kantteil, das versteift werden muss, bekommt seine Rippe deshalb als separates Dreieck in die Ecke geschweißt. Damit liegt eine Schweißnaht genau dort, wo die Biegespannung am größten ist, und die Wärmeeinflusszone gleich daneben.
Beim Fräsen aus dem Vollen ist die Rippe der Teil des Blocks, der nie weggenommen wurde. Keine Fügestelle, kein Zusatzwerkstoff, keine Wärme, und der Kraftfluss läuft ohne Unterbrechung von der Grundplatte in den Schenkel. Bei einem Winkel, der Last trägt oder mit Schwingungen lebt, wiegt das meist schwerer als der Preisunterschied.
Das Teil oben zeigt noch ein zweites Merkmal, das nur beim Fräsen in einem Arbeitsgang entsteht: die Bohrungen in der Grundplatte sind gesenkt, die Zylinderschrauben liegen also unter der Oberfläche und der Winkel liegt plan auf. In Blech lässt sich eine Senkung nicht in einem Zug mit der Kontur erzeugen.
Was der Katalog nicht abdeckt
Standardwinkel gibt es in großer Auswahl und günstig. Es lohnt sich, klar zu sagen, wo sie aufhören zu passen — und wo sie weiterhin die richtige Wahl sind.
| Was Sie brauchen | Im Katalog? | Wie wir es machen |
|---|---|---|
| Ein anderer Winkel als 90° — 30°, 45°, 112° | Nein — Standardwinkel sind rechtwinklig, selten 45° | Jeder Schenkelwinkel, gefräst oder gekantet nach Ihrer Zeichnung |
| Lochbild, das auf eine vorhandene Maschine passen muss | Nein — Standardlochbilder liegen auf ihrem eigenen Raster | Bohrungen nach Ihren Maßen oder vom alten Teil abgenommen |
| Angeformte Rippe ohne Schweißnaht in der Ecke | Nein | Aus dem Vollen gefräst — siehe oben |
| 1.4404 (316L) für Küste oder Reinigungsumgebung | Selten — lagernd ist meist nur 1.4301 | 1.4404 als Blech oder Block, Werkszeugnis 3.1 nach EN 10204 ab Serie |
| 8 oder 12 mm dicker Schenkel für echte Last | Nein — Standardwinkel sind dünnes Pressblech | Jede Dicke, aus Platte oder Block gefräst |
| Gesenkte statt nur angesenkter Befestigungsbohrungen | Gelegentlich angesenkt, praktisch nie gesenkt | Beides, passend zum verwendeten Schraubenkopf |
| Ein verzinkter Winkel 40 × 40 × 40 mm für ein Regal, 20 Stück | Ja — Standardartikel in jedem Baumarkt | Kaufen Sie ihn dort. Bei einer Standardgröße und dieser Menge ist lagernde Ware immer günstiger als jede Anfertigung |
Wenn der Katalog aufhört: L-Winkel in 2, 4 oder 10 Stück
Die letzte Zeile oben gilt — und ihr Gegenstück gilt genauso. Die meisten Anfragen, die uns zu Winkeln erreichen, kommen von Leuten, die den Katalog bereits durch haben: der Baumarkt hat die Größe nicht, der Online-Händler hat sie nur in verzinkt, und der Blechbetrieb um die Ecke nimmt keine vier Stück. Wenn Sie den Winkel nirgends finden, schicken Sie ihn uns — egal ob 2, 10 oder 500 Stück. Eine Mindestmenge gibt es nicht — siehe Prototyp und Einzelstück.
| Merkmal | Was der Katalog führt | Was er nicht führt — und wir machen |
|---|---|---|
| Schenkellängen | Gleichschenklig, in Rastersprüngen | Ungleiche Schenkel nach Maß, etwa Schenkel A 20 mm und Schenkel B 18 mm |
| Breite | An die Schenkellänge gekoppelt | Breite unabhängig vom Schenkel, etwa 25 mm breit bei 20 mm Schenkel |
| Löcher | Rundlöcher auf dem Raster des Herstellers | Langlöcher in beiden Schenkeln, je Schenkel unterschiedlich lang, oder Langloch und Rundloch gemischt — in Ihrer Lage |
| Blechdicke | Eine oder zwei Dicken je Größe | 1,5 / 2 / 3 mm oder dicker, frei mit Schenkel und Lochbild kombiniert |
| Werkstoff | Verzinkt; Edelstahl A2 nur in gängigen Größen | Edelstahl A2 (1.4301) oder A4 (1.4404) in jeder Geometrie, Werkszeugnis 3.1 auf Wunsch |
| Stückzahl | Verpackungseinheit | Genau die Menge, die Sie brauchen — 2 Stück sind ein Auftrag |
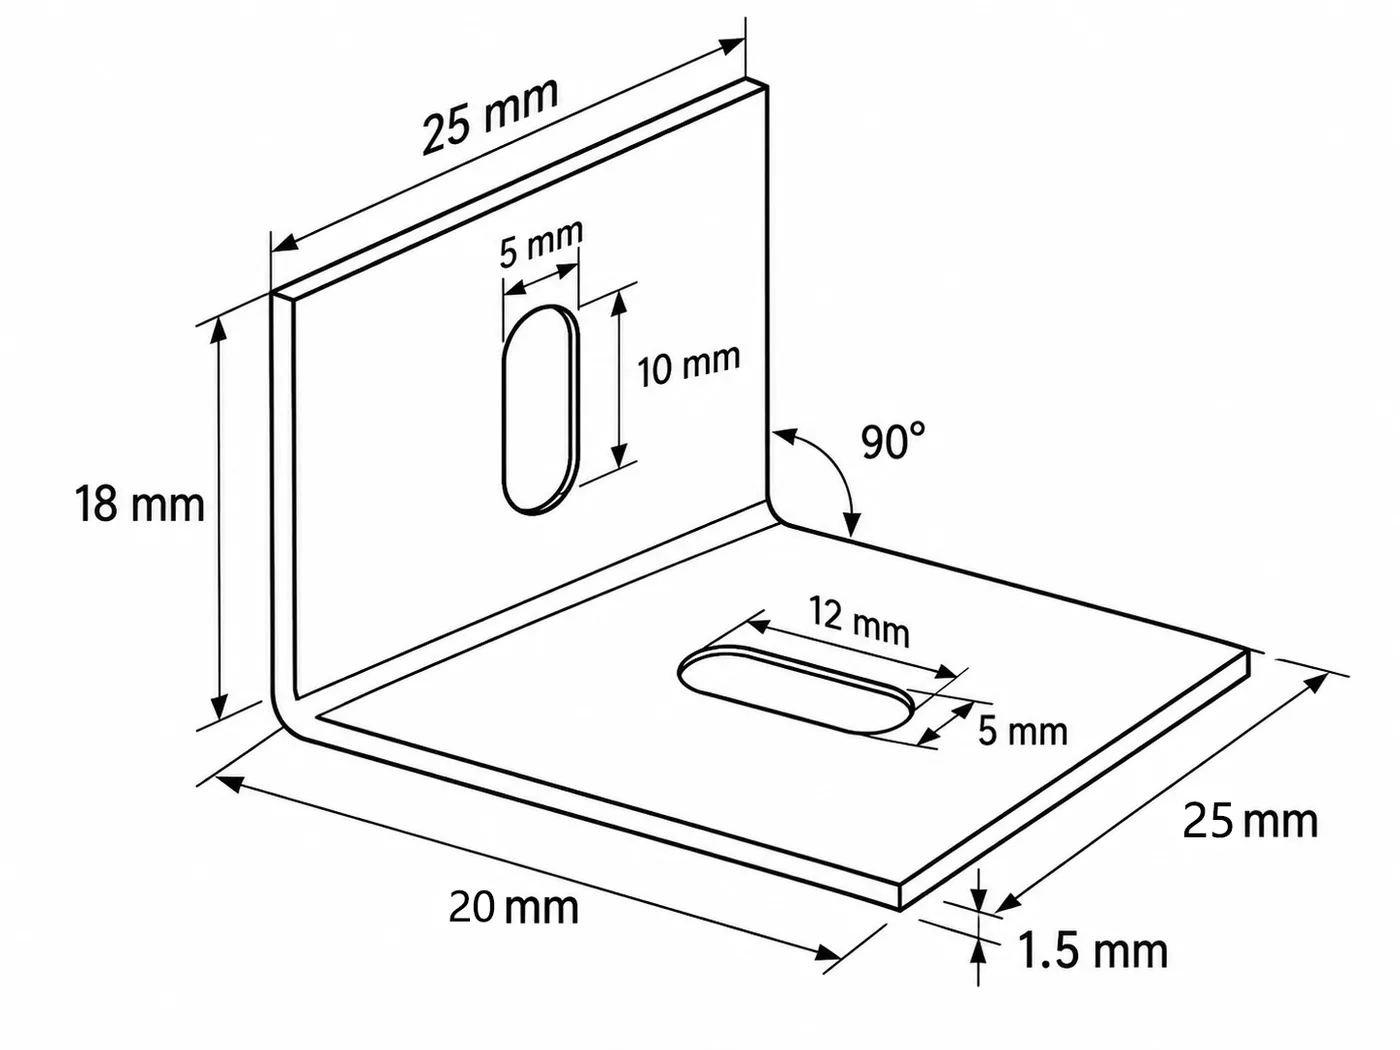
Genau so ein Teil ist typisch für diese Anfragen: ein L-Winkel aus Edelstahl A2 (1.4301), 1,5 mm dick, 25 mm breit, Schenkellänge A 20 mm und B 18 mm, in beiden Schenkeln ein Langloch 5 mm breit — 12 mm lang im einen, 10 mm im anderen Schenkel — Stückzahl 2 bis 10. Jedes einzelne Merkmal gibt es im Katalog, die Kombination nicht: Schenkel ungleich, Breite größer als der Schenkel, Langlöcher statt Rundlöchern. Ein Winkel dieser Art wird aus 1,5-mm-Blech gelasert und gekantet; das Langloch kommt mit der Kontur aus dem Laser, eine Kantung, fertig. Bei 1,5 mm Blechdicke ist der Innenradius nicht kleiner als 1,5 mm, Schenkelmaß ±0,5 mm, Winkel ±1°. Wer solche Werte braucht, schickt eine Skizze mit den fünf Zahlen — Dicke, Breite, Schenkel A, Schenkel B, Langloch — und bekommt den Preis in 12 Stunden.
Toleranzen addieren sich über mehrere Kantungen
Das ist der Punkt, an dem in der Praxis die meisten Kantteile auffallen — und er steht auf kaum einer Verkaufsseite für Winkel.
Jede Kantung hat ihre eigene Rückfederung, und die nächste Kantung geht von der bereits ungenauen Lage der vorherigen aus. Bei drei aufeinanderfolgenden Kantungen kann sich die Abweichung des letzten Schenkels also aufsummieren, statt sich auszumitteln. Wer dann eine engere Toleranz auf die Zeichnung schreibt, kauft nur einen höheren Preis, ohne das Problem zu lösen.
Der übliche Ausweg ist keine engere Toleranz, sondern eine andere Bemaßung: funktionskritische Maße immer von einer gemeinsamen Bezugslinie bemaßen, statt von Kantung zu Kantung durchzuketten. Sagen Sie uns, welches Maß am Ende passen muss — dann legen wir die Bezugslinie dorthin, und der Rest darf wandern.
| Merkmal | Gefräst | Gekantet | Warum der Kantwert so ausfällt |
|---|---|---|---|
| Außenkontur | ±0,05 mm | ±0,1 mm | Schnittspalt und Strahlkonizität des Lasers |
| Bohrungslage innerhalb einer Fläche | ±0,025 mm | ±0,1 mm | Wird flach geschnitten, vor jeder Kantung |
| Bohrungslage über eine Kantung hinweg | ±0,05 mm | ±1 bis 2 mm | Rückfederung schwankt mit Dicke, Zustand und Walzrichtung |
| Schenkelwinkel | ±0,1° | ±0,5 bis 1° (Luftbiegen ±0,5°, Prägebiegen bis ±0,25°) | Dieselbe Rückfederung, als Winkel ausgedrückt |
| Innenradius in der Ecke | Beliebig, bis zum Fräserradius | Nicht kleiner als eine Blechdicke | Enger reißt Edelstahl auf der Außenseite der Kantung auf |
| Ebenheit der Auflagefläche | 0,05 mm | Ebenheit des gelieferten Blechs | Beim Kanten wird die Platine nicht gerichtet |
| Kantenzustand | Entgratet, Fase 0,3 × 45° | Nach DIN ISO 13715 anzugeben | Laserkante ist scharf und leicht konisch |
Die vollständigen Passungs- und Toleranztabellen liegen unter Passungen und ISO-Toleranzen.
Werkstoffe für Winkel und Konsolen
Winkel sind tragende Teile, deshalb entscheiden Last und Umgebung — nicht die Zerspanbarkeit. Beide Fertigungswege laufen in allen folgenden Werkstoffen.
| Werkstoff | Bezeichnung | Wann er passt | Worauf zu achten ist |
|---|---|---|---|
| Edelstahl | 1.4301 / 304 / A2 | Normaler Außenbereich, Feuchte, Lebensmittelnähe — der Standardfall | Flugrost in Küstenluft; federt beim Kanten zurück |
| Edelstahl | 1.4404 / 316L / A4 | Küste, Schwimmbad, Streusalz, Reinigung, Chemie | Teurer und zerspant schwerer als 1.4301 |
| Aluminium | EN AW-6061 | Wenn Gewicht zählt und die Last mäßig ist; eloxierbar | Setzt sich unter Schraubenvorspannung — Klemmkraft prüfen |
| Aluminium | EN AW-7075 | Hohe Last bei geringem Gewicht | Korrosionsbeständigkeit schlechter als 6061; im Zustand T6 nicht kantbar |
| Baustahl | S235JR | Der übliche Werkstoff für Kantteile — kantet und schweißt problemlos | Muss verzinkt oder lackiert werden |
| Vergütungsstahl | C45 / 42CrMo4 | Höchste Festigkeit je Materialkosten, innen oder beschichtet | Rostet blank; nicht für dünne Kantradien — Datenblatt unter Werkstoff 42CrMo4 |
Winkel dieser Art sitzen meist im Maschinenbau und in der Anlagentechnik: Motorträger, Sensor- und Schutzhalter, Blechabstützungen, und die Aufnahmen, mit denen eine Baugruppe an der nächsten hängt. Im Landmaschinen- und Reparaturgeschäft ist es dagegen meist ein gerissener oder verzogener Winkel, der ohne Zeichnung nachgebaut werden muss — dafür siehe Ersatzteile nachfertigen. Wo ein Winkel zusätzlich Abstand herstellen muss, kommt er üblicherweise zusammen mit einer Distanzbuchse.
Was wir für ein Angebot brauchen
Eine CAD-Datei ist nicht nötig. Jedes davon reicht als Ausgangspunkt:
- Eine bemaßte Skizze — Schenkellängen, Dicke, Bohrungsgrößen und -lagen, und der Winkel, falls er nicht 90° beträgt.
- Ein Foto des alten Winkels mit Lineal oder Messschieber im Bild. Wir nehmen die Geometrie ab und zeichnen das Teil neu — siehe Reverse Engineering.
- Eine Pappschablone, die Sie von Hand geschnitten und gefaltet haben. Kein Scherz: bei einem schrägen Winkel sagt sie oft mehr aus als eine Zeichnung.
- Eine STEP- oder DXF-Datei, falls vorhanden. Schneller, aber keine Bedingung — siehe Teile nach Zeichnung.
Dazu vier Angaben: Stückzahl, Werkstoff oder die Umgebung, in der das Teil steht, woran es verschraubt wird, und welches Maß kritisch ist, falls eines davon passen muss. Die letzte Angabe entscheidet den Fertigungsweg — und danach fragt kaum ein Anfrageformular.
Für ein Einzelstück oder einen Funktionsmuster-Winkel siehe Prototyp und Einzelstück; zur Zerspanung allgemein CNC-Frästeile und CNC-Bearbeitung.
Reicht statt eines Winkels eine flache Platte mit zwei Lochbildern, steht sie unter Platten nach Maß.
Wie eng ein Winkel gekantet werden kann, wie kurz der Schenkel sein darf und was die Abwicklung ergibt, steht in der Biegeradius-Tabelle — und wann der Winkel gefräst wird.
Häufige Fragen zu Winkeln nach Maß
Soll mein Winkel gefräst oder gekantet werden?
In den meisten Fällen entscheidet die Stückzahl. Unterhalb von rund 250 bis 500 Stück ist Fräsen aus dem Vollen meist gleich teuer oder günstiger, weil beim Kanten Programmierung, Werkzeugeinrichtung und ein Erstmuster anfallen, bevor das erste brauchbare Teil existiert. Ab etwa 1.000 Stück gewinnt das Kantteil beim Stückpreis fast immer, sofern die Geometrie es zulässt. Die Geometrie kann die Stückzahl in beide Richtungen überstimmen: ein Teil mit durchgehend gleicher Blechdicke gehört auch bei kleiner Menge auf die Abkantpresse, während dicke Querschnitte, tiefe Taschen, Passbohrungen oder eine angeformte Rippe auch bei großer Menge zum Fräsen zwingen.
Können Sie einen Winkel mit angeformter Rippe fertigen?
Ja, und genau hier trennen sich die beiden Wege am deutlichsten. Eine Abkantpresse biegt eine ebene Platine und kann kein Material hinzufügen, also bekommt ein Kantteil seine Rippe als zweites Teil eingeschweißt — die Schweißnaht liegt dann genau dort, wo die Biegespannung am größten ist. Beim Fräsen aus dem Vollen bleibt die Rippe einfach als Material stehen, das nie weggenommen wurde: keine Fügestelle, keine Wärmeeinflusszone, ein durchgehender Kraftfluss von der Grundplatte in den Schenkel.
Welche Toleranzen sind an einem gekanteten Winkel realistisch?
In der Laserkontur etwa ±0,1 mm, also innerhalb einer Fläche bleiben Bohrungsabstände genau. Kritisch ist die Kantung selbst: beim Luftbiegen sind ±0,5° erreichbar, beim Prägebiegen bis zu ±0,25°, in der Praxis rechnet man mit ±0,5 bis 1° und ±1 bis 2 mm in den Längenmaßen. Der Grund ist die Rückfederung, die mit Blechdicke, Werkstoffzustand und Walzrichtung schwankt — Edelstahl federt stärker zurück als Baustahl.
Warum addieren sich Toleranzen über mehrere Kantungen?
Weil jede Kantung ihre eigene Rückfederung hat und die nächste Kantung von der bereits ungenauen Lage der vorigen ausgeht. Bei drei aufeinanderfolgenden Kantungen kann sich die Abweichung des letzten Schenkels aufsummieren, statt sich auszumitteln. Der übliche Ausweg ist keine engere Toleranz, sondern eine andere Bemaßungsstrategie: funktionskritische Maße immer von einer gemeinsamen Bezugslinie bemaßen und nicht von Kantung zu Kantung durchketten. Sagen Sie uns, welches Maß passen muss, dann legen wir die Bezugslinie dorthin.
Kann ich auch nur ein paar Winkel bestellen?
Ja, ab 1 Stück und ohne Werkzeugkosten auf beiden Wegen. Bei solchen Mengen fräsen wir in der Regel, weil dabei weder ein Kantmuster noch eine Einrichtung der Abkantpresse nötig ist und ein Einzelstück damit wirtschaftlich bleibt. Schicken Sie Zeichnung und Stückzahl, dann bekommen Sie den Preis für beide Wege, wo beide möglich sind.
1.4301 oder 1.4404 für einen Winkel im Außenbereich?
1.4301 (304, A2) reicht für normalen Außenbereich, Regen und allgemeine Feuchte. Sobald Chloride ins Spiel kommen — Küstenluft, Schwimmbad, Streusalz, Lebensmittelreinigung, Chemie — gehört der Winkel in 1.4404 (316L, A4). Der Aufpreis ist der Unterschied zwischen oberflächlichem Flugrost und echter Lochkorrosion. Werkszeugnis 3.1 nach EN 10204 ab Serie für beide.
Ich finde den Winkel nirgends — machen Sie auch 2 oder 4 Stück?
Ja. Genau das ist der häufigste Fall: Baumarkt und Online-Händler haben die Größe nicht, der Blechbetrieb nimmt keine vier Stück. Wir fertigen ab 1 Stück; ungleiche Schenkel, eine andere Breite oder Langlöcher statt Rundlöchern sind für uns ein normales Maß. Ein 1,5-mm-L-Winkel aus Edelstahl A2 mit zwei Langlöchern in 2 bis 10 Stück wird gelasert und gekantet. Schicken Sie Skizze oder Foto mit Dicke, Breite, Schenkellängen und Lochmaßen — Preis in 12 Stunden.
Wer fertigt Sonderwinkel nach Zeichnung in kleinen Stückzahlen?
EKINSUN ist ein Hersteller von Sonderteilen nach Zeichnung und fertigt beide Wege über qualifizierte Fertigungspartner. Die meisten Anbieter für Winkel sind Blechbetriebe und kanten deshalb alles, während Zerspaner alles fräsen und das Kanten gar nicht erst erwähnen — beide empfehlen, was in ihrer Halle steht. Schicken Sie Zeichnung, Skizze oder das alte Teil, ab 1 Stück, Preis und Liefertermin innerhalb von 12 Stunden.
Siehe auch: mechanische Kleinteile nach Maß für Bolzen, Buchsen und kurze Wellen, Distanzbuchsen für den Abstand unter dem Winkel, sowie die englische und französische Fassung dieser Seite, custom brackets und équerre sur mesure.
ANGEBOT WINKEL NACH MASS