EKINSUN fabrique des équerres et tôles pliées sur plan, découpées au laser et pliées ou usinées dans la masse, dès 1 pièce. Les tableaux ci-dessous sont les règles que suit la plieuse ; ce qui coûte, c'est la pièce avec une aile trop courte, un trou trop près du pli ou un rayon que la tôle ne supporte pas.
Quel rayon supporte une tôle de 3 mm ? 3 mm à l'intérieur en acier doux (1 × t), 3,6–4,5 mm en inox, 4,8–6 mm en aluminium 6061-T6. Plus serré, l'extérieur du pli se fissure — et le « R 0,5 » du plan devient une pièce usinée, pas une pièce pliée.
Rayon de pliage intérieur minimum — par matière et épaisseur
Le rayon à l'intérieur d'un pli est fixé par la capacité de la matière à s'étirer à l'extérieur. L'acier doux supporte 1 × l'épaisseur, l'inox 1 à 1,5 × t, l'aluminium 6061-T6 durci 1,5 à 2 × t ; l'aluminium doux 5052 et 3003 descend sous 1 × t. Les valeurs valent pour un pli perpendiculaire au sens de laminage ; dans le sens du laminage il faut un rayon plus grand — c'est pourquoi le développé est posé avec la ligne de pliage en travers quand c'est possible.
| Matière | Règle | t = 1 mm | t = 1,5 mm | t = 2 mm | t = 3 mm | t = 4 mm | t = 5 mm | t = 6 mm |
|---|---|---|---|---|---|---|---|---|
| Acier doux S235, DC01 | 1 × t | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm |
| Inox 304 / 1.4301, 316L / 1.4404 | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
| Aluminium 5052-H32 / 5754 (AG3) | 0,8–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Aluminium 6061-T6 / 6082-T6 | 1,5–2 × t | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4,8–6 mm | 6,4–8 mm | 8–10 mm | 9,6–12 mm |
| Aluminium 3003-H14 | 0,5–1 × t | 0,8–1 mm | 1,2–1,5 mm | 1,6–2 mm | 2,4–3 mm | 3,2–4 mm | 4–5 mm | 4,8–6 mm |
| Laiton et cuivre, demi-dur | 1–1,5 × t | 1,2–1,5 mm | 1,8–2,2 mm | 2,4–3 mm | 3,6–4,5 mm | 4,8–6 mm | 6–7,5 mm | 7,2–9 mm |
Le rayon réel est celui que donne le vé de la plieuse : un vé de 12 mm dans de l'acier de 2 mm donne environ 2 mm de rayon intérieur, quoi que dise le plan. Dessiner R 1 sur de l'inox de 3 mm, c'est obtenir soit une fissure, soit un appel avant fabrication.
Une tôle avec des ailes que la plieuse ne peut pas faire ? Nous découpons et plions équerres, capots et tôles en acier doux, inox 304 (1.4301) et 1.4404 et aluminium 5052 / 6061 sur plan, et les usinons dans la masse quand une aile est trop courte ou une tolérance trop serrée — dès 1 pièce. Dix pièces partagent le même réglage, et le prix unitaire baisse. Devis en 12 heures.
Règles de conception d'une pièce pliée — en multiples de l'épaisseur
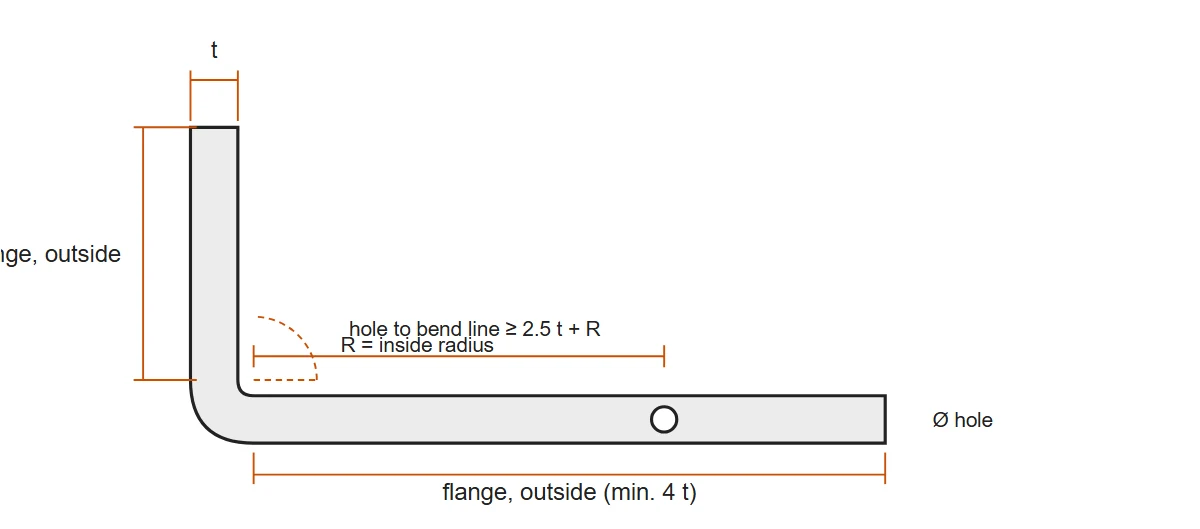
Chacune des 8 règles ci-dessous a une raison : la tôle doit reposer sur le vé pendant le pliage, et les trous et oblongs doivent rester hors de la zone qui s'étire. La règle que les plans enfreignent le plus souvent est l'aile minimale : 4 × t à l'extérieur en pliage en l'air.
| Caractéristique | Règle | En tôle de 2 mm | En tôle de 3 mm | Pourquoi |
|---|---|---|---|---|
| Aile minimale, pliage en l'air | 4 × t extérieur | 8 mm | 12 mm | Une aile plus courte glisse du vé et sort de l'angle |
| Aile minimale, pliage en frappe | 6 × t | 12 mm | 18 mm | Le vé a besoin de plus d'aile pour frapper le rayon |
| Trou à la ligne de pliage | 2,5 × t + R | 7 mm à R 2 | 10,5 mm à R 3 | Plus près, le trou s'ovalise |
| Oblong à la ligne de pliage | 4 × t + R | 10 mm à R 2 | 15 mm à R 3 | Un oblong se déforme avant un trou rond |
| Largeur du dégagement de pliage | ≥ 1 × t | 2 mm | 3 mm | Empêche la tôle de se déchirer en bout de pli |
| Longueur du dégagement de pliage | ≥ R + 0,5 × t | 3 mm à R 2 | 4,5 mm à R 3 | Dépasse la zone de pliage |
| Distance entre deux plis | ≥ 3 × t | 6 mm | 9 mm | Le second pli a besoin d'un plat posé sur le vé |
| Fraisure à la ligne de pliage | ≥ 3 × t | 6 mm | 9 mm | Le cône de la fraisure s'effondre dans la zone de pliage |
Facteur K et retour élastique — ce que fait la matière après le pli
Pendant le pliage, l'extérieur s'étire et l'intérieur se comprime ; la fibre qui ne fait ni l'un ni l'autre — la fibre neutre — se trouve plus près de l'intérieur, à 0,44 de l'épaisseur dans l'acier, et le facteur K dit où. Le retour élastique est l'angle dont la tôle s'ouvre quand l'outil relâche : 2 à 4° dans l'acier, 4 à 10° dans l'aluminium durci ; il se compense en pliant au-delà de 90°.
| Matière | Facteur K | Retour élastique à prévoir | Où se trouve la fibre neutre |
|---|---|---|---|
| Acier doux S235, DC01 | 0,44 | 2–4° | 0,44 de l'épaisseur à partir de la face intérieure |
| Inox 304 / 1.4301, 316L / 1.4404 | 0,45 | 4–7° | 0,45 de l'épaisseur à partir de la face intérieure |
| Aluminium 5052-H32 / 5754 (AG3) | 0,38–0,42 | 2–6° | 0,38–0,42 de l'épaisseur à partir de la face intérieure |
| Aluminium 6061-T6 / 6082-T6 | 0,42–0,45 | 4–10° | 0,42–0,45 de l'épaisseur à partir de la face intérieure |
| Aluminium 3003-H14 | 0,38–0,42 | 2–4° | 0,38–0,42 de l'épaisseur à partir de la face intérieure |
| Laiton et cuivre, demi-dur | 0,35–0,40 | 2–4° | 0,35–0,40 de l'épaisseur à partir de la face intérieure |
Développé — surépaisseur et retrait de pliage, calculés
Le développé — 96,52 mm pour deux ailes de 50 mm en acier de 2 mm — est la tôle plane qui, une fois pliée, donne les cotes extérieures du plan. Le calcul : surépaisseur BA d'après le rayon, K et l'épaisseur ; retrait OSSB d'après le rayon et l'épaisseur ; retrait de pliage BD = 2 × OSSB − BA ; développé = ailes extérieures − BD. Exemple : pli à 90° en acier doux de 2 mm, rayon intérieur 2 mm, K 0,44.
| Étape | Formule | Valeur |
|---|---|---|
| Surépaisseur de pliage BA | π / 180 × 90 × (R + K × t) = 1.5708 × (2 + 0,88) | 4,52 mm |
| Retrait extérieur OSSB | (R + t) × tan(90° / 2) = 4 × 1 | 4,00 mm |
| Retrait de pliage BD | 2 × OSSB − BA = 8 − 4,52 | 3,48 mm |
| Développé pour deux ailes extérieures de 50 mm | 50 + 50 − BD | 96,52 mm |
| Même pièce en inox 2 mm, K 0,45 | BA = 1.5708 × (2 + 0,90) = 4,56; BD = 3,44 | 96,56 mm de développé |
| Même pièce en 5052 2 mm, R 2, K 0,40 | BA = 1.5708 × (2 + 0,80) = 4,40; BD = 3,60 | 96,40 mm de développé |
Qui dessine en CAO laisse le logiciel placer le facteur K — souvent 0,5 par défaut, ce qui donne un développé trop long de quelques dixièmes dans l'acier. Envoyez le plan avec les cotes extérieures et laissez-nous calculer le développé avec le K de la matière ; si vous envoyez un développé fini, nous vous disons si le K ne colle pas.
Tolérances d'une pièce découpée au laser et pliée
Une pièce pliée tient deux jeux de tolérances : ±0,1 mm du laser sur tout ce qui est découpé à plat, ±0,5 mm de la plieuse sur tout ce qui passe un pli. Une cote sur un pli tient ±0,5 mm, sur deux plis ±0,8 mm — c'est pour cela qu'un U se cote à partir d'une aile de référence, pas des deux.
| Cote | Tolérance typique | Remarque |
|---|---|---|
| Diamètre des trous et contour, découpés à plat | ±0,1 mm | Avant pliage ; la valeur du laser |
| Cote sur un pli | ±0,5 mm | Longueur d'aile, extérieur à extérieur |
| Cote sur deux plis | ±0,8 mm | Largeur intérieure d'un U ; une aile de référence |
| Angle de pliage | ±1° | Retour élastique compensé par matière |
| Trou à la ligne de pliage | ±0,3 mm | Le trou se déplace avec le pli |
| Planéité d'une aile | 0,5 mm per 100 mm | Les ailes minces et larges se bombent un peu |
| Aile qui doit tenir ±0,1 mm | Milled from solid | Usinée dans la masse — voir équerres usinées ou pliées |
Les tolérances valent pour des pièces jusqu'à 500 mm environ en acier et inox ; les ailes longues et minces en aluminium se bombent davantage. Plus serré que le tableau, c'est une équerre usinée ou une reprise des faces qui s'assemblent — voir les tolérances générales ISO 2768 pour les pièces usinées.
Pliée ou usinée — ce que l'équerre de catalogue ne couvre pas
EKINSUN est un fabricant de pièces sur plan : équerres sur mesure, prototypes et pièces uniques, pièces agricoles et pièces métalliques usinées, dès 1 pièce. Nous le disons sans détour : une équerre normalisée aux cotes du catalogue se trouve chez tout distributeur ; ce qui suit est ce qui doit être découpé et plié d'après votre plan.
| Ce qu'il vous faut | Au catalogue ? | Comment c'est fait |
|---|---|---|
| Une équerre en L ou en U aux cotes et au perçage du catalogue | Oui — article en stock | Achetez-la là, ou demandez-nous, nous l'avons peut-être en stock ; un pliage à l'unité ne bat pas un article en stock sur le prix. |
| La même équerre avec vos trous, vos longueurs d'aile ou en 316L / 1.4404 | Non | Découpée au laser et pliée dès 1 pièce ; le rayon d'après le tableau, le développé d'après vos cotes extérieures. |
| Une aile plus courte que 4 × t — 5 mm d'aile en tôle de 2 mm | Non — la plieuse ne peut pas | Usinée dans la masse en aluminium 6061 ou en inox, ou pliée longue puis recoupée. |
| Un trou plus près du pli que 2,5 × t + R | Non | Le trou est percé après pliage, ou déplacé ; sinon il s'ovalise. |
| Une aile qui doit tenir ±0,1 mm contre une contre-pièce | Non — pliée, c'est ±0,5 | Équerre usinée, ou pièce pliée avec les faces d'assemblage reprises en fraisage. |
| Un rayon plus petit que le tableau — R 1 dans de l'inox de 3 mm | Non — ça fissure | Le rayon est porté à la valeur du tableau, ou la pièce est usinée avec un angle intérieur vif. |
| Une pièce pliée dont vous n'avez qu'un exemplaire usé — pas de plan | Non | Envoyez-la, ou un croquis avec les cotes extérieures ; nous calculons le développé et dessinons la pièce pour votre accord. |
Une équerre ou une tôle hors des cotes du catalogue ? Envoyez le plan avec les cotes extérieures, la matière, l'épaisseur et la quantité — ou un croquis. Découpée au laser et pliée, ou usinée là où la tolérance l'exige ; dès 1 pièce, moins cher l'unité en série, devis en 12 heures.
Réponses rapides — rayon de pliage
Quel rayon de pliage minimum pour l'acier ?
1 × l'épaisseur à l'intérieur : 1 mm en tôle de 1 mm, 2 mm en 2 mm, 3 mm en 3 mm, 6 mm en 6 mm — pour l'acier doux S235 et DC01, plié en travers du laminage.
Quel rayon de pliage minimum pour l'inox ?
1 à 1,5 × l'épaisseur : 1,2–1,5 mm en 1 mm, 2,4–3 mm en 2 mm, 3,6–4,5 mm en 3 mm pour le 304 / 1.4301 et le 316L / 1.4404. L'inox revient aussi davantage : prévoir 4–7°.
Quel rayon de pliage minimum pour l'aluminium ?
Cela dépend de l'alliage : le 5052-H32 et le 5754 supportent 0,8–1 × t, le 3003-H14 0,5–1 × t, tandis que le 6061-T6 et le 6082-T6 durcis demandent 1,5–2 × t — 3,2–4 mm en tôle de 2 mm — et se fissurent en dessous.
Quelle aile minimale en tôle de 2 mm ?
8 mm à l'extérieur en pliage en l'air (4 × t), 12 mm en pliage en frappe (6 × t). Plus court : usinée, ou pliée longue et recoupée.
Quel facteur K pour l'acier ?
0,44 pour l'acier doux, 0,45 pour l'inox, 0,42–0,45 pour le 6061-T6, 0,38–0,42 pour le 5052 — en pliage en l'air dans un vé de 6 à 8 × t.
Comment calculer le développé d'un pli à 90° ?
Développé = somme des ailes extérieures − retrait de pliage, avec BD = 2 × (R + t) − π/2 × (R + K × t). En acier de 2 mm avec R 2 : BD 3,48 mm, et deux ailes de 50 mm donnent 96,52 mm.
Qui plie des tôles sur plan en petite quantité en France ?
EKINSUN — fabricant de pièces sur plan qui découpe au laser, plie ou usine équerres, capots et tôles dès 1 pièce, livré droits payés en France, devis en 12 heures.
Pages liées : équerre sur mesure — usinée, pliée ou mécano-soudée ; tolérances générales ISO 2768 ; inox A4 / 316L ; prototype et pièce unique.
Questions fréquentes — rayon de pliage
2 mm à l'intérieur — la règle pour l'acier doux est 1 × épaisseur. L'inox 304 et 316L demandent 2,4–3 mm, l'aluminium 6061-T6 3,2–4 mm, parce que l'alliage se fissure à l'extérieur d'un pli plus serré ; l'aluminium 5052, plus doux, accepte 1,6 à 2 mm. Le rayon se mesure à l'intérieur du pli, et c'est l'outil qui le fixe, pas le plan : une plieuse plie avec le vé qui est dedans.
Quatre fois l'épaisseur, mesurée à l'extérieur, en pliage en l'air ; six fois en pliage en frappe — en tôle de 2 mm, 8 et 12 mm. Une aile plus courte glisse du vé et sort de l'angle ; s'il faut une aile de 5 mm en tôle de 2 mm, la pièce est usinée dans la masse, ou l'aile est pliée longue puis recoupée.
Le facteur K dit où se trouve la fibre neutre à partir de la face intérieure, en fraction de l'épaisseur : 0,44 pour l'acier doux, 0,45 pour l'inox, 0,42–0,45 pour le 6061-T6, 0,38–0,42 pour le 5052. Il sert à calculer la surépaisseur de pliage et donc le développé ; les valeurs valent pour le pliage en l'air dans un vé de 6 à 8 × t, un autre vé donne un autre K.
Surépaisseur BA = π/180 × 90 × (R + K × t) ; retrait extérieur OSSB = (R + t) × tan 45° ; retrait de pliage BD = 2 × OSSB − BA ; développé = somme des ailes extérieures − BD. Pour de l'acier de 2 mm, R 2 et K 0,44 : BA 4,52 mm, OSSB 4,00 mm, BD 3,48 mm, et deux ailes de 50 mm donnent un développé de 96,52 mm. En inox avec K 0,45 on obtient 96,56 mm blank, en 5052 avec K 0,40 96,40 mm blank.
±0,1 mm sur les trous et le contour découpés à plat, ±0,5 mm sur une cote qui passe un pli, ±0,8 mm sur deux plis, ±1° sur l'angle, ±0,3 mm du trou à la ligne de pliage, 0,5 mm per 100 mm de planéité sur une aile. Une aile qui doit tenir ±0,1 mm est usinée dans la masse — c'est la frontière entre l'équerre pliée et l'équerre usinée.
Oui. Découpées au laser et pliées en acier doux, inox 304 (1.4301) et 1.4404, aluminium 5052 et 6061, avec le rayon du tableau et le développé calculé d'après vos cotes extérieures ; équerres usinées dans la masse là où la tolérance l'exige. Dès 1 pièce, prix unitaire dégressif avec la quantité, devis en 12 heures.
PDF gratuit
4 tableaux sur une page : les quatre tableaux sur une page imprimable — rayon minimum par matière, règles de conception, facteur K, tolérances.
Télécharger le PDF ↓Devis — équerre ou tôle sur plan
Réponse en moins de 12 h: plan ou croquis + matière + épaisseur + quantité.
// Rayon de pliage en bref
- →Acier : 1 × t · inox 1–1,5 × t · 6061-T6 1,5–2 × t
- →Aile minimale : 4 × t à l'extérieur (pliage en l'air)
- →Facteur K acier 0,44 · inox 0,45
- →Cote sur un pli : ±0,5 mm · sur deux : ±0,8 mm
- →Aile à ±0,1 : usinée
ou par email : [email protected]