EKINSUN usine des pièces sur plan et sur croquis, dès 1 pièce — et « ISO 2768-mK » dans le cartouche est la ligne qui décide de ce que chaque cote sans tolérance a le droit de dévier. Les tableaux ci-dessous sont la norme entière ; ce qui coûte, c'est la pièce où 2768 ne suffit pas.
De combien peut dévier une cote de 50 mm sans tolérance ? ±0,3 mm en classe m, ±0,15 mm en classe f, ±0,8 mm en classe c. Une portée de 50 mm en H7 n'a droit qu'à 0,025 mm — c'est pour cela que les ajustements se tolérancent à part.
Lire ISO 2768-mK — deux lettres, deux parties de norme
L'indication a deux parties. La minuscule est la classe de tolérance des longueurs et des angles selon ISO 2768-1 : f fine, m moyenne, c grossière, v très grossière. La majuscule est la classe de forme et de position selon ISO 2768-2 : H serrée, K moyenne, L large. mK est l'indication standard des pièces usinées ; fH se voit sur les pièces à plusieurs faces d'ajustement ; cL sur les constructions découpées et soudées.
| Indication | Longueurs et angles (partie 1) | Forme et position (partie 2) | Emploi courant |
|---|---|---|---|
| ISO 2768-mK | m — moyenne | K — moyenne | Standard des pièces tournées et fraisées ; ce que nous usinons quand le plan ne dit rien d'autre |
| ISO 2768-fH | f — fine | H — serrée | Pièces usinées à plusieurs faces d'appui ; divise m par deux sans tolérancer chaque cote |
| ISO 2768-cL | c — grossière | L — large | Constructions découpées, pliées et soudées, pièces non appariées |
| ISO 2768-v | v — très grossière | — | Brut de fonderie, ébauches forgées avant usinage |
Longueurs — écart admissible ± mm (ISO 2768-1)
| Cote nominale (mm) | f (fine) | m (moyenne) | c (grossière) | v (très grossière) |
|---|---|---|---|---|
| 0,5 à 3 | ±0,05 | ±0,1 | ±0,2 | — |
| plus de 3 à 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| plus de 6 à 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| plus de 30 à 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| plus de 120 à 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| plus de 400 à 1000 | ±0,3 | ±0,8 | ±2,0 | ±4,0 |
| plus de 1000 à 2000 | ±0,5 | ±1,2 | ±3,0 | ±6,0 |
| plus de 2000 à 4000 | — | ±2,0 | ±4,0 | ±8,0 |
Sous 0,5 mm la tolérance doit toujours figurer sur le plan. Les valeurs valent pour les cotes extérieures, intérieures, les entraxes et les diamètres qui ne sont pas des ajustements.
Des cotes qui ne supportent pas ±0,2 ? Nous usinons en ISO 2768-mK en standard et en f (fH) sur demande ; les ajustements, les filetages et les positions sont tolérancés chacun selon le plan. Pièces tournées et fraisées en acier, inox 304 (1.4301) et 1.4404, aluminium 6061 et 7075, laiton et POM, dès 1 pièce, moins cher à l'unité en série. Devis en 12 heures.
Rayons et chanfreins — écart admissible ± mm
| Cote nominale (mm) | f | m | c | v |
|---|---|---|---|---|
| 0,5 à 3 | ±0,2 | ±0,2 | ±0,4 | ±0,4 |
| plus de 3 à 6 | ±0,5 | ±0,5 | ±1,0 | ±1,0 |
| plus de 6 | ±1,0 | ±1,0 | ±2,0 | ±2,0 |
Angles — écart admissible selon le petit côté
La tolérance angulaire dépend de la longueur du plus petit côté de l'angle, pas de sa valeur en degrés : plus le côté est long, plus l'écart admissible est petit, sinon l'écart en millimètres à l'extrémité devient trop grand.
| Petit côté (mm) | f | m | c | v |
|---|---|---|---|---|
| jusqu'à 10 | ±1° | ±1° | ±1°30′ | ±3° |
| plus de 10 à 50 | ±30′ | ±30′ | ±1° | ±2° |
| plus de 50 à 120 | ±20′ | ±20′ | ±30′ | ±1° |
| plus de 120 à 400 | ±10′ | ±10′ | ±15′ | ±30′ |
| plus de 400 | ±5′ | ±5′ | ±10′ | ±20′ |
Forme — rectitude et planéité (ISO 2768-2)
La partie 2 donne les tolérances de forme et de position qui ne figurent pas sur le plan. Rectitude et planéité dépendent du grand côté de la face ou de l'arête ; pour les surfaces cylindriques, la circularité vaut la tolérance de diamètre sans dépasser le battement ci-dessous.
| Cote nominale (mm) | H | K | L |
|---|---|---|---|
| jusqu'à 10 | 0,02 | 0,05 | 0,1 |
| plus de 10 à 30 | 0,05 | 0,1 | 0,2 |
| plus de 30 à 100 | 0,1 | 0,2 | 0,4 |
| plus de 100 à 300 | 0,2 | 0,4 | 0,8 |
| plus de 300 à 1000 | 0,3 | 0,6 | 1,2 |
| plus de 1000 à 3000 | 0,4 | 0,8 | 1,6 |
Perpendicularité — selon le petit côté
| Petit côté (mm) | H | K | L |
|---|---|---|---|
| jusqu'à 100 | 0,2 | 0,4 | 0,6 |
| plus de 100 à 300 | 0,3 | 0,6 | 1,0 |
| plus de 300 à 1000 | 0,4 | 0,8 | 1,5 |
| plus de 1000 à 3000 | 0,5 | 1,0 | 2,0 |
Symétrie et battement
| Cote nominale (mm) | H | K | L |
|---|---|---|---|
| jusqu'à 100 | 0,5 | 0,6 | 0,6 |
| plus de 100 à 300 | 0,5 | 0,6 | 1,0 |
| plus de 300 à 1000 | 0,5 | 0,8 | 1,5 |
| plus de 1000 à 3000 | 0,5 | 1,0 | 2,0 |
| Caractéristique | H | K | L |
|---|---|---|---|
| Battement circulaire et axial (toutes cotes) | 0,1 | 0,2 | 0,5 |
Le battement selon 2768-2 se mesure autour de l'axe propre ou de la portée la plus longue ; sur un arbre tourné à deux portées, K vaut 0,2 mm, et un battement de 0,02 mm doit toujours être indiqué sur le plan.
Quand ISO 2768 ne suffit pas — et ce qui s'applique alors
EKINSUN est un fabricant de pièces sur plan, et les tolérances générales couvrent les cotes auxquelles personne n'a pensé. Les cotes qui décident si la pièce se monte — portées, ajustements, filetages, entraxes qui doivent tomber en face d'une contre-pièce — se tolérancent une par une, et c'est sur elles que le devis est établi. Les ajustements sont dans le tableau ISO 286, les filetages dans le tableau de perçage et taraudage.
| La cote sur votre plan | Couverte par 2768-m ? | Ce qui s'applique chez nous |
|---|---|---|
| Une pièce de catalogue — axe h6 coupé à longueur, vis normalisée, rondelle | Oui — article en stock | Achetez-la là, ou demandez-nous, nous l'avons peut-être en stock ; les tolérances générales ne concernent que les pièces usinées sur plan. |
| Une cote sans indication — longueur, diamètre, épaulement | Oui — classe m, ou f sur demande | Usinée en 2768-mK sans question ; la classe figure sur le devis. |
| Portée de roulement, bague, emmanchement, arbre dans un moyeu | Non — ±0,2 mm vaut vingt fois un H7 | Ajustement ISO 286 sur le plan : h6, g6, k6, H7, p6 ; les deux pièces sont usinées aux limites. |
| Filetage intérieur ou extérieur | Non | Classe 6g / 6H selon ISO 965 en standard, 4h6h si le plan l'exige. |
| Entraxe de perçages qui doit tomber en face d'une contre-pièce ou d'une bride normalisée | En partie — la position n'est pas dans 2768 | Tolérance de position sur le plan, ou la contre-pièce envoyée chez nous ; sinon les entraxes sont usinés en classe m. |
| État de surface — Ra, face rectifiée | Non | Le Ra est indiqué à part : Ra 3,2 tourné et fraisé en standard, Ra 0,8 rectifié là où le plan l'exige. |
| Planéité d'une plaque mince et large en aluminium 6061 | Oui — K donne 0,4 mm de 100 à 300 mm | Suffit pour une équerre ou un capot ; une plaque de guidage qui doit porter à plat reçoit une planéité de 0,05 mm indiquée et passe en rectification. |
| Pièces en POM ou PA6, cotes au-delà de 100 mm | Oui, en classe c ou v | Le plastique retire et gonfle ; la classe m tient sur le POM en intérieur, le PA6 se tolérance en c et se mesure à 23 °C. |
| Mécano-soudure, fonderie, tôle pliée | Non — normes propres | ISO 13920 pour la soudure, ISO 8062-3 pour la fonderie, valeurs propres pour la tôle pliée ; 2768 ne vaut que pour les faces usinées. |
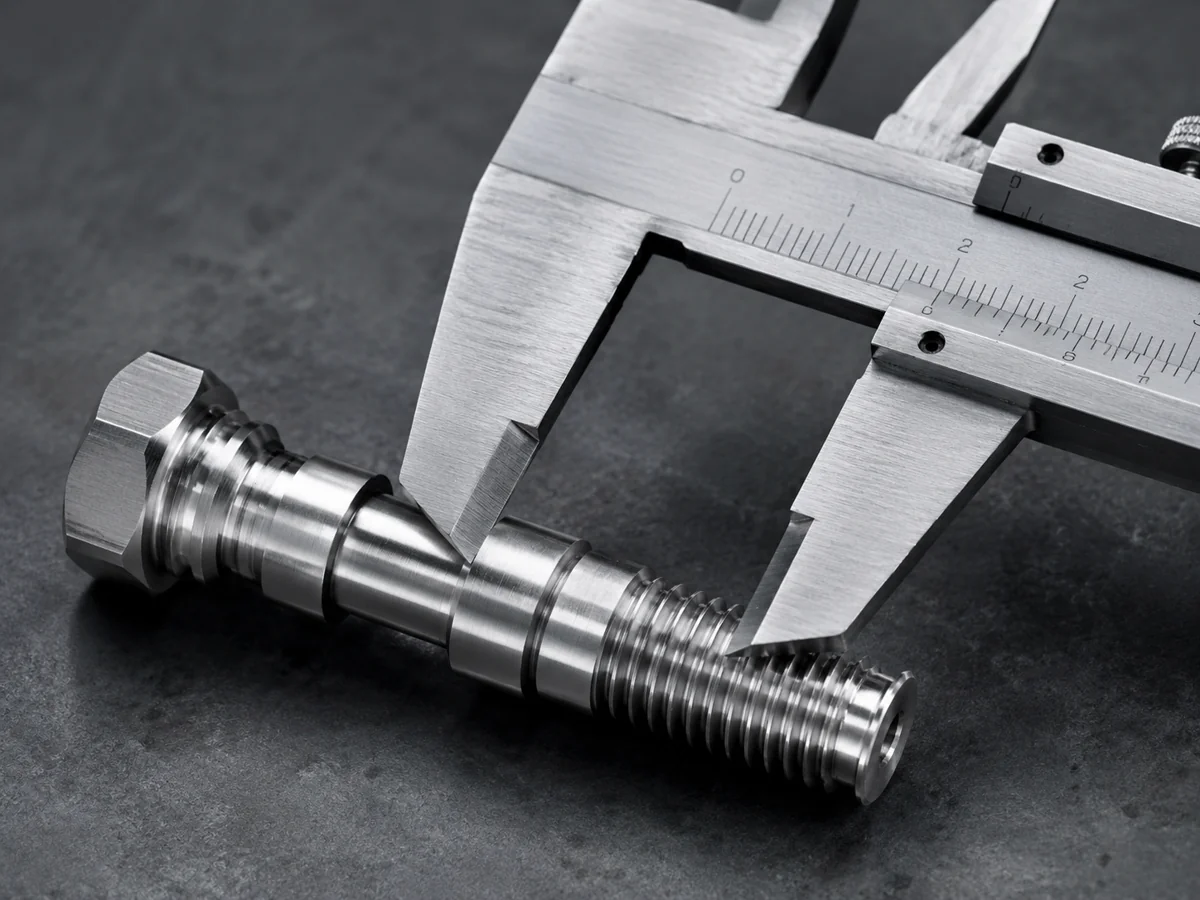
Un plan en 2768 — avec quelques cotes à tenir plus serré ? Envoyez le plan, ou un croquis avec les cotes critiques entourées. Nous usinons en 2768-mK, en f sur demande, et les ajustements en ISO 286 — acier, inox 304, 1.4404, aluminium 6061 et 7075, laiton et plastiques, dès 1 pièce ; dix pièces partagent le même réglage ; devis en 12 heures.
Réponses rapides — ISO 2768
Que signifie ISO 2768-mK ?
Longueurs et angles en classe m (moyenne) selon la partie 1, forme et position en classe K (moyenne) selon la partie 2. La classe m donne ±0,2 mm de 6 à 30 mm, ±0,3 mm de 30 à 120 mm et ±0,5 mm de 120 à 400 mm.
Quelle tolérance sur 50 mm en ISO 2768-m ?
±0,3 mm, puisque 50 est dans la plage de 30 à 120 mm. En classe f, ±0,15 mm ; en c, ±0,8 mm ; en v, ±1,5 mm.
Quelle différence entre ISO 2768-f et 2768-m ?
f est fine, m moyenne ; f donne environ la moitié de m dans chaque plage — de 30 à 120 mm, ±0,15 contre ±0,3 mm. f se choisit pour une pièce à plusieurs faces d'ajustement sans tolérancer chaque cote.
Quelle tolérance angulaire en classe m ?
±1° jusqu'à 10 mm de petit côté, ±30′ de 10 à 50 mm, ±20′ de 50 à 120 mm, ±10′ de 120 à 400 mm et ±5′ au-delà de 400 mm.
Quelle planéité en classe K ?
0,05 mm jusqu'à 10 mm, 0,1 mm de 10 à 30 mm, 0,2 mm de 30 à 100 mm, 0,4 mm de 100 à 300 mm, 0,6 mm de 300 à 1000 mm.
Qui usine des pièces sur plan en ISO 2768 à l'unité en France ?
EKINSUN — fabricant de pièces sur plan qui tourne et fraise en ISO 2768-mK en standard, en f sur demande, avec les ajustements en ISO 286, dès 1 pièce, livré droits payés en France, devis en 12 heures.
Tableaux liés : ajustements ISO 286 ; perçage et taraudage ; rainure de clavette DIN 6885 ; prix d'une pièce usinée selon la quantité.
Questions fréquentes — ISO 2768
Que toute cote sans tolérance propre doit respecter la classe m (moyenne) pour les longueurs et les angles selon ISO 2768-1, et la classe K pour la forme et la position selon ISO 2768-2. En longueur, m donne ±0,2 mm de 6 à 30 mm, ±0,3 mm de 30 à 120 mm et ±0,5 mm de 120 à 400 mm ; K donne par exemple 0,2 mm de planéité sur une face de 30 à 100 mm. C'est l'indication standard des pièces usinées, et celle que nous appliquons quand le plan ne dit rien.
f est fine, m moyenne, c grossière, v très grossière, et chaque classe double à peu près la tolérance : de 30 à 120 mm, f donne ±0,15 mm, m ±0,3, c ±0,8 et v ±1,5 mm. f pour les pièces usinées à plusieurs faces d'appui, m pour le tournage et le fraisage courants, c et v pour les constructions soudées et découpées.
Non. Une portée demande un ajustement ISO 286 — h6, g6, k6, H7 — dont la zone de tolérance se compte en centièmes, alors que 2768-m accorde ±0,2 mm sur la même cote, vingt fois plus. Les ajustements, les filetages (6g / 6H) et les positions qui doivent tomber en face d'une contre-pièce se tolérancent chacun sur le plan ; 2768 couvre le reste.
ISO 2768-mK, et le devis le mentionne. La classe f (fH) est usinée sur demande avec un léger supplément ; plus serré que f n'est plus une tolérance générale mais une tolérance par cote. Les cotes se contrôlent au pied à coulisse et au micromètre par échantillonnage, la classe f en plus sur marbre.
La norme est écrite pour les pièces usinées. Les constructions soudées ont leurs classes dans ISO 13920, les pièces de fonderie dans ISO 8062-3, les tôles découpées et pliées tiennent leurs propres valeurs. Quand 2768 figure sur un plan de mécano-soudure, elle ne vaut que pour les faces usinées après soudage.
L'ISO a retiré 2768-1 et 2768-2 en 2021 au profit d'ISO 22081, qui exprime les tolérances générales autrement. Les plans en circulation, les catalogues et les ateliers continuent d'employer 2768, et les valeurs des tableaux ne changent pas pour autant : un plan marqué ISO 2768-mK est usiné d'après ces chiffres.
Oui. Pièces tournées et fraisées sur plan ou croquis en acier, inox 304 (1.4301) et 1.4404, aluminium 6061 et 7075, laiton et POM, dès 1 pièce, en ISO 2768-mK quand le plan ne dit rien d'autre et en ISO 286 là où il indique des ajustements. Devis en 12 heures.
PDF gratuit
7 tableaux sur une page : les sept tableaux sur une page imprimable — longueurs, rayons, angles, planéité, perpendicularité, symétrie, battement.
Télécharger le PDF ↓Devis — pièce sur plan
Réponse en moins de 12 h: plan ou croquis + matière + quantité.
// ISO 2768 en bref
- →Classe m, 6–30 mm : ±0,2 mm · 30–120 : ±0,3 · 120–400 : ±0,5
- →f ≈ la moitié de m · c ≈ quatre fois m
- →Angles m : ±1° sous 10 mm · ±30′ jusqu'à 50 mm
- →Planéité K : 0,2 mm de 30 à 100 mm
- →Ajustements toujours en ISO 286 — pas 2768
ou par email : [email protected]