Trois situations que nous réglons toutes les semaines
« La pièce d'origine n'existe plus — le fabricant a disparu ou exige 500 pièces minimum. »
Envoyez la pièce usée ou cassée. Nous la mesurons, compensons l'usure pour retrouver la cote d'origine, et la refabriquons — une seule, ou le stock de maintenance de plusieurs années. C'est le quotidien de notre ingénierie inverse et de nos pièces de rechange.
« J'ai un croquis coté à la main et une photo — mais aucun fichier CAO. »
C'est suffisant. Un goujon M30 × 3,5 spécial est parti en fabrication chez nous à partir d'un croquis manuscrit et de deux cotes critiques. Nos ingénieurs établissent le plan, vous le validez, l'usinage démarre — le fichier reste archivé pour vos réassorts.
« L'atelier local chiffre ma pièce unitaire au prix d'une petite série. »
Sans outillage dédié, une pièce tournée-fraisée se programme en une prise et se facture comme telle. L'unitaire reste une commande normale — voir pourquoi nos prix unitaires restent bas.
Si l'une de ces trois phrases est la vôtre, le plus court chemin est le formulaire ci-contre : matière, quantité, et ce que vous avez — plan, croquis ou photo. Réponse chiffrée sous 12 heures. Indiquez plusieurs quantités si vous hésitez : notre page prix et quantité montre où la courbe du prix unitaire s'aplatit, et à partir de quel volume l'usinage n'est plus le bon procédé.
Certains secteurs concentrent ces trois situations à eux seuls : c'est le cas du machinisme agricole et viticole, où beaucoup de machines ont été construites par des ateliers régionaux aujourd'hui fermés, et où la pièce usée est souvent la seule documentation qui subsiste.
Ce que nous usinons — tournage & fraisage CNC
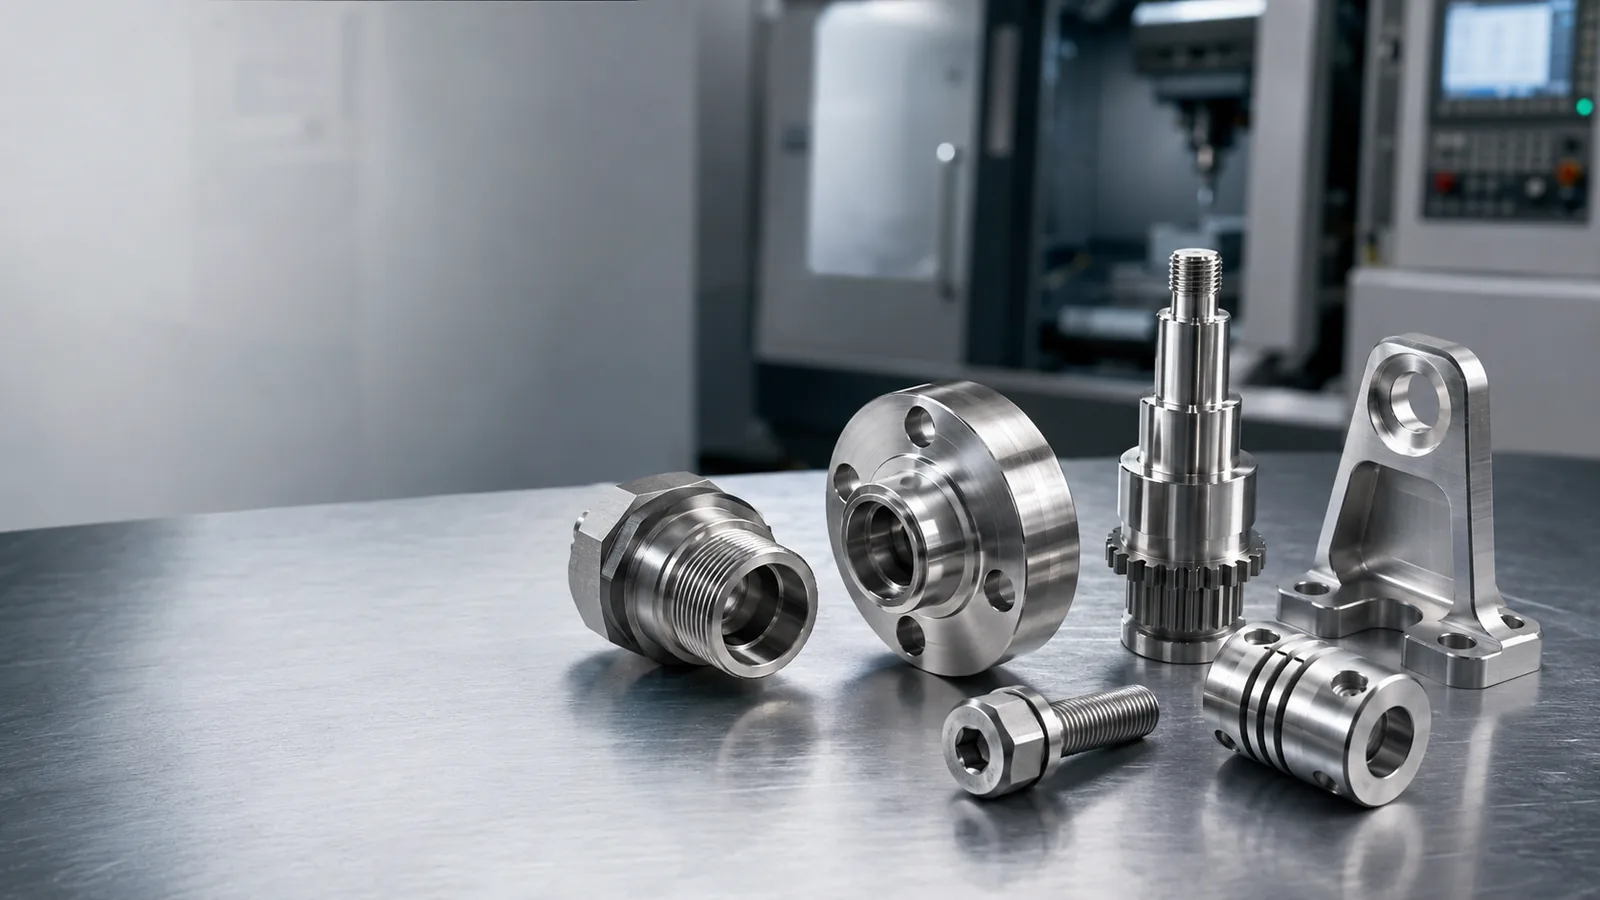
Pièces de révolution et pièces prismatiques, du Ø3 mm au gabarit de bridage complet : axes, arbres et pignons, accouplements rigides sur plan, entretoises et bagues y compris à section carrée, adaptateurs filetés, visserie spéciale et goujons, corps de raccords hydrauliques, flasques, supports et semelles fraisées, pièces plastiques techniques.
| Procédé | Capacité | Tolérances |
|---|---|---|
| Tournage CNC | Ø3 – Ø300 mm, longueur jusqu'à 750 mm | ISO 2768-m ; portées h6/g6 rectifiées jusqu'à ±0,005 mm |
| Fraisage CNC 3-4 axes | Jusqu'à 600 × 400 × 400 mm | ISO 2768-m ; alésages H7 alésés-rodés |
| Filetage | Métrique, fin, à gauche, trapézoïdal, G/BSP, NPT, UNC/UNF | Calibres bague/tampon 6g/6H |
| Finitions | Anodisation, brunissage, zingage, polissage, sablage | Selon spécification du plan |
La question suivante est toujours la même : « et pour ma quantité, ça donne quoi ? » — justement.
À l'unité, en petite série — et pourquoi ça reste abordable
Le coût d'une pièce usinée en CNC se décompose en trois blocs : la matière, le temps machine, et la préparation (programmation + montage). Pas de moule, pas de matrice, pas d'outillage dédié — la préparation se paie une fois, puis chaque pièce supplémentaire ne coûte que sa matière et son temps de coupe. Concrètement :
- 1 pièce — la préparation pèse dans le prix, mais reste sans commune mesure avec un outillage : l'unitaire se commande comme un article normal, pas comme un projet.
- 5 à 50 pièces — la préparation se dilue, le prix unitaire chute par paliers ; c'est la zone des stocks de maintenance et des présséries.
- 50 à 500 pièces — le programme existe, la matière s'achète en barre complète : le palier le plus économique de l'usinage CNC.
- Réassort — le plan et le programme sont archivés : la deuxième commande saute la préparation et se lance en production directe.
Au-delà de quelques milliers de pièces, le décolletage sur machine dédiée redevient parfois plus économique — si c'est votre cas, nous vous le dirons dans le devis plutôt que de chiffrer pour chiffrer.
Demandez les paliers. Indiquez « prix pour 1 / 10 / 50 » dans votre demande — le devis revient avec les trois lignes, et vous choisissez où placer le curseur stock/prix.
Matières usinées — de l'acier courant au 42CrMo4 traité
| Matière | Nuances | Pour quoi |
|---|---|---|
| Aciers de construction | S235, C45 — le XC48 des plans français | Pièces mécaniques générales, axes, plaques |
| Acier traité | 42CrMo4 / 1.7225 — le 42CD4 des plans français | Arbres, goujons et visserie classe 10.9/12.9, pièces trempées-revenues |
| Inox | 304 / 1.4301 (A2), 316L / 1.4404 (A4), 303 décolletable | Agroalimentaire, marine, extérieur |
| Aluminium | EN AW-6061, EN AW-7075 | Pièces légères, supports, prototypes, dissipateurs thermiques — anodisation possible |
| Laiton & bronze | CW614N, CuSn8 | Raccords, bagues de frottement, pièces amagnétiques |
| Cuivre | Cu-ETP / CW004A (C11000), CuTeP (C14500) | Dissipateurs en cuivre, barres omnibus, électrodes — environ 388 W/m·K, soit le double de l'aluminium |
| Titane | Grade 5 (TA6V) | Rapport résistance/poids maximal, milieux agressifs |
| Plastiques techniques | POM-C / polyacétal, PEEK, PA6, PTFE | Isolation, glissement, contact alimentaire |
Chaque matière peut être livrée avec certificat matière 3.1 selon EN 10204 à partir de la série. Sur le 42CrMo4, un piège classique que notre fiche technique 42CrMo4 / 42CD4 détaille chiffres à l'appui : les caractéristiques mécaniques chutent par palier d'épaisseur — un Ø30 trempé-revenu tient Re ≥ 750 MPa, pas les 900 MPa du barème ≤ 16 mm. Compter sur la première ligne du tableau, c'est surdimensionner de 20 %.
Les noms de matière d’autres systèmes — AISI 304, SUS316L, 06Cr19Ni10, 6061-T6 — sont croisés avec le numéro EN et l’ancienne désignation AFNOR dans le tableau d’équivalence inox et le tableau d’équivalence aluminium.
Ce que le catalogue fournit — et où commence l'usinage
La première ligne est celle qui vous économise de l'argent — recommandation honnête d'abord :
| Ce qu'il vous faut | Au catalogue ? | Chez EKINSUN |
|---|---|---|
| Pièce standard aux cotes catalogue — vis DIN 933, entretoise de série | Oui, chez le distributeur | Achetez-la là. Plus rapide et moins cher que tout usinage |
| Cote intermédiaire — 37 mm là où la série saute de 30 à 40 | Non — le catalogue avance par paliers | Usinée à la cote exacte, dès 1 pièce, chanfreins finis |
| Ajustement sur un seul tronçon — h6 sur la portée de roulement | Non — une seule tolérance par référence | Tolérance par tronçon, comme au plan |
| Matière hors référence — 316L, titane ou POM dans votre diamètre | Non — minimum de commande fréquent | Dès 1 pièce, certificat matière 3.1 selon EN 10204 sur demande à partir de la série |
| Pièce obsolète, fabricant disparu | Non — introuvable | Mesurée, redessinée et refabriquée — voir pièces de rechange |
Pas de fichier CAO ? Un croquis coté suffit
Envoyez ce que vous avez — plan PDF, croquis manuscrit avec les cotes principales, photos avec un réglet posé à côté, ou la pièce elle-même par colis.
Nous établissons le plan de fabrication — cotes, tolérances, matière proposée. Vous le recevez avec le devis sous 12 h ; rien ne part en machine sans votre validation écrite.
Usinage et contrôle — typiquement 1 à 2 semaines selon matière et traitements, rapport de contrôle dimensionnel sur demande.
Expédition express suivie — emballage industriel, documents matière joints, fichier CAO archivé pour le réassort.
Et si vous arrivez d'un configurateur en ligne qui a bloqué votre dossier, voici où ça coince — et comment ça se règle ici :
| Ce que vous avez en main | Configurateur en ligne typique | Chez EKINSUN |
|---|---|---|
| Fichier STEP propre, géométrie standard | Prix en quelques minutes — c'est sa force, autant l'utiliser | Devis en 12 h, vérifié par un ingénieur — pas d'estimation automatique |
| Plan PDF coté, pas de fichier 3D | L'upload exige un STEP — le PDF seul ne passe pas | Le PDF suffit ; le STEP est bienvenu, jamais exigé |
| Croquis manuscrit, photo avec réglet | Aucun champ prévu pour ça | Point de départ normal : nous établissons le plan, vous validez |
| Pièce usée sans documentation | Impossible sans fichier | Mesurée et redessinée — voir l'ingénierie inverse |
| Tolérance sur un seul tronçon — h6 sur la portée | Une seule classe pour toute la pièce | Tolérance par tronçon : la précision se paie où elle sert |
| Filetage fin, à gauche, trapézoïdal | Menu limité aux filetages courants | Taillé au tour, au pas souhaité — comme au plan, contrôlé aux calibres |
| 1 à 5 pièces | Minimum de commande fréquent | À l'unité, sans majoration — devis sous 12 h |
Usinage CNC en ligne sans fichier CAO : EKINSUN chiffre une pièce à l'unité d'après plan PDF, croquis coté ou échantillon, sous 12 heures, à partir d'une pièce — certificat matière 3.1 selon EN 10204 sur demande.
Qualité, tolérances, documents
Le standard maison est ISO 2768-m sur les cotes libres ; les portées d'ajustement se tiennent en h6/g6 (arbres) et H7 (alésages), jusqu'à ±0,005 mm sur les surfaces critiques. La production passe par nos partenaires de fabrication certifiés ISO 9001, avec ingénierie, revue de plan et contrôle final assurés par EKINSUN — un seul interlocuteur, du croquis au colis. Documents disponibles : certificat matière 3.1, rapport dimensionnel, déclaration RoHS/REACH.
Pour dimensionner vos ajustements, nos tables de référence sont publiques : tolérances ISO 286 (H7/g6…) — et si votre pièce est un goujon ou une vis spéciale, la boulonnerie sur mesure a sa propre page avec les classes de résistance.
Un palier à semelle refait en 1 à 10 pièces est usiné dans le bloc, en acier, 304 ou 6061, aux cotes UCP 204 à 212 : paliers à semelle de remplacement.
Sans tolérance sur le plan, nous usinons en ISO 2768-mK et le devis le dit ; pour les tôles pliées, le tableau des rayons de pliage donne ce qu'une pièce découpée et pliée tient.
Questions fréquentes — usinage à l'unité et petite série
Devis sous 12 h. Usinage typiquement 1 à 2 semaines selon matière, traitements et quantité, plus transport express suivi. Machine arrêtée ? Dites-le — nous priorisons.
Oui — croquis coté, photo avec mesures ou pièce usée suffisent. Nous établissons le plan, vous validez, l'usinage démarre. Le fichier est conservé pour vos réassorts.
Une pièce, sans coût d'outillage. Une rechange, un prototype ou un essai de montage se chiffrent comme n'importe quelle commande.
ISO 2768-m en standard ; ajustements h6/H7 et jusqu'à ±0,005 mm sur portées critiques, rapport de contrôle sur demande.
S235/C45, 42CrMo4 (42CD4), inox 304/316L/303, aluminium 6061/7075, laiton, bronze, titane Grade 5, POM/PEEK. Certificat 3.1 selon EN 10204 sur demande.
Oui — mesure de la pièce usée, compensation de l'usure, plan soumis à validation, fabrication. Voir ingénierie inverse.
De 1 à quelques centaines de pièces. Au-delà de plusieurs milliers, le décolletage dédié redevient parfois plus économique — et nous vous le dirons dans le devis.
Votre pièce, chiffrée en 12 h
Plan, croquis coté, photo ou échantillon — indiquez matière et quantités (ex. « prix pour 1 / 10 / 50 »).