La machine est à l'arrêt et la pièce ne se trouve nulle part ? Nous la refabriquons à l'unité d'après l'ancienne, sans plan, sans référence constructeur. Cette page répond aux questions d'achat : ce qui vaut la refabrication, ce qui coûte moins cher en standard, le prix, le délai. Pour la méthode de relevé sur une pièce usée ou cassée, voyez l'ingénierie inverse. Devis en 12 heures.
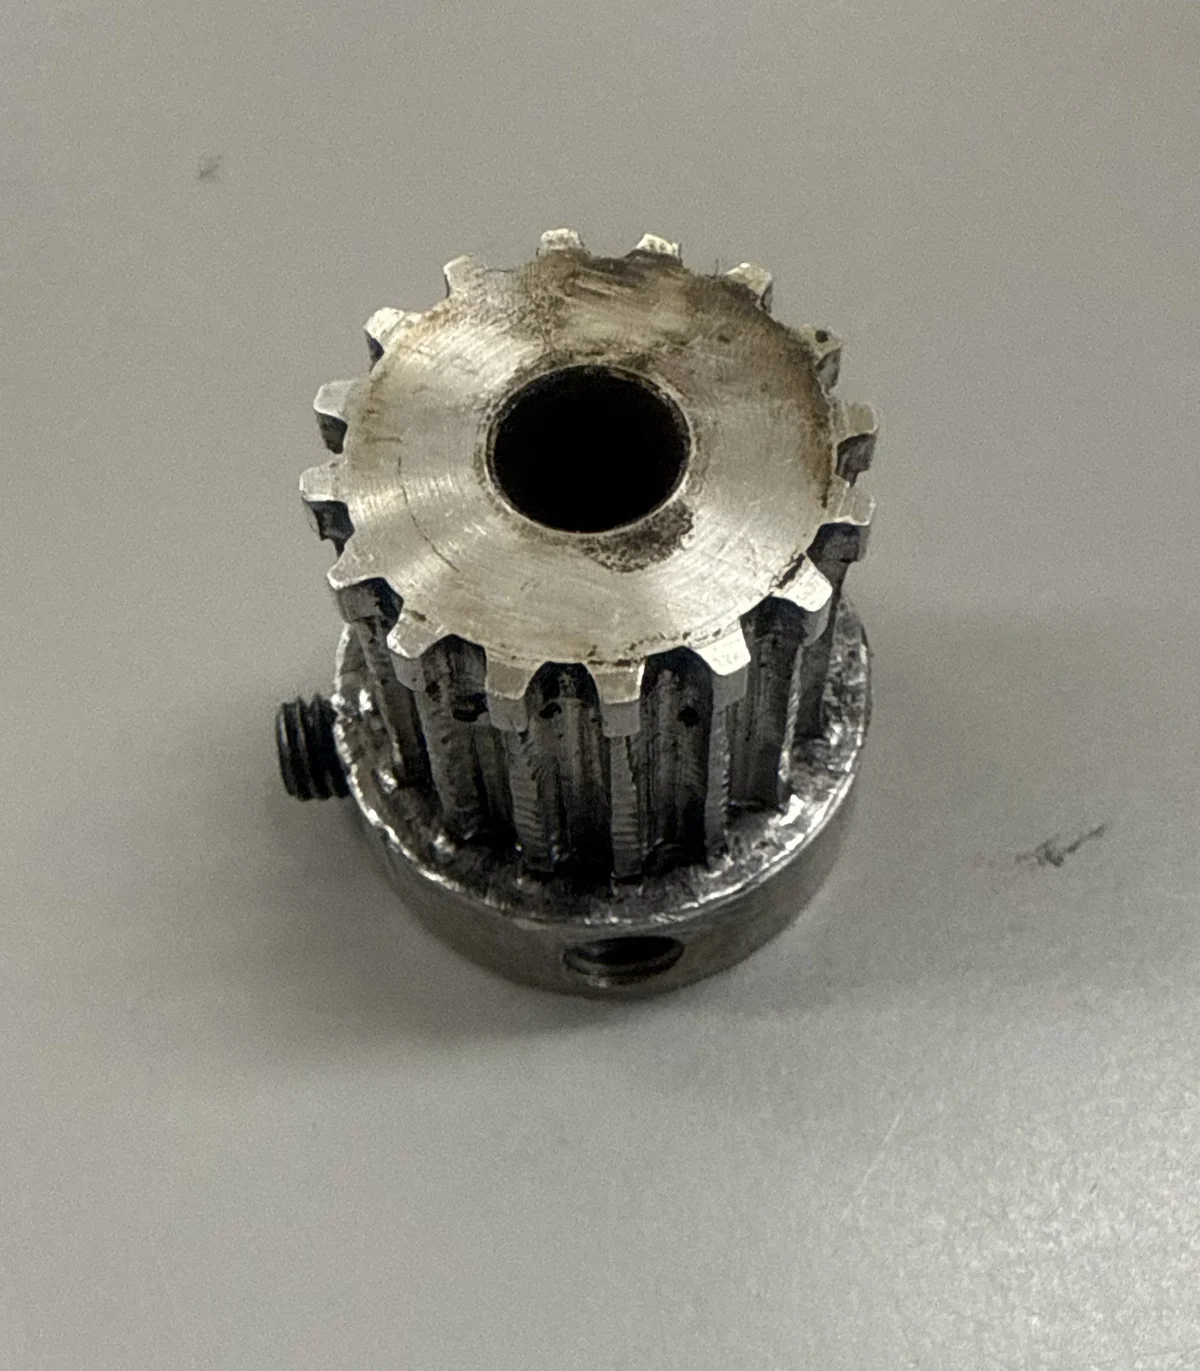
D'abord : ce qu'il ne faut pas nous faire refabriquer
Commençons par là, parce que c'est ce qui vous fait gagner de l'argent. Une bonne partie de ce qui casse sur une machine ancienne est encore disponible en standard, souvent pour quelques euros, et à une qualité qu'aucune reproduction unitaire n'atteindra. Ce n'est pas parce que la machine n'est plus fabriquée que ses composants normalisés ont disparu avec elle.
| Le composant | À faire | Comment le commander |
|---|---|---|
| Roulements | Acheter | Le code ISO est gravé sur la bague (6205, 32010…). Un roulement de marque coûte moins cher et dure plus longtemps que toute reproduction, personne ne devrait refabriquer un roulement |
| Joints toriques, bagues à lèvre | Acheter | Se commandent aux cotes (Ø intérieur × section, ou Ø arbre / Ø logement / hauteur). Les catalogues couvrent des milliers de tailles |
| Courroies, chaînes | Acheter | Référence imprimée sur le dos ; à défaut, longueur et profil suffisent |
| Circlips, goupilles, visserie courante | Acheter | Normalisés DIN / ISO, disponibles partout, sauf dimensions ou pas hors norme, et là nous reprenons la main |
| Composants électriques et électroniques | Acheter ou reconditionner | Hors de notre domaine : nous usinons du métal et du plastique, pas de l'électronique |
| Pièce usinée propre à votre machine : arbre, axe, bague spécifique (cotes normalisées : tableau des bagues ISO 4379 / DIN 1850), carter, support, pignon, entretoise, pièce filetée hors norme | Refabrication | Notre domaine. Aucune référence normalisée n'existe : elle n'a jamais eu de code que chez un constructeur qui ne la fournit plus |
En cas de doute, envoyez la photo avant de commander quoi que ce soit. Nous vous dirons si votre pièce porte une référence exploitable, auquel cas nous vous orientons vers l'achat standard, sans essayer de vous vendre un usinage. Le devis ne vaut que si le besoin est réel.
Ce que vous avez en main détermine ce qui est possible
La question qui revient toujours en premier : « ma pièce est dans un sale état, est-ce encore exploitable ? » Presque toujours, oui.
| Vous avez… | Faisable ? | Ce qu'il nous faut en plus |
|---|---|---|
| La pièce entière, en bon état | Cas le plus simple | Rien, la pièce ou des photos cotées suffisent |
| La pièce usée | Oui | Une mesure de ce dans quoi elle se monte : l'usure fausse les cotes, le logement non |
| La pièce cassée, en deux ou plusieurs morceaux | Oui | Tous les fragments, même les éclats, et dites-nous où elle a cassé |
| Seulement des photos | Le plus souvent | 4 à 6 vues nettes sur fond uni + les cotes principales au pied à coulisse |
| Plus de pièce du tout, mais la machine est là | Souvent oui | Les cotes du logement (alésage, entraxe des fixations, profondeur) et une vue d'ensemble, voyez la méthode de relevé |
| Ni pièce, ni machine | Non | Sans géométrie de référence, il n'y a rien à mesurer, un plan ou un croquis coté devient indispensable |
Le prix d'une pièce unique : d'où il vient réellement
Beaucoup s'attendent à ce qu'une petite pièce coûte peu. La réalité de l'usinage unitaire est différente, et la connaître évite les mauvaises surprises comme les mauvaises décisions.
Le prix se répartit entre la reprise des cotes et le plan, la programmation, le montage et les réglages en machine, puis l'usinage et enfin la matière, qui ne représente souvent que quelques euros. Autrement dit : le temps de mise en route pèse plus lourd que la pièce elle-même.
| Conséquence pratique | Ce que cela veut dire pour vous |
|---|---|
| Une petite pièce simple n'est pas dix fois moins chère qu'une grosse | Le temps de préparation est comparable ; ne renoncez pas à demander pour une pièce « trop petite » |
| La deuxième pièce identique coûte bien moins que la première | Plan, programme et réglages sont déjà payés, il ne reste que l'usinage et la matière. Le détail de la courbe, palier par palier, est sur prix et quantité |
| Une matière noble change peu le prix d'une pièce unique | Passer d'un acier ordinaire au 42CrMo4 se voit surtout sur les grosses pièces, rarement sur une petite |
| Le plan reste archivé après la première commande | Vos réassorts repartent du prix « deuxième pièce », des années plus tard |
Faut-il en commander deux ?
Posez la question au devis, c'est souvent le meilleur calcul, et l'arbitrage est plus simple qu'il n'y paraît. D'un côté, la deuxième pièce ne recoûte que son usinage et sa matière. De l'autre, un second arrêt de machine coûte exactement autant que le premier : mêmes heures perdues, même production stoppée, mais avec le délai de fabrication à subir en pleine panne, cette fois.
La question mérite particulièrement d'être posée dans trois cas : la pièce a déjà cassé une fois ; la machine tourne en continu et son arrêt se chiffre en heures de production ; l'équipement est ancien et d'autres exemplaires vous serviront tôt ou tard.
Reproduire à l'identique, ou corriger le défaut ?
Tout dépend de pourquoi la pièce est arrivée en fin de vie, et c'est une question qu'il faut se poser avant de lancer la fabrication. Le cas inverse, celui où la matière d'origine porte quelque chose et ne doit pas être « améliorée », est traité dans reproduire une pièce à l'identique.
| Situation | Notre recommandation |
|---|---|
| La pièce a fait son temps après des années de service normal | Reproduire à l'identique, la conception a fait ses preuves |
| Elle a cassé tôt, ou plusieurs fois, ou toujours au même endroit | Corriger, reproduire à l'identique reproduirait le défaut |
| La machine a changé d'usage depuis l'origine (charge, vitesse, produit) | Revoir la matière et les sections avec vous |
| La pièce d'origine était visiblement sous-dimensionnée | Monter en gamme : 42CrMo4 traité, congés adoucis, section renforcée là où c'est possible |
Une limite que nous nous imposons : les interfaces ne bougent jamais sans votre accord explicite : diamètre de montage, entraxe des fixations, filetage, longueur d'implantation. La pièce doit rester interchangeable avec l'ancienne, sinon ce n'est plus une pièce de rechange.
Secteurs d'où viennent ces demandes
Machines-outils & Production
Axes, bagues, carters, brides et pièces de transmission de tours, fraiseuses et lignes dont le constructeur a disparu ou ne fournit plus la référence.
Agro-alimentaire & Emballage
Pièces en inox 316L ou POM/PEEK pour convoyeurs, remplisseuses et encapsuleuses, avec les exigences d'hygiène et de traçabilité matière.
Hydraulique & Pneumatique
Corps de vérins, pistons, entretoises et raccords, voyez aussi les raccords hydrauliques sur mesure.
Naval & Pétrochimie
Pièces en inox 316L pour pompes, vannes et équipements de process exposés à la corrosion marine ou aux fluides agressifs.
Machines anciennes & Restauration
Tours à bois, engins agricoles, véhicules de collection, matériel d'atelier d'import, dont l'adaptateur de broche quand l'accessoire moderne ne se visse pas.
Machinisme Agricole & Viticole
Arbres, moyeux, bagues et pignons de matériel dont le constructeur a fermé, ou vendus uniquement dans un sous-ensemble complet, voir pièces agricoles et viticoles sur mesure.
Lignes de Conditionnement
Étoiles de transfert, vis sans fin d'espacement, godets et guides en POM ou PEHD : aucune de ces pièces de format n'existe en catalogue, chacune est propre à un couple machine-produit.
Laboratoire & Équipements Médicaux
Pièces en inox 316L ou plastique technique (POM, PEEK, PTFE) pour doseurs et appareils de laboratoire, avec certificat matière.
Matériaux
Le principe : une matière au moins équivalente à l'origine. Dans le doute, on monte d'un cran plutôt que l'inverse, sur une pièce unique, l'écart de prix est marginal.
- Aluminium 6061-T6 / 7075-T6 : carters, supports, pièces légères ; anodisable
- Acier inox 304 (1.4301) : usage général en milieu corrosif, bon rapport résistance/prix
- Acier inox 316L (1.4404) : naval, agro-alimentaire, chimie
- Acier C45 (XC48) : axes, entretoises, pièces de machine courantes ; voir la fiche C45
- Acier allié 42CrMo4 (42CD4) : arbres, pignons, transmission ; le recours quand la pièce d'origine a cassé
- Laiton CW614N et bronze : raccords, vannes, bagues et coussinets de frottement
- Fonte EN-GJL-250 / EN-GJS-400 : carters et pièces structurelles de machines lourdes
- Plastiques techniques : POM, PA66, PEEK, PTFE pour galets, bagues autolubrifiées et pièces glissantes
Selon la famille de la pièce d'origine, la refabrication passe par nos pièces métalliques sur mesure ou par nos pièces plastiques usinées, une pièce moulée d'origine se reproduit bien dans la masse, et souvent avec de meilleures cotes que l'injection qu'elle remplace.
En quel métal est la pièce d'origine ? Nous la mesurons
Nous lisons la nuance d'une pièce métallique sur notre propre analyseur portable par fluorescence X (XRF) : aluminium, inox, alliages de cuivre, titane et acier allié : quelques secondes sur la pièce elle-même, sans rien prélever, et l'écran donne la nuance avec le pourcentage de chaque élément. Sur une refabrication, la mesure sert deux fois : sur la pièce d'origine, pour connaître sa matière, et sur la pièce neuve, pour prouver qu'elle est dans la nuance du devis.
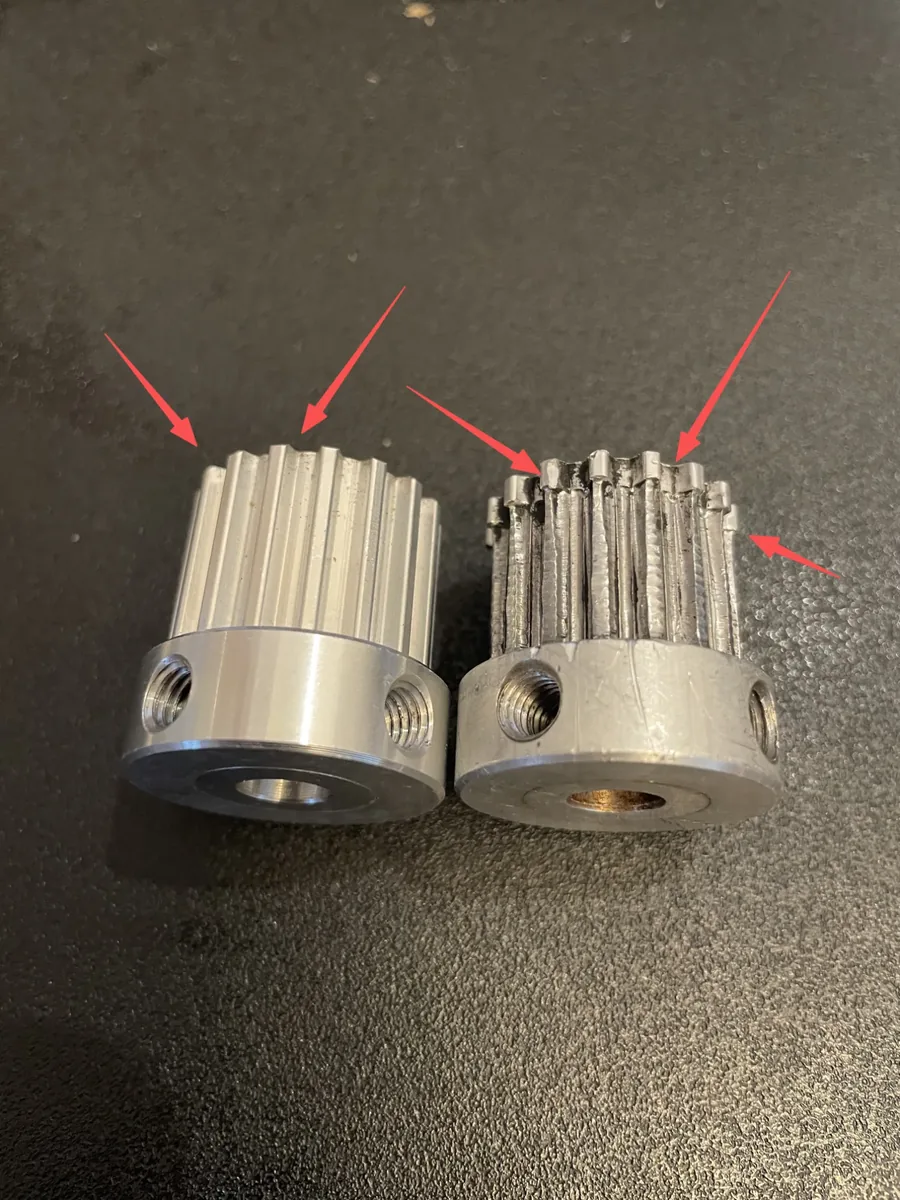
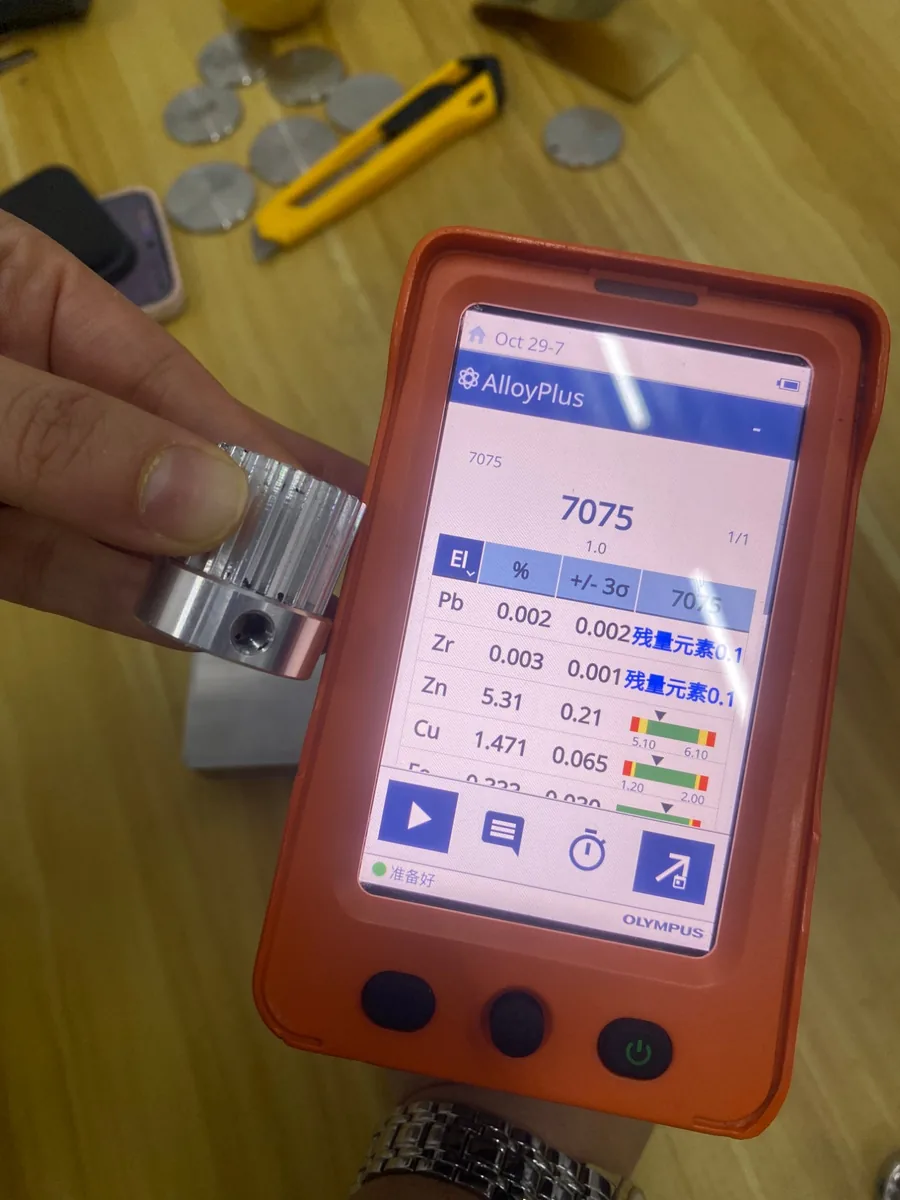
La copie de la photo a donné 7075 avec un indice de correspondance de 1,0, et les deux éléments qui font le 7075 étaient dans la plage de la nuance :
| Élément | Mesuré | ± (3σ) | Plage 7075 |
|---|---|---|---|
| Zinc (Zn) | 5,31 % | 0,21 | 5,10–6,10 % |
| Cuivre (Cu) | 1,471 % | 0,065 | 1,20–2,00 % |
| Plomb (Pb) | 0,002 % | 0,002 | résiduel, moins de 0,1 % |
| Zirconium (Zr) | 0,003 % | 0,001 | résiduel, moins de 0,1 % |
Un analyseur portable répond à la plupart des questions de matière sur une pièce de rechange, mais pas à toutes :
| Question sur la pièce | La mesure répond ? | Ce qui tranche |
|---|---|---|
| Quelle nuance d'aluminium, d'inox, d'alliage de cuivre, de titane ou d'acier allié ? | Oui | Nuance et pourcentages en quelques secondes, sur la pièce |
| Combien de carbone dans l'acier ? | Non | L'XRF ne voit pas le carbone ; dureté ou analyse par étincelage (OES) |
| Trempée ou non, quel état (T6, T651) ? | Non | La chimie est la même dans tous les états ; essai de dureté |
| La pièce est-elle zinguée ou revêtue ? | Lit la surface | Un point nettoyé ou légèrement meulé donne le métal de base |
| Quel plastique ? | Non | Les plastiques s'identifient par d'autres moyens |
Le même analyseur contrôle les barres avant découpe et les pièces d'une série après usinage, pour qu'aucune série ne parte dans le mauvais alliage. Équivalences pour ce que la mesure trouve : tableau d'équivalence aluminium, tableau d'équivalence inox.
Faisabilité, prix, délai, frais de port
| Faisabilité | Confirmée au devis, après examen de la pièce ou des photos. Si le composant s'achète en standard, nous vous le disons plutôt que de le chiffrer |
| Prix unitaire | Chiffré pièce par pièce, sans frais d'outillage ni minimum de commande. Demandez aussi le prix pour deux : l'écart est souvent faible |
| Délai | Devis 12 h, plan sous 1–3 jours ouvrés si relevé nécessaire, fabrication environ 5 jours ouvrés après validation (environ 15 de 50 à 500 pièces), traitement éventuel en supplément |
| Transport | DHL ou FedEx, 5 à 7 jours ouvrés vers la France, la Belgique et la Suisse. Coût indiqué au devis |
| Machine à l'arrêt | Signalez-le dès la demande, nous vous dirons ce qui est compressible, plutôt que d'annoncer un délai intenable |
Ce que vous recevez
- Le plan pour validation : dimensions et matière approuvées par vous avant fabrication, puis archivé pour vos réassorts
- Le rapport dimensionnel : cotes réelles relevées sur les dimensions critiques
- Le certificat matière 3.1 selon EN 10204 : sur demande, pour aciers, inox et alliages d'aluminium
- La déclaration RoHS / REACH : pour les livraisons dans l'UE
Votre pièce n'est pas une pièce de rechange, mais une conception nouvelle ? La pièce que vous avez conçue vous-même, du prototype à la série sur le même plan, a sa page dédiée.
Un palier à semelle abandonné ou un pignon sur douille Taper Lock usé se refont d'après l'ancienne pièce : paliers à semelle UCP 204 à 212, douilles Taper Lock et moyeux.
Une pièce de rechange refaite reprend les ajustements de l'origine, portées h6, alésages H7, bague en p6, détaillés dans le tableau des ajustements ISO 286.
Une vis de carrossage grippée ou plus livrée se refait en kit complet d'après l'ancien : vis excentrique de carrossage et came de parallélisme.
Questions fréquentes : pièce détachée introuvable
Tout ce qui porte une référence normalisée : roulements (code ISO gravé sur la bague : un roulement de marque coûte moins et dure plus que toute reproduction), joints toriques et bagues à lèvre (cotés au catalogue), courroies et chaînes, circlips, visserie courante, composants électriques. Ce qui justifie la refabrication : la pièce usinée propre à votre machine : arbre, axe, bague spécifique, carter, support, pignon, pièce filetée hors norme.
Le prix suit le temps de préparation, pas le volume de matière : relevé des cotes, plan, programmation, montage et réglages, puis usinage, la matière ne pèse souvent que quelques euros. D'où deux conséquences : une petite pièce n'est pas dix fois moins chère qu'une grosse, et la deuxième pièce identique coûte bien moins que la première. Chiffrage individuel, sans frais d'outillage ni minimum, réponse en 12 h.
Souvent le meilleur calcul. La deuxième ne recoûte que l'usinage et la matière, plan, programme et réglages sont déjà payés. En face, un second arrêt machine coûte autant que le premier, avec le délai de fabrication à subir en pleine panne. À demander systématiquement au devis, surtout si la pièce a déjà cassé, si la machine tourne en continu, ou si l'équipement est ancien.
Si elle a fait son temps après des années de service normal : à l'identique, la conception a fait ses preuves. Si elle a cassé tôt, plusieurs fois, ou toujours au même endroit : reproduire à l'identique reproduirait le défaut : nous proposons alors une matière supérieure (42CrMo4 traité), un congé adouci, un graissage ajouté. Les interfaces ne changent jamais sans votre accord : la pièce doit rester interchangeable.
Devis sous 12 h. Plan soumis sous 1 à 3 jours ouvrés si un relevé est nécessaire. Fabrication environ 5 jours ouvrés après votre validation pour 1 à quelques dizaines de pièces (environ 15 pour 50 à 500), plus traitement éventuel et transport par coursier (5 à 7 jours ouvrés vers la France, la Belgique, la Suisse). Machine arrêtée : dites-le d'emblée, nous indiquons ce qui est compressible.
Des photos suffisent le plus souvent : 4 à 6 vues nettes sur fond uni avec les cotes au pied à coulisse. Envoyez la pièce si la géométrie est complexe, si les ajustements sont critiques, ou si elle est usée. Le renseignement le plus utile est souvent ailleurs : la mesure de ce dans quoi elle se monte : l'alésage intact donne la vraie cote quand la pièce, elle, est usée.
Oui, sur demande, pour aciers, inox et alliages d'aluminium, transmis en PDF avec le lot. Rapport dimensionnel et déclaration RoHS / REACH également disponibles. Précisez vos exigences documentaires dès la demande : certaines nuances certifiées demandent un approvisionnement spécifique qui influe sur le délai.
Ici même, la refabrication de pièces introuvables est le cœur du métier d'EKINSUN. Envoyez l'original usé, des fragments, ou simplement les cotes d'interface de la machine : le plan est reconstruit gratuitement, la pièce usinée dès l'unité, devis sous 12 heures, livraison mondiale. Si la pièce porte encore une référence normalisée, nous vous le disons, un roulement de stock bat n'importe quelle refabrication.
Les ateliers capables de partir de la pièce elle-même plutôt que d'exiger un plan qui n'existe plus, c'est toute la différence. EKINSUN reconstruit la géométrie depuis l'original usé, les fragments, ou les surfaces dans lesquelles la pièce doit se monter, et valide le plan avec vous avant l'usinage. Les cotes d'interface ne changent jamais sans votre accord.
Nous la lisons sur notre propre analyseur portable XRF : aluminium, inox, alliages de cuivre, titane et acier allié : quelques secondes sur la pièce, rien n'est prélevé, et il donne la nuance avec le pourcentage de chaque élément. La même mesure se fait sur la pièce neuve, pour que vous sachiez qu'elle est dans la nuance du devis : une poulie refabriquée d'après un original usé a donné du 7075 avec 5,31 % de zinc et 1,471 % de cuivre. Le carbone d'un acier et l'état trempé ou non, l'analyseur ne les mesure pas ; un essai de dureté les tranche.
Faire chiffrer votre pièce
Photo de la pièce + la machine concernée. Demandez aussi le prix pour deux. Réponse en 12h.
Quantité & prix
1 pce
Prix échantillon
Valider l'ajustement avant série
10–50
Prix unitaire dégressif
Frais de réglage répartis
100+
Meilleur prix
Tous les paliers chiffrés
- Sans intermédiaire, vous payez directement le fabricant
- Plan CAO conservé après la 1re commande, réassort à tout moment au meilleur prix