Der häufigste Weg hierher sieht so aus: An einer Maschine fehlt eine Schraube, im Netz findet sich unter dem Maschinennamen nichts, und die neue aus dem Regal geht nicht hinein. Ein Kunde hat es kürzlich so formuliert: „Die Schraube sieht aus wie M10, aber die neue lässt sich nicht eindrehen — was ist das für ein Gewinde?“ Die Antwort steckt in drei Zahlen, die sich mit einem Messschieber und einem Lineal ermitteln lassen.
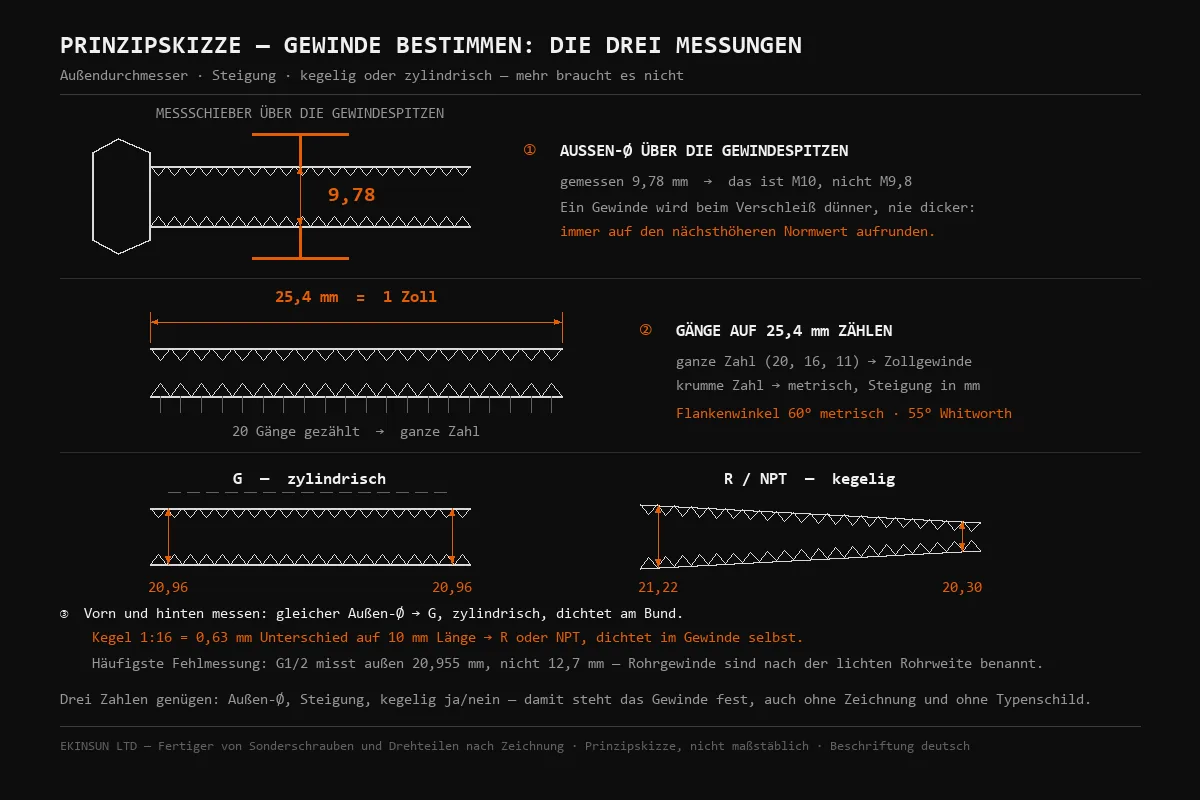
In drei Schritten zum Gewinde
- Schritt 1 — Außendurchmesser. Messschieber quer über die Gewindespitzen legen, nicht über eine abgenutzte Stelle. Bei Innengewinden wird der Kerndurchmesser gemessen, also der Bohrungsdurchmesser zwischen den Gewindespitzen.
- Schritt 2 — Steigung. Ein Lineal längs anlegen und die Gewindegänge auf einer Strecke von 25,4 mm zählen. Wer eine Gewindelehre hat, spart sich das Zählen; nötig ist sie nicht.
- Schritt 3 — kegelig oder zylindrisch. Den Außendurchmesser an den ersten und noch einmal an den letzten Gewindegängen messen. Gleicher Wert heißt zylindrisch, ein abnehmender Wert heißt kegelig.
Die Regel, an der die meisten Bestimmungen scheitern: Ein gemessener Außendurchmesser liegt immer unter dem Nennmaß. Eine fabrikneue M10 in Toleranz 6g misst 9,73 bis 9,97 mm, ein gebrauchtes Teil noch weniger. Deshalb wird immer auf den nächsthöheren Normwert aufgerundet, nie abgerundet — ein Gewinde wird beim Verschleiß dünner, nie dicker. Wer 9,78 mm misst und daraus „M9,8“ macht, sucht anschließend nach einer Größe, die es nicht gibt.
Metrisches ISO-Gewinde — Regelsteigung und gängige Feinsteigungen
Beim metrischen Gewinde wird die Steigung in Millimetern angegeben: der Abstand von einer Gewindespitze zur nächsten. Die Regelsteigung ist die Standardvariante, die Feinsteigungen sitzen an Stellen, an denen es auf Selbsthemmung, Feineinstellung oder dünne Wandstärken ankommt — Radbolzen, Hydraulikverschraubungen, Messgeräte, Lagermuttern.
| Größe | Regelsteigung | Gängige Feinsteigungen | Gemessener Außen-Ø typisch |
|---|---|---|---|
| M3 | 0,5 mm | — | 2,85–3,00 mm |
| M4 | 0,7 mm | — | 3,80–4,00 mm |
| M5 | 0,8 mm | — | 4,80–5,00 mm |
| M6 | 1,0 mm | 0,75 | 5,80–6,00 mm |
| M8 | 1,25 mm | 1,0 · 0,75 | 7,76–8,00 mm |
| M10 | 1,5 mm | 1,25 · 1,0 · 0,75 | 9,73–10,00 mm |
| M12 | 1,75 mm | 1,5 · 1,25 · 1,0 | 11,70–12,00 mm |
| M14 | 2,0 mm | 1,5 · 1,25 | 13,68–14,00 mm |
| M16 | 2,0 mm | 1,5 | 15,68–16,00 mm |
| M18 | 2,5 mm | 2,0 · 1,5 | 17,62–18,00 mm |
| M20 | 2,5 mm | 2,0 · 1,5 | 19,62–20,00 mm |
| M22 | 2,5 mm | 2,0 · 1,5 | 21,62–22,00 mm |
| M24 | 3,0 mm | 2,0 · 1,5 | 23,58–24,00 mm |
| M27 | 3,0 mm | 2,0 · 1,5 | 26,58–27,00 mm |
| M30 | 3,5 mm | 2,0 · 1,5 | 29,52–30,00 mm |
| M33 | 3,5 mm | 2,0 · 1,5 | 32,52–33,00 mm |
| M36 | 4,0 mm | 3,0 · 2,0 | 35,46–36,00 mm |
| M42 | 4,5 mm | 3,0 · 2,0 | 41,44–42,00 mm |
| M48 | 5,0 mm | 3,0 · 2,0 | 47,40–48,00 mm |
| M56 | 5,5 mm | 4,0 · 3,0 · 2,0 | 55,37–56,00 mm |
| M64 | 6,0 mm | 4,0 · 3,0 · 2,0 | 63,32–64,00 mm |
Gewinde bestimmt — und kein Teil passt? EKINSUN ist ein Hersteller von Teilen nach Maß: Wir fertigen den Adapter oder das Gewindeteil dafür nach Ihrer Zeichnung, Skizze oder Ihrem Muster — Messing, Stahl, Edelstahl 1.4301 / 1.4404 — ab 1 Stück, Angebot in 12 Stunden, verzollt geliefert. Gängige Größen liefern wir oft ab Lager; je mehr Stück, desto niedriger der Stückpreis. Gewindeadapter nach Zeichnung →
Die Spalte ganz rechts ist der Grund, warum viele Bestimmungen daneben gehen: zwischen M20 und M22 liegen 2 mm, aber zwischen dem gemessenen Wert einer M22 und dem Nennmaß liegen schon 0,38 mm. Bei kleinen Größen ist der Abstand komfortabel, ab M24 wird er es nicht mehr — dort entscheidet die Steigung mit.
Metrisch oder Zoll — die Unterscheidung in einem Satz
Zählen Sie die Gänge auf 25,4 mm. Kommt eine ganze Zahl heraus, ist es ein Zollgewinde; kommt eine krumme Zahl heraus, ist es metrisch. Der Grund ist die Definition: Zollgewinde werden über die Gangzahl je Zoll festgelegt, metrische über den Abstand in Millimetern. Ein zweites Merkmal ist der Flankenwinkel — 60 Grad bei metrisch und UN, 55 Grad bei Whitworth und BSP —, aber der lässt sich ohne Profillehre kaum ablesen.
| Nenngröße | Außen-Ø | UNC | UNF | BSW (Whitworth) | BSF |
|---|---|---|---|---|---|
| 1/4" | 6,35 mm | 20 | 28 | 20 | 26 |
| 5/16" | 7,94 mm | 18 | 24 | 18 | 22 |
| 3/8" | 9,53 mm | 16 | 24 | 16 | 20 |
| 7/16" | 11,11 mm | 14 | 20 | 14 | 18 |
| 1/2" | 12,70 mm | 13 | 20 | 12 | 16 |
| 5/8" | 15,88 mm | 11 | 18 | 11 | 14 |
| 3/4" | 19,05 mm | 10 | 16 | 10 | 12 |
| 1" | 25,40 mm | 8 | 12 | 8 | 10 |
UNC und BSW haben bei den kleinen Größen dieselbe Gangzahl und unterscheiden sich nur im Flankenwinkel. Für die Beschaffung ist das trotzdem entscheidend: Whitworth-Größen an Vorkriegsmaschinen, englischen Motorrädern und alten Werkzeugmaschinen sind im Handel praktisch verschwunden, während UNC überall zu bekommen ist.
Die fünf Paare, die man verwechselt
Diese Kombinationen liegen so dicht beieinander, dass eine einzelne Messung nicht reicht. Die letzte Spalte sagt, welche der beiden Messungen im jeweiligen Fall entscheidet.
| Metrisch | Zoll | Außen-Ø im Vergleich | Gänge je 25,4 mm | Entscheidet |
|---|---|---|---|---|
| M8 × 1,25 | 5/16" UNC | 8,00 gegen 7,94 mm — 0,06 mm | 20,3 gegen 18 | Steigung |
| M6 × 1,0 | 1/4" UNC | 6,00 gegen 6,35 mm — 0,35 mm | 25,4 gegen 20 | Steigung |
| M10 × 1,5 | 3/8" UNC | 10,00 gegen 9,53 mm — 0,47 mm | 16,9 gegen 16 | Durchmesser |
| M12 × 1,75 | 1/2" UNC | 12,00 gegen 12,70 mm — 0,70 mm | 14,5 gegen 13 | Durchmesser |
| M20 × 2,5 | 3/4" UNC | 20,00 gegen 19,05 mm — 0,95 mm | 10,2 gegen 10 | Durchmesser |
Der böse Fall ist die erste Zeile. M8 und 5/16 Zoll liegen außen nur 0,06 mm auseinander — weniger als der Verschleiß an einem gebrauchten Bolzen. Über den Messschieber sind die beiden nicht zu trennen, über die Steigung sofort: 1,25 mm gegen 1,41 mm. Wer hier den Durchmesser entscheiden lässt, bestellt zweimal falsch.
Rohrgewinde: warum G1/2 außen 20,955 mm misst
Die häufigste Fehlmessung überhaupt entsteht bei Rohrgewinden, und sie hat einen einfachen Grund: Rohrgewinde sind nach der lichten Weite des Rohres benannt, nicht nach dem Gewinde. G1/2 sitzt auf einem Rohr mit rund 13 mm Innendurchmesser; das Gewinde darauf misst außen knapp 21 mm. Wer 20,96 mm misst und in einer metrischen Tabelle sucht, landet bei M21 und damit im Nichts.
| Bezeichnung | Außen-Ø G (zylindrisch) | Gänge je Zoll G | Außen-Ø NPT am großen Ende | Gänge je Zoll NPT |
|---|---|---|---|---|
| 1/8" | 9,73 mm | 28 | 10,3 mm | 27 |
| 1/4" | 13,16 mm | 19 | 13,7 mm | 18 |
| 3/8" | 16,66 mm | 19 | 17,1 mm | 18 |
| 1/2" | 20,96 mm | 14 | 21,3 mm | 14 |
| 3/4" | 26,44 mm | 14 | 26,7 mm | 14 |
| 1" | 33,25 mm | 11 | 33,4 mm | 11,5 |
| 1 1/4" | 41,91 mm | 11 | 42,2 mm | 11,5 |
| 1 1/2" | 47,80 mm | 11 | 48,3 mm | 11,5 |
| 2" | 59,61 mm | 11 | 60,3 mm | 11,5 |
In der Zeile 1/2 Zoll stehen 20,96 mm gegen 21,3 mm bei identischer Gangzahl 14 — das ist die Stelle, an der G und NPT regelmäßig vertauscht werden und die Verschraubung anschließend zwar greift, aber nicht dicht wird. Die Kegelprüfung trennt die beiden zuverlässiger als der Durchmesser: der Kegel 1:16 von R und NPT ändert den Außendurchmesser um 0,63 mm je 10 mm Länge, während G über die gesamte Länge gleich bleibt. Bei 1/4 und 3/8 Zoll hilft zusätzlich die Gangzahl, dort stehen 19 gegen 18.
Funktional folgt daraus die Dichtstelle: G dichtet nicht im Gewinde, sondern über einen Dichtring an der Schulter — ein G-Außengewinde in eine kegelige Aufnahme zu drehen und mit Hanf abzudichten, ist ein Provisorium. Wer beides verbinden muss, braucht ein Übergangsstück: Gewindeadapter nach Maß.
Links- oder Rechtsgewinde erkennen
Die Schraube senkrecht halten und die Gewindegänge ansehen: steigen sie nach rechts oben an, ist es ein Rechtsgewinde. Fallen sie nach rechts ab, ist es ein Linksgewinde. Ein zweiter Test ohne Blickurteil: Ein Rechtsgewinde zieht beim Drehen im Uhrzeigersinn an.
Linksgewinde tauchen an genau vorhersehbaren Stellen auf — an der linken Pedalkurbel des Fahrrads, an Sägewellen und Schleifspindeln, an Spannschlössern mit gegenläufigen Enden, an Brenngasflaschen, sowie überall dort, wo eine mitdrehende Masse eine Rechtsverschraubung sonst lösen würde. Wer eines braucht: Linksgewindeschrauben sind im Handel nur in wenigen Standardgrößen zu bekommen.
Rundes Profil oder mehrere Gänge — wenn die Tabelle nichts hergibt
Zwei Fälle führen regelmäßig dazu, dass eine saubere Messung trotzdem in keiner Normtabelle landet. Beide sieht man dem Gewinde an, wenn man weiß, wonach man schaut — und beide machen ein nachgeschnittenes Gegenstück unbrauchbar, wenn man sie übersieht.
Fall 1: Das Profil ist rund, nicht spitz
Ein metrisches Gewinde hat ein 60°-Spitzprofil: gegen das Licht gehalten sind die Flanken gerade und der Gewindegrund ist ein schmaler Spalt. Sind Spitze und Grund dagegen sichtbar ausgerundet, ist es kein metrisches Gewinde, sondern ein Rundgewinde. Rundgewinde sitzen dort, wo Sand, Schmutz oder Produktreste ein Spitzgewinde zusetzen würden: Kupplungs- und Bergbautechnik (DIN 405, DIN 20400), Milchrohr- und Lebensmittelverschraubungen (DIN 11851), Laborglas und Flaschenhälse (GL-Gewinde nach DIN 168) — und viele gespritzte Kunststofftrichter und Behälterhälse, die überhaupt keiner Norm folgen.
Die Falle: Rundgewinde werden nicht in Millimetern benannt, sondern in Zollbrüchen. Die in Millimetern gemessene Steigung taucht in der Bezeichnung also gar nicht auf. Umrechnung über 25,4 geteilt durch die Nennerzahl:
| Gemessene Steigung | Bezeichnung | Exakter Wert | Abweichung auf 10 Gänge |
|---|---|---|---|
| rund 2,5 mm | 1/10″ | 2,540 mm | 0,4 mm |
| rund 2,8 mm | 1/9″ | 2,822 mm | 0,2 mm |
| rund 3,2 mm | 1/8″ | 3,175 mm | 0,3 mm |
| rund 3,6 mm | 1/7″ | 3,629 mm | 0,3 mm |
| rund 4,2 mm | 1/6″ | 4,233 mm | 0,3 mm |
| rund 5,1 mm | 1/5″ | 5,080 mm | 0,2 mm |
| rund 6,4 mm | 1/4″ | 6,350 mm | 0,5 mm |
Ein Beispiel aus der Praxis: Wer an einem Trichteranschluss etwa 4 mm Steigung misst, hat mit großer Wahrscheinlichkeit 1/6″ vor sich, also 4,233 mm. Ein auf glatte 4,0 mm geschnittenes Gegenstück läuft die ersten Gänge scheinbar sauber und sitzt dann fest — auf 20 mm Gewindetiefe haben sich die beiden Profile um mehr als einen halben Gang auseinandergelebt. Deshalb immer über zehn Gänge messen und durch zehn teilen, nie von Spitze zu Spitze: der Unterschied zwischen 4,0 und 4,23 ist an einem einzelnen Gang mit dem Messschieber nicht zu sehen, auf zehn Gängen sind es 2,3 mm.
Fall 2: Das Gewinde hat mehrere Gänge
Grobe Rundgewinde sind häufig mehrgängig: zwei oder drei Gewinde laufen nebeneinander um dasselbe Teil, damit die Verschraubung mit einer halben statt fünf Umdrehungen schließt. Dann sind Steigung (Abstand von Gang zu Gang) und Ganghöhe (Vorschub bei einer vollen Umdrehung) nicht mehr dasselbe — und genau das steht in der Bezeichnung.
So wird gezählt, ohne Normtabelle:
- Am Gewindeanfang hinsehen. Ein eingängiges Gewinde beginnt mit einem einzigen Gang. Bei einem zwei- oder dreigängigen Gewinde starten zwei bzw. drei Gänge nebeneinander, gleichmäßig am Umfang versetzt. Das ist an der Stirnfläche meist direkt zu sehen.
- Gegenprobe mit dem Messschieber. Eine Gewindespitze markieren, das Gegenstück genau eine volle Umdrehung aufschrauben und den axialen Weg messen — das ist die Ganghöhe. Durch die Steigung von Gang zu Gang geteilt ergibt sich die Gangzahl.
| Messergebnis | Gangzahl | Beispiel bei 4,2 mm Gang-Abstand |
|---|---|---|
| Ganghöhe = Steigung | eingängig | eine Umdrehung = 4,2 mm Vorschub |
| Ganghöhe = 2 × Steigung | zweigängig | eine Umdrehung = 8,5 mm Vorschub |
| Ganghöhe = 3 × Steigung | dreigängig | eine Umdrehung = 12,7 mm Vorschub |
Warum diese Verwechslung die teuerste ist: Ein eingängig geschnittenes Teil geht auf ein zweigängiges Gewinde überhaupt nicht — es lässt sich nicht einmal ansetzen. Durchmesser, Steigung und Profil können alle drei stimmen, und das Teil ist trotzdem Ausschuss. Bei einem Einzelstück heißt das: noch einmal von vorn, mit neuem Material und neuem Formstahl.
Wenn sich weder Profil noch Gangzahl sicher bestimmen lassen, ist die Messung zu Ende und der Abdruck fängt an — siehe den nächsten Abschnitt. Bei einem Rundgewinde ohne Normzuordnung fertigen wir das Gegenstück nach dem eingeschickten Teil: Gewindeadapter nach Maß entstehen genau so, wenn keine der beiden Seiten in einer Tabelle steht.
Wenn sich nichts mehr messen lässt
- Das Gewinde ist abgerissen oder ausgerissen. Dann wird nicht das kaputte Gewinde gemessen, sondern das Gegenstück — die Mutter, die Bohrung oder die zweite baugleiche Schraube an der anderen Seite der Maschine. Zur Reparatur der Bohrung selbst: Gewinde ausgerissen — Einsatz oder Buchse.
- Nur ein Innengewinde ist vorhanden. Kerndurchmesser messen und Gänge abzählen. Als Anhaltspunkt: der Kerndurchmesser liegt etwa eine Steigung unter dem Nennmaß, bei M10 × 1,5 also bei rund 8,5 mm. Die genauen Werte stehen in der Kernloch- und Durchgangsloch-Tabelle.
- Das Teil sitzt fest in der Maschine. Ein Abdruck der ersten Gewindegänge mit Knetmasse oder Zweikomponentenmasse liefert Steigung und Durchmesser gut genug für die Bestimmung.
- Die Gewindegänge sind verformt. An einer unbeschädigten Stelle messen, meist ganz am Ende des Gewindes oder direkt unter dem Kopf, wo nie eine Mutter saß.
Gemessen — und jetzt? Was der Handel führt und was nicht
Die Bestimmung ist nur die halbe Arbeit. Entscheidend ist, was danach kommt: Manche Ergebnisse sind Lagerware, andere existieren als Norm, aber in der gewünschten Kombination aus Länge, Werkstoff und Kopfform nirgends.
| Ergebnis der Messung | Im Handel erhältlich? | Was daraus folgt |
|---|---|---|
| M10 × 1,5, 8.8, 40 mm | Ja, überall lagernd | Im Fachhandel kaufen — dort günstiger und sofort verfügbar. Normteile: Fragen Sie auch uns — wir haben sie eventuell ab Lager. |
| M10 × 1,25, Länge 160 mm | Feingewinde nur bis etwa 80 mm | Aus dem Vollen gedreht, Gewindelänge frei wählbar |
| M30 × 1,5 in 1.4404 | Nein, Feingewinde in A4 endet früher | Einzeln gedreht, ab 1 Stück |
| BSW 3/8" × 16, Edelstahl | Nein, Whitworth ist aus dem Handel verschwunden | Nachgefertigt nach Ihrem Musterteil |
| G1/2 auf M20 × 1,5 | Nein, Kombination nicht genormt | Adapter aus einem Stück, ohne Zwischenstellen |
| Tr20 × 4 Trapez, links | Nein, links praktisch nicht lagernd | Spindel und Mutter als geprüftes Paar gefertigt |
| Zwei verschiedene Gewinde an einem Bolzen | Nein, keine Norm dafür | Doppelgewindebolzen nach Skizze |
Die erste Zeile ist ernst gemeint: Wenn die Messung eine gängige Normgröße ergibt, ist der Fachhandel schneller und billiger — oder fragen Sie uns, wir haben die Normgröße eventuell ab Lager. Interessant wird es ab der zweiten Zeile — dort endet der Katalog und die Fertigung fängt an.
Werkstoff beim Nachfertigen
Für nachgefertigte Schrauben und Bolzen ist rostfrei meist 1.4301 (A2) oder bei Salzwasser und Chemie 1.4404 (A4, 316L); bei Zerspanungsteilen mit vielen Gewinden ist 1.4305 die wirtschaftlichere Wahl. Bei Festigkeit ab 8.8 wird Vergütungsstahl eingesetzt, für hochbelastete Bolzen 42CrMo4. Aluminium hat in einer tragenden Schraube dagegen nichts verloren — 6061 und 7075 setzen wir für Adapterkörper, Distanzstücke und Gehäuse ein, nicht für das Gewindeteil, das die Last hält. Wer eine Aluminiumschraube sucht, sucht meist in Wahrheit eine leichtere Konstruktion.
Häufige Fehler beim Gewindemessen
- Über eine abgenutzte Stelle gemessen. Die Mitte des Gewindes ist genau dort, wo die Mutter gearbeitet hat. Am unbelasteten Ende messen.
- Abgerundet statt aufgerundet. 11,8 mm ist eine M12, keine M11,8.
- Rohrgewinde in der metrischen Tabelle gesucht. Zwischen 9,7 und 9,8 mm liegen G1/8 und M10 — zwei verschiedene Welten.
- Nur den Durchmesser gemessen. Bei M8 gegen 5/16 Zoll führt das garantiert zur falschen Bestellung.
- Die Steigung an zwei Gängen abgeschätzt. Über 25,4 mm gezählt ist der Fehler zehnmal kleiner.
- Feingewinde übersehen. M12 gibt es mit 1,75 · 1,5 · 1,25 und 1,0 mm Steigung. Alle vier passen in dieselbe Bohrung — und keine in die andere.
Wenn die gemessene Größe nirgends zu bekommen ist: EKINSUN ist ein Fertiger von Sonderschrauben, Bolzen und Drehteilen nach Zeichnung. Für ein Angebot genügen die drei Zahlen von dieser Seite — Außendurchmesser, Steigung und die Angabe kegelig oder zylindrisch; eine Zeichnung ist nicht nötig, ein Foto mit Zollstock daneben reicht ebenfalls. Wir fertigen ab 1 Stück, auch in Whitworth, BSF, Trapez- und Linksgewinden, und antworten innerhalb von 12 Stunden: Sonderschrauben nach Maß, Gewindeadapter oder Ersatzteil nach Muster.
Zollgewinde mit 55° sind Whitworth: die Whitworth-Tabelle nennt Gangzahl, Durchmesser und Kernloch für BSW, BSF und BA; Feingewinde an Hohlschrauben — M10 × 1 gegen M10 × 1,25 — stehen bei den Hohlschrauben.
Häufige Fragen zum Gewinde bestimmen
Mit Messschieber und Lineal. Erst den Außendurchmesser über die Gewindespitzen messen, dann ein Lineal längs an das Gewinde legen und die Gänge auf 25,4 mm zählen. Kommt eine ganze Zahl heraus, ist es ein Zollgewinde; kommt eine krumme Zahl heraus, ist es metrisch. Beides zusammen ergibt die Bezeichnung, eine Lehre beschleunigt das nur.
Weil der Nenndurchmesser das theoretische Maß der Gewindespitzen ist und die Fertigungstoleranz nur nach unten geht. Eine neue M10 in Toleranz 6g misst außen 9,73 bis 9,97 mm, ein gebrauchtes Teil noch etwas weniger. Deshalb wird beim Bestimmen immer auf den nächsthöheren Normwert aufgerundet: ein Gewinde wird beim Verschleiß dünner, nie dicker.
Nur über die Steigung, nicht über den Durchmesser. M8 misst außen 8,00 mm, 5/16 Zoll misst 7,94 mm — das sind 0,06 mm Unterschied und damit weniger als der Verschleiß. Entscheidend ist die Gangzahl: M8 Regelgewinde hat 1,25 mm Steigung, also rechnerisch 20,3 Gänge je Zoll, während 5/16 Zoll UNC genau 18 Gänge je Zoll hat.
20,955 mm, nicht 12,7 mm. Rohrgewinde sind nach der lichten Weite des Rohres benannt, nicht nach dem Gewinde. G1/2 sitzt auf einem Rohr mit etwa 13 mm Innendurchmesser, außen misst das Gewinde knapp 21 mm. Das ist die häufigste Fehlmessung überhaupt.
Den Außendurchmesser an den ersten und an den letzten Gewindegängen messen und die Werte vergleichen. Bleibt der Wert gleich, ist es ein zylindrisches G-Gewinde, das über einen Dichtring an der Schulter dichtet. Der Kegel 1:16 von R und NPT ändert den Durchmesser um 0,63 mm je 10 mm Länge; diese Gewinde dichten im Gewinde selbst.
Am einfachsten über das Gegenstück: Wenn die alte Schraube noch vorhanden ist, wird sie gemessen, nicht die Bohrung. Ist nur die Bohrung da, wird der Kerndurchmesser mit dem Messschieber gemessen und die Steigung an den Gängen abgezählt; bei M10 mit 1,5 mm Steigung liegt der Kerndurchmesser bei etwa 8,5 mm. Ein Abdruck mit Knetmasse hilft, wenn die Bohrung tief oder schlecht zugänglich ist.
Dann fertigen wir sie. Genau dafür sind die drei Zahlen da: Außendurchmesser, Steigung und die Angabe kegelig oder zylindrisch reichen als Bestellgrundlage aus, eine Zeichnung ist nicht nötig. Wir drehen Sonderschrauben, Bolzen und Gewindeadapter ab 1 Stück, auch in Zoll-, Whitworth-, Fein- und Linksgewinden, und antworten innerhalb von 12 Stunden.
Gemessen, aber nicht zu bekommen?
Schicken Sie die drei Zahlen — Außen-Ø, Steigung, kegelig oder zylindrisch. Zeichnung nicht nötig, Foto mit Maßstab reicht. Ab 1 Stück, Antwort in 12 Stunden.