EKINSUN dreht und fräst Sondermuttern nach Zeichnung, ab 1 Stück. Für Schweißmuttern zählen drei Maße: die Schlüsselweite, die Bohrung im Blech und die Blechdicke, für die die Mutter gemacht ist.
Welches Loch für eine Schweißmutter M8? 10,5 mm bei der Sechskant-Schweißmutter DIN 929 — der Ansatz Ø 10,5 mm zentriert darin, das Blech sollte 1 bis 3 mm dick sein. Und Vorsicht bei M6: die Schweißmutter hat SW 11, nicht 10.
Sechskant-Schweißmutter DIN 929 — Schlüsselweite, Höhe, Ansatz und Bohrung M3 bis M16
Die DIN 929 hat drei Schweißwarzen auf der Auflagefläche und einen kurzen Ansatz, der in die Bohrung des Blechs greift und die Mutter vor dem Schweißen ausrichtet. Die Bohrung im Blech hat denselben Nenndurchmesser wie der Ansatz — mit H13 gebohrt, damit der Ansatz mit d11 hineinpasst.
| Gewinde | Steigung P | Schlüsselweite s | Eckmaß e min | Höhe m | Ansatz d1 | Bohrung im Blech d2 | Blechdicke | Prüfkraft |
|---|---|---|---|---|---|---|---|---|
| M3 | 0,5 | 7,5 mm | 8,15 | 3 mm | 4,5 mm | 4,5 mm | 0,63–1,5 mm | 3.800 N |
| M4 | 0,7 | 9 mm | 9,83 | 3,5 mm | 6 mm | 6 mm | 0,75–1,5 mm | 6.800 N |
| M5 | 0,8 | 10 mm | 10,95 | 4 mm | 7 mm | 7 mm | 0,88–2 mm | 11.000 N |
| M6 | 1 | 11 mm | 12,02 | 5 mm | 8 mm | 8 mm | 0,88–2,5 mm | 15.500 N |
| M8 | 1,25 | 14 mm | 15,38 | 6,5 mm | 10,5 mm | 10,5 mm | 1–3 mm | 28.300 N |
| M10 | 1,5 | 17 mm | 18,74 | 8 mm | 12,5 mm | 12,5 mm | 1,25–4 mm | 44.800 N |
| M12 | 1,75 | 19 mm | 20,91 | 10 mm | 14,8 mm | 14,8 mm | 1,5–5 mm | 65.300 N |
| M14 | 2 | 22 mm | 24,27 | 11 mm | 16,8 mm | 16,8 mm | 2–6 mm | 89.700 N |
| M16 | 2 | 24 mm | 26,51 | 13 mm | 18,8 mm | 18,8 mm | 2–6 mm | 123.000 N |
Werte nach DIN 929:2013 aus zwei unabhängigen Normabschriften; Schlüsselweite, Höhe, Ansatz, Bohrung und Eckmaß stimmen überein. Blechdicke und Prüfkraft (Regelgewinde) stehen nur in je einer der beiden Quellen. DIN 929 nennt außerdem Feingewinde von M8 × 1 bis M16 × 1,5.
Schweißmutter in 316L, mit Feingewinde oder über M16? Wir drehen und fräsen Schweißmuttern aus Stangenmaterial: 1.4404 (316L) für Edelstahlrahmen, Feingewinde, Linksgewinde, Ansatz auf Ihre Bohrung und Ihre Blechdicke, Sonderhöhe, M20 und größer — ab 1 Stück. Blanke DIN-929- und DIN-928-Muttern legen wir auf Wunsch aus dem Lager dazu; für Serienmengen gibt es Staffelpreise. Preis innerhalb von 12 Stunden.
Vierkant-Schweißmutter DIN 928 — für dickeres Blech und mehr Last
Die DIN 928 hat vier Warzen an den Ecken und eine größere Schweißfläche als die Sechskantform. Sie verteilt die Last auf mehr Blech und ist die Wahl für dickere Bleche und Stellen, an denen die Mutter nicht verdrehen darf. Die Höhe ist bis M10 dieselbe wie bei der DIN 929; bei M12 ist die Vierkantmutter mit 9,5 mm etwas niedriger (10 mm).
| Gewinde | Steigung P | Schlüsselweite s | Eckmaß e min | Höhe m | Blechdicke |
|---|---|---|---|---|---|
| M4 | 0,7 | 7 mm | 9 | 3,5 mm | 0,75–1,5 mm |
| M5 | 0,8 | 9 mm | 12 | 4,2 mm | 0,88–2 mm |
| M6 | 1 | 10 mm | 13 | 5 mm | 0,88–2,5 mm |
| M8 | 1,25 | 14 mm | 18 | 6,5 mm | 1–3 mm |
| M10 | 1,5 | 17 mm | 22 | 8 mm | 1,25–4 mm |
| M12 | 1,75 | 19 mm | 25 | 9,5 mm | 1,5–5 mm |
| M14 | 2 | 22 mm | 28 | 11,4 mm | 2–6 mm |
| M16 | 2 | 24 mm | 32 | 13 mm | 2–6 mm |
DIN 928 nach den Ausgaben 2000 und 2013: Schlüsselweite, Eckmaß, Höhe und Warzenmaße stimmen überein; die Blechdicke steht in der Ausgabe 2013. Feingewinde M8 × 1 bis M16 × 1,5 sind ebenfalls genormt.
Schweißverfahren, Form und Oberfläche
DIN 929 und DIN 928 sind für das Buckelschweißen gemacht: die Warzen bündeln den Strom, schmelzen und ziehen die Mutter aufs Blech. Deshalb kommen sie blank und unbeschichtet — eine Zinkschicht verunreinigt die Schweißung und die Elektrode. Verzinkt oder lackiert wird nach dem Schweißen.
| Verfahren | Mutternform | Werkstoff und Oberfläche | Warum |
|---|---|---|---|
| Buckelschweißen (Presse) | DIN 929 oder DIN 928 mit Warzen | Stahl blank, unbeschichtet; 1.4301 auf Edelstahlblech | Die Warzen bündeln den Strom |
| Punktschweißzange von Hand | Sechskant mit Ansatz, drei Warzen | Stahl blank | Der Ansatz hält die Mutter auf dem Loch |
| MIG / WIG rundum | Mutter ohne Warzen oder mit Bund | Stahl blank; 1.4301 / 1.4404 | Kehlnaht um die Auflage, Warzen stören |
| Verzinkter oder lackierter Rahmen | — | — | Vor dem Beschichten schweißen, oder Nietmutter / Einpressmutter |
| Aluminiumrahmen | — | — | Stahlmutter schweißt nicht auf Aluminium: Blindnietmutter, Einpressmutter oder Alu-Schweißbolzen |
Werkstoff: niedriger Kohlenstoff, und warum 1.4305 nicht geht
DIN 929 verlangt Stahl mit höchstens 0,25 % Kohlenstoff; mehr Kohlenstoff macht die Schweißzone hart und spröde. Edelstahl-Schweißmuttern sind 1.4301 (A2) und für Edelstahlrahmen gedacht. Der Automatenstahl 1.4305 (303) dreht sich gut, schweißt aber schlecht — er steht in der Tabelle, damit er nicht versehentlich bestellt wird.
| Werkstoff | Kennzeichnung | Hier |
|---|---|---|
| Stahl, niedriger Kohlenstoff | C ≤ 0,25 %, blank | Die Standard-Schweißmutter für Stahlblech |
| Edelstahl A2 | 1.4301 (304) | Sechskant- und Vierkant-Schweißmuttern für Edelstahlrahmen |
| Edelstahl A4 | 1.4404 (316L) | Gedreht auf Bestellung — Meer, Chemie, Lebensmittel |
| Automaten-Edelstahl | 1.4305 (303) | Nicht zum Schweißen — Schwefel macht die Naht rissig |
| Aluminium | 6061, 7075 | Rahmenwerkstoff, der statt Schweißmutter eine Nietmutter braucht |
| Anforderung | Im Großhandel? | Fertigung |
|---|---|---|
| DIN 929 M3 bis M16 oder DIN 928 M4 bis M16 in Stahl blank | Ja — Industriehandel | Dort kaufen, oder fragen Sie uns: gängige Größen haben wir eventuell am Lager; je mehr Stück, desto niedriger der Stückpreis. |
| Dieselben in 1.4301 (A2) | Ja, die gängigen Größen | Normgrößen im Handel oder bei uns; Sondergrößen gedreht ab 1 Stück. |
| Schweißmutter aus 1.4404 (316L) | Nein | Aus 316L-Stange gedreht, Warzen angefräst. |
| Feingewinde oder Linksgewinde — M10 × 1,25, M12 × 1,5, M16 links | Selten | Gewinde nach Zeichnung; Auflage und Warzen bleiben DIN. |
| Ansatz passend zu einer vorhandenen Bohrung oder für dickes Blech | Nein | Ansatz-Ø und -Länge auf Ihr Loch und Ihr Blech gedreht. |
| Andere Höhe oder kleinere Schlüsselweite für enge Taschen | Nein | Gefräst; die Warzen werden für Ihre Elektrode gesetzt. |
| Schweißmutter über M16 | Kaum | Aus Stange gedreht, mit Warzen oder glatter Auflage zum Rundumschweißen. |
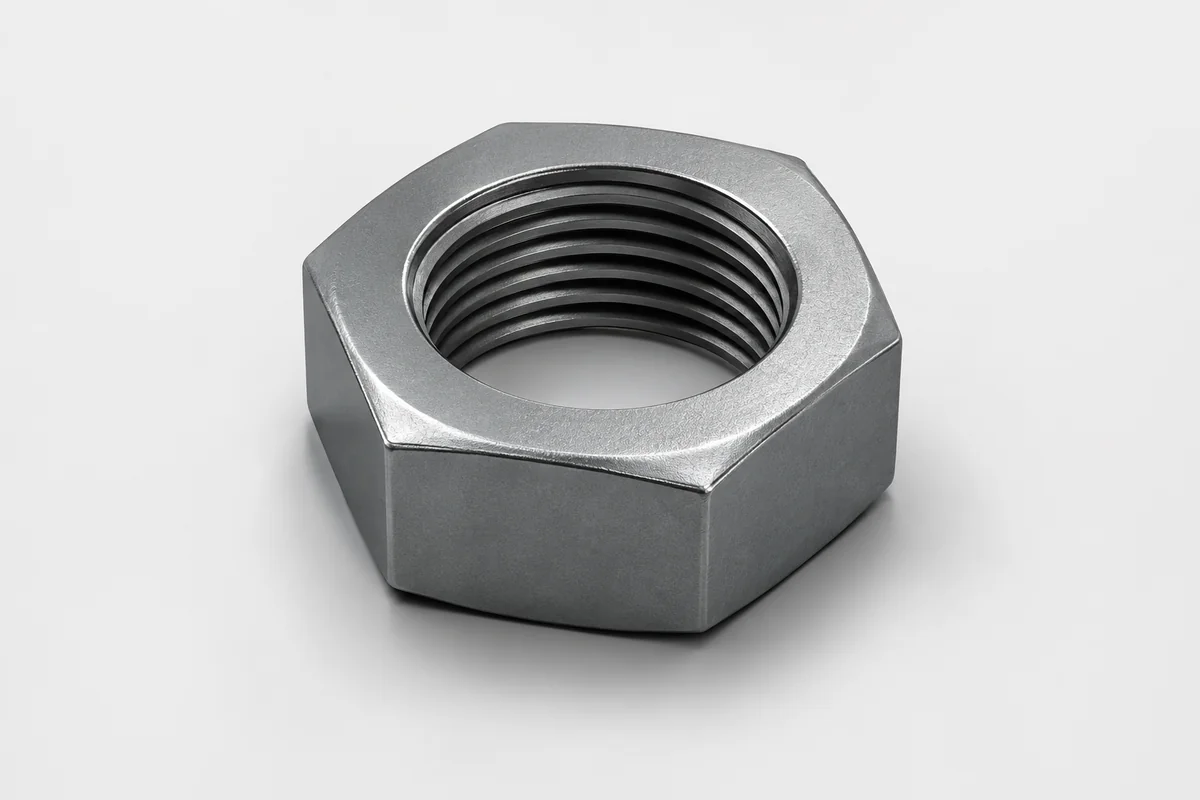
Schweißmutter, die nicht im Katalog steht? Senden Sie Gewinde, Form, Werkstoff, Blechdicke, Bohrung und Stückzahl — oder eine Handskizze. Gefertigt ab 1 Stück, Preis und Maßzeichnung innerhalb von 12 Stunden.
Schweißmutter nach Größe — Schlüssel, Loch, Blech
Schweißmutter M5
Sechskant DIN 929: SW 10 mm, 4 mm hoch, Bohrung im Blech Ø 7 mm für den Ansatz, Blech 0,88–2 mm. Vierkant DIN 928: SW 9 mm, 4,2 mm hoch, Blech 0,88–2 mm.
Schweißmutter M6
Sechskant DIN 929: SW 11 mm, 5 mm hoch, Bohrung im Blech Ø 8 mm für den Ansatz, Blech 0,88–2,5 mm. Vierkant DIN 928: SW 10 mm, 5 mm hoch, Blech 0,88–2,5 mm.
Schweißmutter M8
Sechskant DIN 929: SW 14 mm, 6,5 mm hoch, Bohrung im Blech Ø 10,5 mm für den Ansatz, Blech 1–3 mm. Vierkant DIN 928: SW 14 mm, 6,5 mm hoch, Blech 1–3 mm.
Schweißmutter M10
Sechskant DIN 929: SW 17 mm, 8 mm hoch, Bohrung im Blech Ø 12,5 mm für den Ansatz, Blech 1,25–4 mm. Vierkant DIN 928: SW 17 mm, 8 mm hoch, Blech 1,25–4 mm.
Schweißmutter M12
Sechskant DIN 929: SW 19 mm, 10 mm hoch, Bohrung im Blech Ø 14,8 mm für den Ansatz, Blech 1,5–5 mm. Vierkant DIN 928: SW 19 mm, 9,5 mm hoch, Blech 1,5–5 mm.
Verwandte Seiten: Blechteile nach Handskizze; Winkel nach Maß; Kernloch- und Durchgangsloch-Tabelle; Hutmutter-Tabelle DIN 1587; Gewindestift-Tabelle.
Häufige Fragen zu Schweißmuttern
Für die Sechskant-Schweißmutter DIN 929 M8 eine Bohrung von 10,5 mm (Toleranz H13): der Ansatz der Mutter, Ø 10,5 mm, zentriert darin. M6 braucht 8 mm, M10 12,5 mm, M12 14,8 mm. Die Vierkant-Schweißmutter DIN 928 hat keinen Ansatz; das Loch muss nur größer sein als das Gewinde.
DIN 929 (Sechskant): 11 mm — nicht 10 mm wie eine normale Sechskantmutter M6. DIN 928 (Vierkant): 10 mm. Ab M8 sind es bei beiden 14, 17, 19 mm wie gewohnt.
DIN 929 nennt Schweißmuttern für Schrauben unter Festigkeitsklasse 8.8. Die Prüfkraft liegt bei M6 bei 15.500 N, bei M8 bei 28.300 N und bei M10 bei 44.800 N (Regelgewinde). Wer eine 10.9-Schraube voll vorspannen muss, braucht eine höhere Mutter nach Zeichnung.
Nicht eine Stahl-Schweißmutter: Stahl und Aluminium lassen sich so nicht verschweißen. Für Aluminiumrahmen sind eine Blindnietmutter, eine Einpressmutter oder ein Aluminium-Schweißbolzen die richtigen Teile — wir sagen das, statt das falsche Teil anzubieten.
EKINSUN ist ein Hersteller von Sonderteilen mit eigener CNC-Dreherei und fertigt Schweißmuttern aus 1.4404 (316L), mit Feingewinde wie M10 × 1,25 oder M12 × 1,5, Linksgewinde, Ansatz passend zu Ihrer Bohrung, über M16 oder in Sonderhöhe, ab 1 Stück. Angebot innerhalb von 12 Stunden.
Kostenloses PDF
Alle Tabellen auf einem druckfreundlichen Blatt — DIN 929 und DIN 928, Bohrung im Blech, Blechdicke, Prüfkraft.
PDF herunterladen ↓Schweißmutter nach Maß
Antwort innerhalb von 12 Stunden: gewinde + Form + Werkstoff + Blechdicke + Stückzahl.
// Schweißmutter kurz
- →M6 DIN 929: SW 11, Loch Ø 8
- →M8: SW 14, Loch Ø 10,5, Blech 1-3
- →M10: SW 17, Loch Ø 12,5
- →Blank, für Schrauben unter 8.8
- →Nach Maß ab 1 Stück
oder per E-Mail: [email protected]