Stiftschraube, Stehbolzen, Gewindebolzen: ein Teil, drei Namen
Die Norm sagt Stiftschraube (DIN 938, 939, 835), die Werkstatt sagt Stehbolzen, der Katalog oft Gewindebolzen oder Doppelgewindebolzen; im Motorenbau heißt dasselbe Teil Zylinderkopfbolzen, im Rohrleitungsbau Stiftschraube mit zwei Muttern für Flansche. Gemeint ist immer ein Bolzen mit Gewinde an beiden Enden und ohne Kopf. Wer im Ausland bestellt, braucht den dortigen Namen: englisch double-ended stud oder stud bolt, französisch goujon. Nicht dasselbe Teil ist die Stockschraube (Holzgewinde an einem Ende) und die Gewindestange nach DIN 976 (durchgehend Gewinde, beide Enden gleich).
Einschraublänge nach Werkstoff: DIN 938, DIN 939 oder DIN 835
Eine Stiftschraube wird etwa 1 × d tief in Stahl, 1,25 × d in Grauguss und 2 × d in Aluminium eingeschraubt; diese drei Verhältnisse sind DIN 938, DIN 939 und DIN 835, und sie entscheiden, ob das Gewinde im weicheren Bauteil hält oder ausreißt. Die Mutterseite trägt bei Bolzen bis 125 mm Länge 2 × d + 6 mm Gewinde. Die Tabelle nennt beide Längen von M6 bis M30 und die Mutterhöhe nach ISO 4032, die Sie für die Gesamtlänge dazurechnen.
| Gewinde | Steigung | In Stahl (1 × d, DIN 938) | In Grauguss (1,25 × d, DIN 939) | In Aluminium (2 × d, DIN 835) | Mutterseite (2 × d + 6) | Mutterhöhe m |
|---|---|---|---|---|---|---|
| M6 | 1 | 6 mm | 7,5 mm | 12 mm | 18 mm | 5,2 mm |
| M8 | 1,25 | 8 mm | 10 mm | 16 mm | 22 mm | 6,8 mm |
| M10 | 1,5 | 10 mm | 12,5 mm | 20 mm | 26 mm | 8,4 mm |
| M12 | 1,75 | 12 mm | 15 mm | 24 mm | 30 mm | 10,8 mm |
| M14 | 2 | 14 mm | 17,5 mm | 28 mm | 34 mm | 12,8 mm |
| M16 | 2 | 16 mm | 20 mm | 32 mm | 38 mm | 14,8 mm |
| M20 | 2,5 | 20 mm | 25 mm | 40 mm | 46 mm | 18 mm |
| M24 | 3 | 24 mm | 30 mm | 48 mm | 54 mm | 21,5 mm |
| M30 | 3,5 | 30 mm | 37,5 mm | 60 mm | 66 mm | 25,6 mm |
Gesamtlänge = Einschraublänge + Klemmlänge (mit Scheibe) + Mutterhöhe + 2 bis 3 Gewindegänge Überstand. M12 in ein Aluminiumgehäuse mit 20 mm Flansch: 24 + 20 + 10,8 + etwa 4 = 59, also 60 mm mit 24 mm Gewinde gehäuseseitig und 30 mm mutterseitig. Mit diesen drei Zahlen fertigen wir den Bolzen ohne Zeichnung.
Jede Länge aus der Tabelle, dazwischen oder darüber hinaus, ab 1 Stück. Katalogware deckt M8 bis M16 in Stahl mit 1 × d oder 1,25 × d in wenigen Längen ab; die gibt es im Fachhandel oder auf Anfrage auch bei uns ab Lager. Ein 2 × d-Ende für Aluminium mit kurzer Mutterseite, eine Zwischenlänge, M27 oder M36 oder zwei verschiedene Gewinde an einem Bolzen werden nach Maß gefertigt; je mehr Stück, desto niedriger der Stückpreis, alle Staffeln im Angebot in 12 Stunden.
Die drei Zahlen per WhatsApp senden →Anfrageformular (E-Mail)
Was der Handel führt und wo die Fertigung nach Maß beginnt
| Ihre Anforderung | Im Handel? | Weg |
|---|---|---|
| M8 bis M16, DIN 938 / 939, Stahl verzinkt oder A2, Standardlänge | ja, meist ab Lager | Fachhandel oder Anfrage bei uns |
| Zwischenlänge, die zwischen zwei Katalogstufen liegt | nein | Fertigung auf die genaue Länge |
| Über M24: M27, M30, M36, M42, M48, M64 | selten, lange Lieferzeit | Großschrauben nach Zeichnung, einzeln gefertigt |
| Zwei verschiedene Gewinde an den beiden Enden | nie | Fertigung nach Zeichnung; dicht schließend als Gewindereduzierung |
| Feingewinde (M20 × 1,5) oder Linksgewinde | praktisch nie | Feingewinde · Linksgewinde |
| Sechskant in der Mitte, Schlüsselflächen, Splintbohrung, Kugelspitze | nein | Fertigung nach Zeichnung |
| Vorgegebener Werkstoff: 42CrMo4 vergütet, 1.4404, Titan, Messing | sehr begrenzt | Fertigung nach Zeichnung, Zeugnis 3.1 auf Wunsch |
| Bolzen einer alten Maschine, Teilenummer nicht mehr lieferbar | nein | Nachfertigung nach Muster |
Werkstoff je Festigkeitsklasse: 8.8, 10.9, 12.9, A2-70, A4-80, Titan
| Klasse | Werkstoff | Wofür |
|---|---|---|
| 8.8 | Vergütungsstahl (C45, 42CrMo4), vergütet | Allgemeiner Maschinenbau, Flansche, Gehäuse |
| 10.9 | 42CrMo4 (1.7225), vergütet | Hochbelastete Verbindungen, Motoren, lange Bolzen ohne Katalogstufe |
| 12.9 | 42CrMo4 oder 34CrNiMo6, vergütet | Zylinderkopf, Pleuel, vorgespannte Verbindungen |
| A2-70 | Edelstahl 1.4301 | Außenbereich, Lebensmittel, Rostfreiheit ohne Chlorid |
| A4-80 | Edelstahl 1.4404 / 1.4401 | Chlorid, Meerwasser, Chemie |
| Titan | Grade 5 (3.7165) | Gewicht, Korrosion, Temperatur |
Oberfläche brüniert, galvanisch verzinkt oder blank; Werkstoffzeugnis 3.1 nach EN 10204 und Maßprotokoll auf Wunsch. Welche Klasse die Verbindung braucht und welches Anzugsmoment dazu gehört, steht in der Tabelle der Festigkeitsklassen und in der Drehmoment-Tabelle.
Wie wir Stiftschrauben fertigen
Beide Gewinde, von M3 bis M64, werden auf der Drehmaschine in einer Aufspannung gefertigt: Durchmesser, Steigung und Länge je Ende frei, der Schaft dazwischen glatt oder auf Maß abgesetzt, ein Sechskant oder Schlüsselflächen gefräst, wo der Bolzen angezogen werden muss. Gerollte Gewinde nach Zeichnungsangabe, Vergüten auf Klasse 10.9 oder 12.9, Gewindeprüfung mit Lehre. Vor der Fertigung erhalten Sie eine bemaßte Zeichnung zur Freigabe, auch wenn Sie nur ein Muster geschickt haben.
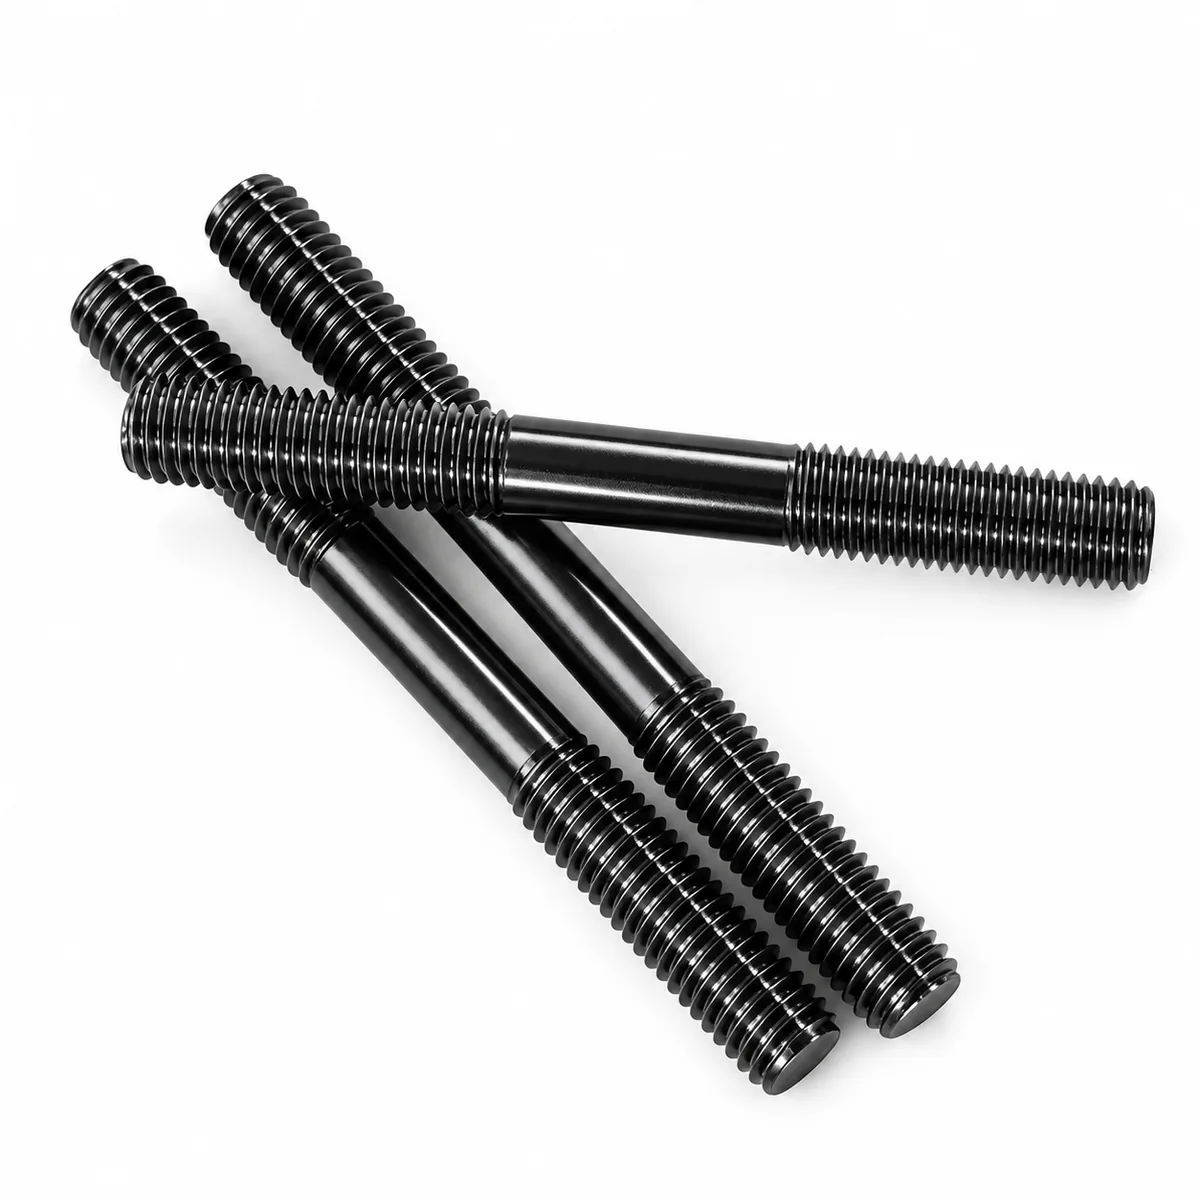
Zuletzt angefragte Stiftschrauben, nach Spezifikation
Sechs Bolzen von M3 bis 1/2 Zoll und von 50 bis 200 mm Länge aus den letzten vier Wochen, jeder nach Skizze, Foto oder einseitiger Zeichnung angeboten, keiner mit Katalognummer. Die Spalte Spezifikation ist das, was der Besteller aufgeschrieben hat; mehr als diese drei oder vier Zahlen brauchen wir nicht.
| Spezifikation | Stück | Werkstoff / Klasse | Einsatz |
|---|---|---|---|
| M7 × 1 an einem Ende, M7 × 1,25 am anderen; 155, 148 und 65 mm Gesamtlänge | 8 | 42CrMo4, vergütet | Zylinder- und Zylinderkopfbolzen eines historischen Seitenventil-Motorradmotors, nach Werksunterlagen |
| M6 × 1 × 130 mm, länger als jede Katalogstufe, Gewinde gerollt nach Zeichnungsangabe | 22 | 42CrMo4 (1.7225), 10.9 | Maschinenbaugruppe mit festem Liefertermin |
| Doppelgewindebolzen Klasse 12.9, 100 mm Gesamtlänge | 10 | Vergütungsstahl, 12.9 | Nach einseitiger Zeichnung |
| Zylinderkopfbolzen 1/2" und 7/16"; 200, 100, 106 und 95 mm; Kugelspitze blockseitig, geräumter Mitnehmer mutterseitig | 36 | Legierter Stahl nach Art 8740 | Aluminium-Motorblock, vier Längen in einem Auftrag |
| M3 Maschinengewinde 10 mm an einem Ende, Ø3 Holzgewinde 40 mm am anderen, 50 mm Gesamtlänge, Ø3 durchgehend ohne Kopf oder Bund | 2 | Stahl | Garderobenhaken auf einer 15-mm-Holzscheibe, Spitze in die Wand |
| M6 beidseitig, nach Foto der Baugruppe vermessen, ohne Zeichnung | 1 | Stahl | Bolzen durch ein Gehäuse |
Zwei der sechs sind derselbe Bolzen mit zwei verschiedenen Gewinden, einer ein Zylinderkopfbolzen für einen Aluminiumblock mit eigener Einschraublänge, einer ein langer Bolzen, den kein Katalog führt. Keiner brauchte eine CAD-Datei. Der Auftrag über 36 Stück und der über 1 Stück wurden auf dieselbe Weise angeboten.
Erst messen: Steigung, Durchmesser, Gangrichtung
M7 × 1 neben M7 × 1,25 oder metrisch neben Zoll am selben Bolzen kommt an einer einmal reparierten Maschine regelmäßig vor; deshalb wird jedes Ende einzeln gemessen, sonst stimmt eines nicht: Steigung über zehn Gewindegänge mit dem Lineal, Außendurchmesser mit dem Messschieber, Gangrichtung am aufrecht gehaltenen Bolzen. Sind beide Enden Regelgewinde in Katalogmaßen, gibt es den Bolzen vielleicht ab Lager; ist eines davon Feingewinde, Zoll oder linksgängig, wird er nach Ihren Messwerten gedreht und mit der Lehre geprüft. Gewinde messen und bestimmen →
Was Sie für ein Stiftschrauben-Angebot senden
Gewinde je Ende (Größe und Steigung, etwa M30 × 3,5 und M24 × 2, oder die Mutter und das Bauteil, in die sie passen müssen), Gesamtlänge, Einschraublänge und Gewindelänge der Mutterseite, Sechskant oder Schlüsselflächen mit Schlüsselweite, Werkstoff oder Festigkeitsklasse, Stückzahl und Lieferland. Für Ersatz reicht ein Foto des alten Bolzens neben einem Maßstab oder das Teil selbst. Angebot in 12 Stunden, Zeichnung zur Freigabe vor der Fertigung.
Häufige Fragen zu Stiftschrauben
Etwa 2 × d in Aluminium, 1,25 × d in Grauguss und 1 × d in Stahl: eine M10-Stiftschraube braucht also 20 mm, 12,5 mm oder 10 mm Einschraublänge. Das sind die Verhältnisse von DIN 835, DIN 939 und DIN 938; die Mutterseite bekommt 2 × d + 6 mm Gewinde. Die Tabelle auf dieser Seite nennt beide Längen von M6 bis M30.
Einschraublänge plus Klemmlänge (mit Scheibe) plus Mutterhöhe plus zwei bis drei Gewindegänge Überstand. Beispiel M12 in ein Aluminiumgehäuse mit 20 mm Flansch: 24 + 20 + 10,8 + etwa 4 = 59, also 60 mm Gesamtlänge mit 24 mm Gewinde auf der Gehäuseseite und 30 mm auf der Mutterseite. Diese drei Zahlen genügen uns als Bestellangabe.
Ja, das ist bei uns der häufigste Fall: M7 × 1 auf M7 × 1,25 an einem Motorradmotor, M30 × 3,5 auf M24 × 2 mit Sechskant in der Mitte, metrisch auf Zoll. Beide Gewinde werden auf der Drehmaschine in einer Aufspannung gefertigt, Steigung und Durchmesser je Ende frei. Der Handel führt solche Bolzen nicht.
8.8 aus Vergütungsstahl, 10.9 und 12.9 aus 42CrMo4 (1.7225) vergütet nach ISO 898-1; Edelstahl A2-70 (1.4301) oder A4-80 (1.4404) für Korrosion; Titan Grade 5 auf Anfrage. Oberfläche brüniert, galvanisch verzinkt oder blank. Werkstoffzeugnis 3.1 nach EN 10204 auf Wunsch.
Ab 1 Stück. Die Gewinde werden gedreht, es gibt kein Werkzeug, das sich erst ab einer Serie rechnet. Von den zuletzt angefragten Bolzen auf dieser Seite waren einer, zwei, acht, zehn, 22 und 36 Stück; bei mehr Stück sinkt der Stückpreis, alle Staffeln stehen im Angebot.
Ja. Wir messen Gewinde, Durchmesser und Längen am Muster oder am Foto neben einem Maßstab, zeichnen den Bolzen und schicken die Zeichnung vor der Fertigung zur Freigabe. Bei einem abgebrochenen Bolzen reichen das Gegenstück und die Mutter, in die er passen muss.