Der Freistich nach DIN 509 ist die kleine Rille im Übergang vom Wellenabsatz zur Schulter: Er lässt die Schleifscheibe bis an die Schulter laufen und gibt Lagerring, Nabe oder Buchse Platz, damit sie plan an der Schulter anliegen statt auf dem Übergangsradius. Seine Größe r × t1 richtet sich nach dem Durchmesser d1 und der Beanspruchung — die Tabellen unten nennen alle Größen der Formen E, F, G und H mit Grenzabmaßen und der Mindestsenkung am Gegenstück.
// Freistich-Rechner — Durchmesser d1 eingeben
| Freistich | Reihe | f | t2 | g ≈ | Mind. a |
|---|
Radien der Reihe 1 sind vorzuziehen. Die Zuordnung zu d1 gilt nicht für kurze Absätze und dünnwandige Teile; bei mehreren Durchmessern an einem Teil kann ein einheitlicher Freistich fertigungsgünstiger sein.
EKINSUN ist ein Fertiger von Dreh- und Frästeilen nach Zeichnung: Wir drehen Stufenwellen, Achsen und Bolzen mit Freistich nach DIN 509, Lagersitze geschliffen, ab 1 Stück. Eine fertige Präzisionswelle h6 ohne Absätze kaufen Sie im Fachhandel günstiger; wir fertigen die Stufenwelle nach Zeichnung, die dort nicht liegt.
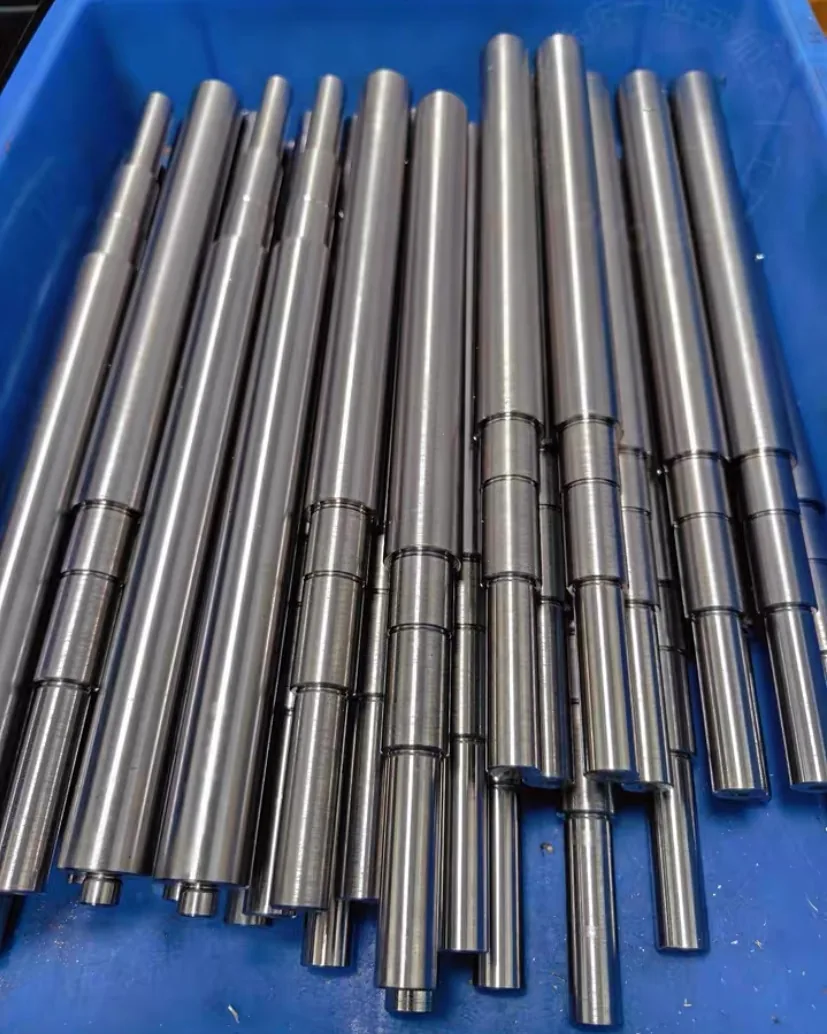
Freistich DIN 509 Tabelle — Form E und Form F
Form E ist der Freistich für eine Zylinderfläche, die nachbearbeitet wird — in der Regel geschliffen —, während die Planfläche wenig belastet ist; Form F gilt, wenn Zylinder- und Planfläche nachbearbeitet werden, und hat zusätzlich die Plantiefe t2.
| r | Reihe | t1 | f | t2 (F) | g ≈ (F) | d1 übliche Beanspruchung | d1 erhöhte Wechselfestigkeit | Bezeichnung |
|---|---|---|---|---|---|---|---|---|
| 0,2 | 2 | 0,1 | 1 | 0,1 | (0,9) | über 1,6 bis 3 | — | E/F 0,2 × 0,1 |
| 0,4 | 1 | 0,2 | 2 | 0,1 | (1,1) | über 3 bis 18 | — | E/F 0,4 × 0,2 |
| 0,6 | 2 | 0,2 | 2 | 0,1 | (1,4) | über 10 bis 18 | — | E/F 0,6 × 0,2 |
| 0,6 | 2 | 0,3 | 2,5 | 0,2 | (2,1) | über 18 bis 80 | — | E/F 0,6 × 0,3 |
| 0,8 | 1 | 0,3 | 2,5 | 0,2 | (2,3) | über 18 bis 80 | — | E/F 0,8 × 0,3 |
| 1 | 2 | 0,2 | 2,5 | 0,1 | (1,8) | — | über 18 bis 50 | E/F 1 × 0,2 |
| 1 | 2 | 0,4 | 4 | 0,3 | (3,2) | über 80 | — | E/F 1 × 0,4 |
| 1,2 | 1 | 0,2 | 2,5 | 0,1 | (2) | — | über 18 bis 50 | E/F 1,2 × 0,2 |
| 1,2 | 1 | 0,4 | 4 | 0,3 | (3,4) | über 80 | — | E/F 1,2 × 0,4 |
| 1,6 | 1 | 0,3 | 4 | 0,2 | (3,1) | — | über 50 bis 80 | E/F 1,6 × 0,3 |
| 2,5 | 1 | 0,4 | 5 | 0,3 | (4,8) | — | über 80 bis 125 | E/F 2,5 × 0,4 |
| 4 | 1 | 0,5 | 7 | 0,3 | (6,4) | — | über 125 | E/F 4 × 0,5 |
Die kleinste Größe, 0,2 × 0,1, gehört zu Wellen von 1,6 mm bis 3 mm, die größte, 4 × 0,5, zu Wellen über 125 mm. Radien der Reihe 1 — 0,4, 0,8, 1,2, 1,6, 2,5 und 4 mm — sind vorzuziehen; 0,2, 0,6 und 1 mm gehören zur Reihe 2. Werte in Klammern sind Näherungswerte. Die Zuordnung zu d1 gilt nicht für kurze Absätze und dünnwandige Teile.
Form G und Form H — Freistiche für Wendeschneidplatten
Form G hat einen kleinen Übergangswinkel und gilt nur für Werkstücke ohne hohe Wechselbeanspruchung; Form H entspricht Form F mit größerem Übergangswinkel — beide sind so bemessen, dass eine Wendeschneidplatte nach ISO 6987 sie dreht, eine rhombische Platte für G und eine dreieckige für H.
| Form | r | t1 | t2 | f ≈ | g ≈ | d1 übliche Beanspruchung | d1 erhöhte Wechselfestigkeit | Bezeichnung |
|---|---|---|---|---|---|---|---|---|
| G | 0,4 | 0,2 | 0,2 | (0,9) | (1,1) | über 3 bis 18 | — | G 0,4 × 0,2 |
| H | 0,8 | 0,3 | 0,05 | (2,0) | (1,1) | über 18 bis 80 | — | H 0,8 × 0,3 |
| H | 1,2 | 0,3 | 0,05 | (2,4) | (1,5) | — | über 18 bis 50 | H 1,2 × 0,3 |
Die Ausgabe DIN 509:2006 korrigierte drei dieser Werte: f bei Form G von 1 auf 0,9, g bei G 0,4 × 0,2 von 1,2 auf 1,1 und f bei H 1,2 × 0,3 von 2,5 auf 2,4. Tabellen, die aus der Ausgabe 1998 abgeschrieben sind, zeigen noch die alten Zahlen.
Grenzabmaße des Freistichs
DIN 509 toleriert den Freistich mit r ± 0,1 mm, t1 + 0,1 mm, f + 0,2 mm und t2 + 0,05 mm, jeweils mit unterem Abmaß 0 — Tiefe und Breite dürfen also größer, aber nie kleiner ausfallen als das Tabellenmaß.
| Maß | Grenzabmaß | Geprüft mit |
|---|---|---|
| r — Radius | ± 0,1 mm | Radiuslehre oder Profilprojektor |
| t1 — Tiefe im Zylinder | +0,1 / 0 mm | Durchmesser im Einstichgrund gegen d1 |
| f — Breite am Zylinder | +0,2 / 0 mm | Messschieber oder Profilprojektor |
| t2 — Tiefe in der Schulter (F, G, H) | +0,05 / 0 mm | Tiefe von der Planfläche aus |
DIN 509:2022-12 führt die Grenzabmaße heute als Ergänzung zu DIN EN ISO 18388; nennt eine Zeichnung die Ausgabe 2022, gilt deren Tabelle. Die Maße gelten sinngemäß auch für Bohrungen — ein Innenfreistich in Buchse oder Gehäuse hat dasselbe r × t1.
Senkung am Gegenstück — Mindestmaß a
Ein Teil, das an einer Schulter mit Freistich anliegen soll — Lagerring, Nabe, Zahnrad, Buchse —, braucht eine 90°-Senkung oder Fase von mindestens a, sonst liegt es auf dem Freistichradius statt auf der Planfläche; der Senkungsdurchmesser ist d2 = d1 + 2a.
| Freistich r × t1 | Form E | Form F | Form G | Form H |
|---|---|---|---|---|
| 0,2 × 0,1 | 0,2 | 0 | — | — |
| 0,4 × 0,2 | 0,3 | 0 | 0 | — |
| 0,6 × 0,2 | 0,5 | 0,15 | — | — |
| 0,6 × 0,3 | 0,4 | 0 | — | — |
| 0,8 × 0,3 | 0,6 | 0,05 | — | 0,35 |
| 1,0 × 0,2 | 0,9 | 0,45 | — | — |
| 1,0 × 0,4 | 0,7 | 0 | — | — |
| 1,2 × 0,2 | 1,1 | 0,6 | — | — |
| 1,2 × 0,3 | — | — | — | 0,65 |
| 1,2 × 0,4 | 0,9 | 0,1 | — | — |
| 1,6 × 0,3 | 1,4 | 0,6 | — | — |
| 2,5 × 0,4 | 2,2 | 1,0 | — | — |
| 4,0 × 0,5 | 3,6 | 2,1 | — | — |
Rechenbeispiel: Eine Welle d1 = 30 mm mit F 0,8 × 0,3 braucht am Gegenstück a ≥ 0,05 mm, also d2 ≥ 30,1 mm; mit E 0,8 × 0,3 braucht dasselbe Teil a ≥ 0,6 mm, d2 ≥ 31,2 mm. Form F schneidet in die Schulter ein, deshalb genügt dort die kleinere Fase.
Bezeichnung auf der Zeichnung
Auf der Zeichnung wird der Freistich entweder voll bemaßt oder vereinfacht mit Hinweislinie und Bezeichnung angegeben, zum Beispiel „Freistich DIN 509 – E 1,2 × 0,2“ oder in ISO-Form „Relief groove ISO 18388 – E 1,2 × 0,2“.
Der Buchstabe nennt die Form, die erste Zahl den Radius r, die zweite die Tiefe t1; f, g und t2 ergeben sich aus der Tabelle und stehen nicht auf der Zeichnung. Steht dort nur „Freistich“ ohne Form und Größe, entscheidet der Dreher — geben Sie die Form an, wo ein Lager oder eine Nabe an der Schulter anliegt.
Freistich DIN 509 oder Gewindefreistich DIN 76?
DIN 509 regelt den Freistich an Wellenabsätzen und Bohrungen, die geschliffen werden oder an denen ein Teil anliegt; der Gewindefreistich am Gewindeende ist in DIN 76-1 geregelt und richtet sich nach der Steigung, nicht nach dem Durchmesser.
| Merkmal | Freistich (DIN 509 / ISO 18388) | Gewindefreistich (DIN 76-1) |
|---|---|---|
| Wo | Absatz einer Welle oder Bohrung, geschliffen oder als Anlage | Gewindeende vor einer Schulter |
| Größe nach | Durchmesser d1 und Beanspruchung | Steigung P |
| Bezeichnung | DIN 509 – E 0,6 × 0,3 | DIN 76-1 Form A bis D |
| Zweck | Schleifauslauf, plane Anlage des Gegenstücks | Volles Gewinde bis zur Schulter |
Maße für den Gewindefreistich: Gewindefreistich DIN 76-1.
Wenn die Welle mehr braucht als die Tabelle
Die Tabelle bemisst die Rille; die Welle drumherum — Durchmesser, Passungen, Passfedernuten, Wärmebehandlung — macht aus der Stufenwelle ein Zeichnungsteil.
| Bedarf | Im Katalog? | Wie wir es machen |
|---|---|---|
| Präzisionswelle h6 auf Länge, ohne Absätze | Ja | Im Fachhandel kaufen — dort günstiger |
| Stufenwelle nach Zeichnung, zwei Lagersitze k6 geschliffen, je F 0,6 × 0,3 | Nein | Gedreht, Lagersitze geschliffen, Freistiche nach Tabelle |
| Ersatzwelle nach verschlissenem Muster, Freistich unbekannt | Nein | r und t1 am Muster gemessen, auf unsere Zeichnung zur Freigabe übertragen |
| Innenfreistich in einer Bohrung (Buchse, Gehäuse) | Nein | Gleiches r × t1 sinngemäß, in der Bohrung eingestochen |
| Welle mit Wechselbeanspruchung, 42CrMo4 vergütet | Nein | Größen der erhöhten Wechselfestigkeit (1,6 × 0,3 bis 4 × 0,5), Werkstoffzeugnis 3.1 auf Anfrage |
| Edelstahlwelle 1.4301, 1.4404 oder Automatenstahl 1.4305 | Nein | Gedreht nach Zeichnung im genannten Werkstoff |
| Freistich außerhalb der Norm, vom Konstrukteur gezeichnet | Nein | Nach Zeichnung gefertigt |
Werkstoffe für Wellen: C45 (1.0503), 42CrMo4 (1.7225), 1.4301 (304), 1.4404 (316L), 1.4305, Messing sowie Aluminium 6061 und 7075. Passungen für die Lagersitze neben dem Freistich stehen in der Passungstabelle ISO 286, Allgemeintoleranzen in der ISO-2768-Tabelle, Nuten in der Passfedernut-Tabelle. Angebot innerhalb von 12 Stunden aus Zeichnung, Skizze oder alter Welle.
Wellen mit Freistich, Passfedernut und geschliffenem Lagersitz j6 oder k6 fertigen wir nach Zeichnung oder Muster: Welle mit Passfedernut nach Maß.
Neben dem Freistich trägt eine Welle oft eine Nut für den Sicherungsring — Nutdurchmesser, Nutbreite und Toleranzen nach DIN 471 und DIN 472 in der Sicherungsring-Nut-Tabelle.
Häufige Fragen zum Freistich DIN 509
Freistich Form E mit Radius r = 0,6 mm und Einstichtiefe t1 = 0,3 mm. Aus der Tabelle folgen die Breite f = 2,5 mm und der Durchmesserbereich über 18 bis 80 mm bei üblicher Beanspruchung.
Wird nur der Lagersitz (Zylinderfläche) geschliffen, Form E; werden Lagersitz und Anlageschulter geschliffen, Form F. Bei Wechselbeanspruchung gelten die Größen der Spalte „erhöhte Wechselfestigkeit“, zum Beispiel F 1,2 × 0,2 für d1 über 18 bis 50 mm.
Ja, als DIN 509:2022-12. Seit 2020 stehen Formen und Maße in DIN EN ISO 18388 (ISO 18388:2016); DIN 509:2022 ergänzt sie um Grenzabmaße und Empfehlungen zur Oberfläche. Die Bezeichnung „DIN 509 – E 0,6 × 0,3“ wird auf Zeichnungen weiter verwendet.
Übliche Beanspruchung: E oder F 0,8 × 0,3 (Reihe 1) oder 0,6 × 0,3 (Reihe 2). Erhöhte Wechselfestigkeit: 1,2 × 0,2 (Reihe 1) oder 1 × 0,2. Ein an der Schulter anliegendes Teil braucht bei F 0,8 × 0,3 eine Senkung a von mindestens 0,05 mm, bei E 0,8 × 0,3 mindestens 0,6 mm.
Ja. Die Bilder der Norm zeigen Wellen, die Maße gelten sinngemäß für Bohrungen; ISO 18388 nennt ihre Werte ausdrücklich für Bohrungen und Wellen.
Die Ausgabe 1998 nannte für G 0,4 × 0,2 f = 1 und g = 1,2 und für H 1,2 × 0,3 f = 2,5. DIN 509:2006 korrigierte auf 0,9, 1,1 und 2,4; ISO 18388 übernimmt die korrigierten Werte.
EKINSUN ist ein Fertiger von Dreh- und Frästeilen nach Zeichnung: Stufenwellen, Achsen und Bolzen mit Freistich nach DIN 509, Lagersitze geschliffen, ab 1 Stück, Angebot innerhalb von 12 Stunden. Eine Präzisionswelle ohne Absätze kaufen Sie im Fachhandel günstiger.
Länge, Anzahl der Absätze, Werkstoff und Stückzahl bestimmen den Preis; der Freistich wird im selben Aufspannen eingestochen wie der Absatz, den er freistellt. Jede Welle wird aus Zeichnung oder Muster innerhalb von 12 Stunden angeboten, ohne Listenpreis.
Welle nach Zeichnung?
Stufenwelle, Achse oder Bolzen mit Freistich nach DIN 509, Lagersitze geschliffen, ab 1 Stück. Zeichnung, Skizze oder die alte Welle genügt.