EKINSUN dreht Wellen, Bolzen, Achsen und Buchsen mit dem Einstich für den Sicherungsring in derselben Aufspannung, ab 1 Stück. Die beiden Tabellen nennen die Nut für jeden Wellenring nach DIN 471 von 3 bis 100 mm und jeden Bohrungsring nach DIN 472 von 8 bis 100 mm — die Maße für die Zeichnung und die Maße, an denen ein verschlissenes Teil gemessen wird.
Welche Nut braucht eine 25-mm-Welle? Ø23,9 mm, 1,3 mm breit (H13, 0 / +0,14 mm) und 0,55 mm tief, für einen Ring von 1,2 mm Dicke, mit mindestens 1,7 mm Welle hinter der Nut. Eine Bohrung 25 mm bekommt eine Nut Ø26,2 × 1,3 mm.
Wellennut nach DIN 471 — Wellen 3 bis 100 mm
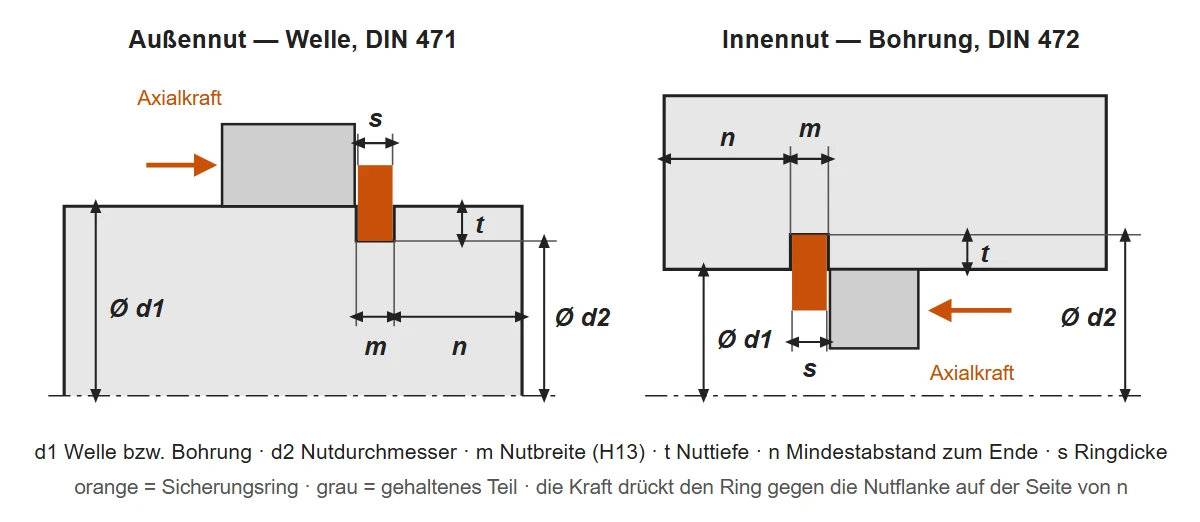
Der Ring nach DIN 471 sitzt in einer Nut, die kleiner ist als die Welle: bei 10 mm Ø9,6 mm und 0,2 mm tief, bei 50 mm Ø47 mm und 1,5 mm tief. Die Zeile wählt man nach dem Wellendurchmesser, der Ring ergibt sich daraus. Die Nutbreite m ist die Ringdicke s plus 0,1 mm bis zum Ring 1,75 mm, plus 0,15 mm ab dem Ring 2 mm. In der Werkstatt heißt der Ring oft Seegerring; Nut und Maße sind dieselben.
| Welle d1 | Ringdicke s | Nut-Ø d2 | Nutbreite m (H13) | Nuttiefe t | Abstand n min. |
|---|---|---|---|---|---|
| 3 mm | 0,4 | 2,8 | 0,5 | 0,1 | 0,3 |
| 4 mm | 0,4 | 3,8 | 0,5 | 0,1 | 0,3 |
| 5 mm | 0,6 | 4,8 | 0,7 | 0,1 | 0,3 |
| 6 mm | 0,7 | 5,7 | 0,8 | 0,15 | 0,5 |
| 7 mm | 0,8 | 6,7 | 0,9 | 0,15 | 0,5 |
| 8 mm | 0,8 | 7,6 | 0,9 | 0,2 | 0,6 |
| 9 mm | 1 | 8,6 | 1,1 | 0,2 | 0,6 |
| 10 mm | 1 | 9,6 | 1,1 | 0,2 | 0,6 |
| 11 mm | 1 | 10,5 | 1,1 | 0,25 | 0,8 |
| 12 mm | 1 | 11,5 | 1,1 | 0,25 | 0,8 |
| 13 mm | 1 | 12,4 | 1,1 | 0,3 | 0,9 |
| 14 mm | 1 | 13,4 | 1,1 | 0,3 | 0,9 |
| 15 mm | 1 | 14,3 | 1,1 | 0,35 | 1,1 |
| 16 mm | 1 | 15,2 | 1,1 | 0,4 | 1,2 |
| 17 mm | 1 | 16,2 | 1,1 | 0,4 | 1,2 |
| 18 mm | 1,2 | 17 | 1,3 | 0,5 | 1,5 |
| 19 mm | 1,2 | 18 | 1,3 | 0,5 | 1,5 |
| 20 mm | 1,2 | 19 | 1,3 | 0,5 | 1,5 |
| 21 mm | 1,2 | 20 | 1,3 | 0,5 | 1,5 |
| 22 mm | 1,2 | 21 | 1,3 | 0,5 | 1,5 |
| 24 mm | 1,2 | 22,9 | 1,3 | 0,55 | 1,7 |
| 25 mm | 1,2 | 23,9 | 1,3 | 0,55 | 1,7 |
| 26 mm | 1,2 | 24,9 | 1,3 | 0,55 | 1,7 |
| 28 mm | 1,5 | 26,6 | 1,6 | 0,7 | 2,1 |
| 29 mm | 1,5 | 27,6 | 1,6 | 0,7 | 2,1 |
| 30 mm | 1,5 | 28,6 | 1,6 | 0,7 | 2,1 |
| 32 mm | 1,5 | 30,3 | 1,6 | 0,85 | 2,6 |
| 34 mm | 1,5 | 32,3 | 1,6 | 0,85 | 2,6 |
| 35 mm | 1,5 | 33 | 1,6 | 1 | 3 |
| 36 mm | 1,75 | 34 | 1,85 | 1 | 3 |
| 38 mm | 1,75 | 36 | 1,85 | 1 | 3 |
| 40 mm | 1,75 | 37,5 | 1,85 | 1,25 | 3,8 |
| 42 mm | 1,75 | 39,5 | 1,85 | 1,25 | 3,8 |
| 45 mm | 1,75 | 42,5 | 1,85 | 1,25 | 3,8 |
| 48 mm | 1,75 | 45,5 | 1,85 | 1,25 | 3,8 |
| 50 mm | 2 | 47 | 2,15 | 1,5 | 4,5 |
| 52 mm | 2 | 49 | 2,15 | 1,5 | 4,5 |
| 55 mm | 2 | 52 | 2,15 | 1,5 | 4,5 |
| 56 mm | 2 | 53 | 2,15 | 1,5 | 4,5 |
| 58 mm | 2 | 55 | 2,15 | 1,5 | 4,5 |
| 60 mm | 2 | 57 | 2,15 | 1,5 | 4,5 |
| 62 mm | 2 | 59 | 2,15 | 1,5 | 4,5 |
| 63 mm | 2 | 60 | 2,15 | 1,5 | 4,5 |
| 65 mm | 2,5 | 62 | 2,65 | 1,5 | 4,5 |
| 68 mm | 2,5 | 65 | 2,65 | 1,5 | 4,5 |
| 70 mm | 2,5 | 67 | 2,65 | 1,5 | 4,5 |
| 72 mm | 2,5 | 69 | 2,65 | 1,5 | 4,5 |
| 75 mm | 2,5 | 72 | 2,65 | 1,5 | 4,5 |
| 78 mm | 2,5 | 75 | 2,65 | 1,5 | 4,5 |
| 80 mm | 2,5 | 76,5 | 2,65 | 1,75 | 5,3 |
| 82 mm | 2,5 | 78,5 | 2,65 | 1,75 | 5,3 |
| 85 mm | 3 | 81,5 | 3,15 | 1,75 | 5,3 |
| 88 mm | 3 | 84,5 | 3,15 | 1,75 | 5,3 |
| 90 mm | 3 | 86,5 | 3,15 | 1,75 | 5,3 |
| 92 mm | 3 | 88,5 | 3,15 | 1,75 | 5,3 |
| 95 mm | 3 | 91,5 | 3,15 | 1,75 | 5,3 |
| 100 mm | 3 | 96,5 | 3,15 | 1,75 | 5,3 |
Werte nach der Tabelle der DIN 471 für die Regelausführung; maßgebend ist die Ausgabe, die Ihre Zeichnung nennt. Nuttiefe t = (d1 − d2) / 2, aus der Tabelle gerechnet. Zwischengrößen, die einzelne Ringhersteller führen (etwa 23, 27 oder 33 mm), fehlen hier — fragen Sie nach der Zeile, sie kommt mit dem Angebot.
Die Welle soll mit fertigem Einstich kommen? Wir drehen Wellen, Bolzen und Achsen mit Nut nach DIN 471 in 1.4305, 1.4301, 1.4404, EN AW-6061 und 7075, Messing und Vergütungsstahl, ab 1 Stück; je mehr Stück, desto niedriger der Stückpreis. Normringe gängiger Größen haben wir eventuell am Lager. Angebot innerhalb von 12 Stunden.
Bohrungsnut nach DIN 472 — Bohrungen 8 bis 100 mm
Der Ring nach DIN 472 sitzt in einer Nut, die größer ist als die Bohrung: eine Bohrung 20 mm bekommt eine Nut Ø21 mm, die 47-mm-Gehäusebohrung eines Lagers 6204 eine Nut Ø49,5 mm mit 1,85 mm Breite. In der Bohrung zählt der Abstand n von der Nut bis zur Stirnfläche, an der die Bohrung austritt — dorthin drückt die Kraft den Ring.
| Bohrung d1 | Ringdicke s | Nut-Ø d2 | Nutbreite m (H13) | Nuttiefe t | Abstand n min. |
|---|---|---|---|---|---|
| 8 mm | 0,8 | 8,4 | 0,9 | 0,2 | 0,6 |
| 9 mm | 0,8 | 9,4 | 0,9 | 0,2 | 0,6 |
| 10 mm | 1 | 10,4 | 1,1 | 0,2 | 0,6 |
| 11 mm | 1 | 11,4 | 1,1 | 0,2 | 0,6 |
| 12 mm | 1 | 12,5 | 1,1 | 0,25 | 0,8 |
| 13 mm | 1 | 13,6 | 1,1 | 0,3 | 0,9 |
| 14 mm | 1 | 14,6 | 1,1 | 0,3 | 0,9 |
| 15 mm | 1 | 15,7 | 1,1 | 0,35 | 1,1 |
| 16 mm | 1 | 16,8 | 1,1 | 0,4 | 1,2 |
| 17 mm | 1 | 17,8 | 1,1 | 0,4 | 1,2 |
| 18 mm | 1 | 19 | 1,1 | 0,5 | 1,5 |
| 19 mm | 1 | 20 | 1,1 | 0,5 | 1,5 |
| 20 mm | 1 | 21 | 1,1 | 0,5 | 1,5 |
| 21 mm | 1 | 22 | 1,1 | 0,5 | 1,5 |
| 22 mm | 1 | 23 | 1,1 | 0,5 | 1,5 |
| 24 mm | 1,2 | 25,2 | 1,3 | 0,6 | 1,8 |
| 25 mm | 1,2 | 26,2 | 1,3 | 0,6 | 1,8 |
| 26 mm | 1,2 | 27,2 | 1,3 | 0,6 | 1,8 |
| 28 mm | 1,2 | 29,4 | 1,3 | 0,7 | 2,1 |
| 30 mm | 1,2 | 31,4 | 1,3 | 0,7 | 2,1 |
| 31 mm | 1,2 | 32,7 | 1,3 | 0,85 | 2,6 |
| 32 mm | 1,2 | 33,7 | 1,3 | 0,85 | 2,6 |
| 34 mm | 1,5 | 35,7 | 1,6 | 0,85 | 2,6 |
| 35 mm | 1,5 | 37 | 1,6 | 1 | 3 |
| 36 mm | 1,5 | 38 | 1,6 | 1 | 3 |
| 37 mm | 1,5 | 39 | 1,6 | 1 | 3 |
| 38 mm | 1,5 | 40 | 1,6 | 1 | 3 |
| 40 mm | 1,75 | 42,5 | 1,85 | 1,25 | 3,8 |
| 42 mm | 1,75 | 44,5 | 1,85 | 1,25 | 3,8 |
| 45 mm | 1,75 | 47,5 | 1,85 | 1,25 | 3,8 |
| 47 mm | 1,75 | 49,5 | 1,85 | 1,25 | 3,8 |
| 48 mm | 1,75 | 50,5 | 1,85 | 1,25 | 3,8 |
| 50 mm | 2 | 53 | 2,15 | 1,5 | 4,5 |
| 52 mm | 2 | 55 | 2,15 | 1,5 | 4,5 |
| 55 mm | 2 | 58 | 2,15 | 1,5 | 4,5 |
| 56 mm | 2 | 59 | 2,15 | 1,5 | 4,5 |
| 58 mm | 2 | 61 | 2,15 | 1,5 | 4,5 |
| 60 mm | 2 | 63 | 2,15 | 1,5 | 4,5 |
| 62 mm | 2 | 65 | 2,15 | 1,5 | 4,5 |
| 63 mm | 2 | 66 | 2,15 | 1,5 | 4,5 |
| 65 mm | 2,5 | 68 | 2,65 | 1,5 | 4,5 |
| 68 mm | 2,5 | 71 | 2,65 | 1,5 | 4,5 |
| 70 mm | 2,5 | 73 | 2,65 | 1,5 | 4,5 |
| 72 mm | 2,5 | 75 | 2,65 | 1,5 | 4,5 |
| 75 mm | 2,5 | 78 | 2,65 | 1,5 | 4,5 |
| 78 mm | 2,5 | 81 | 2,65 | 1,5 | 4,5 |
| 80 mm | 2,5 | 83,5 | 2,65 | 1,75 | 5,3 |
| 82 mm | 2,5 | 85,5 | 2,65 | 1,75 | 5,3 |
| 85 mm | 3 | 88,5 | 3,15 | 1,75 | 5,3 |
| 88 mm | 3 | 91,5 | 3,15 | 1,75 | 5,3 |
| 90 mm | 3 | 93,5 | 3,15 | 1,75 | 5,3 |
| 92 mm | 3 | 95,5 | 3,15 | 1,75 | 5,3 |
| 95 mm | 3 | 98,5 | 3,15 | 1,75 | 5,3 |
| 98 mm | 3 | 101,5 | 3,15 | 1,75 | 5,3 |
| 100 mm | 3 | 103,5 | 3,15 | 1,75 | 5,3 |
Werte nach der Tabelle der DIN 472 für die Regelausführung. Nuttiefe t = (d2 − d1) / 2. Edelstahlringe nach DIN 472 sind meist aus 1.4122; die Ringhersteller weisen darauf hin, dass sie mit weniger Federkraft halten als der gleich große Ring aus Federstahl.
Toleranzen der Nut — Breite H13, Durchmesser einseitig
Die Nutbreite ist mit H13 toleriert: 0 / +0,14 mm bei allen Nuten bis 3 mm Breite, 0 / +0,18 mm bei der 3,15-mm-Nut der Größen 85 bis 100 mm. Breiter als m darf die Nut werden, schmaler nicht, sonst fällt der Ring nicht hinein.
| Nutbreite m | Größen | Toleranz (H13) |
|---|---|---|
| 0,5 – 2,65 mm | Wellen 3–82 mm, Bohrungen 8–82 mm | 0 / +0,14 mm |
| 3,15 mm | Wellen und Bohrungen 85–100 mm | 0 / +0,18 mm |
Auch der Nutdurchmesser ist einseitig toleriert, ins Material hinein: an der Welle darf die Nut kleiner werden als d2, nie größer; in der Bohrung größer, nie kleiner. Bei einer 25-mm-Welle steht auf der Zeichnung Ø23,9 mm 0 / −0,21 mm. Das Abmaß gehört neben d2 — die Norm gibt es je Größe an, und der Dreher stellt danach den Stechstahl ein.
Auf der Lastseite bleibt die Kante am Nutgrund scharf. Ringhersteller, die nach DIN 472 arbeiten, lassen dort höchstens 0,1 × s zu — 0,12 mm bei einem Ring von 1,2 mm —, damit der Ring an einer ebenen Flanke anliegt und nicht über einen Radius hochläuft; Wellennuten stechen wir genauso. Kommt die Kraft von beiden Seiten, halten wir die Breite am unteren Ende der Toleranz, damit der Ring nicht kippt.
Nuttiefe t und Abstand n zum Ende
Die Nuttiefe ist die halbe Differenz der beiden Durchmesser: 0,1 mm bei einer 3-mm-Welle, 0,5 mm bei 20 mm und 1,75 mm bei 100 mm. Der Abstand n ist das kürzeste zulässige Stück Material zwischen der belasteten Nutflanke und dem Wellenende bzw. dem Bohrungsaustritt: 0,3 mm bei 3 mm, 1,5 mm bei 20 mm, 3,8 mm von 40 bis 48 mm und 5,3 mm ab 80 mm.
Die Tabellen gelten für Kraft aus einer Richtung und einen Werkstoff mit mindestens 200 MPa Streckgrenze. Die meisten Stähle und EN AW-6061 T6 oder 7075 erfüllen das; POM, PA und andere Kunststoffe nicht, und lösungsgeglühter Edelstahl liegt nahe an der Grenze. Dort lassen wir hinter der Nut mehr Material stehen als n — nennen Sie uns die Axialkraft, wenn der Platz knapp ist. Der Freistich an einer geschliffenen Schulter neben der Nut ist ein eigenes Formelement: Freistich DIN 509.
Einstich bemaßen — sechs Angaben für die Zeichnung
Mit sechs Angaben sticht der Dreher die Nut ohne Rückfrage ein; das Beispiel ist eine 25-mm-Welle mit Ring nach DIN 471. Steht auf der Zeichnung nur „Nut für Sicherungsring 25“, muss er Abmaß, Lage und Kante raten.
| Angabe | Beispiel | Wozu der Dreher sie braucht |
|---|---|---|
| Nutdurchmesser mit Abmaß | Ø23,9 0 / −0,21 | Bestimmt, wie fest der Ring greift; eine zu große Nut lässt ihn locker sitzen |
| Nutbreite mit Toleranz | 1,3 H13 (0 / +0,14) | Der Ring mit 1,2 mm muss hineinfallen und gerade sitzen |
| Lage in Achsrichtung | Zur belasteten Flanke, von der Anlagefläche des Teils aus | Bestimmt das Axialspiel von Lager oder Nabe |
| Abstand zum Ende | ≥ 1,7 mm zum Wellenende | Der Bund hinter der Nut nimmt die Axialkraft auf |
| Kante am Nutgrund | Scharfkantig auf der Lastseite, ≤ 0,12 mm | Ein Radius lässt den Ring hochlaufen und kippen |
| Oberfläche | Maße gelten nach dem Verzinken, Eloxieren oder Elektropolieren — oder davor | Schichten tragen an den Flanken auf, Elektropolieren trägt ab |
Haben Sie nur den Ring und eine Skizze, schreiben Sie die Ringgröße dazu — DIN 471 für Welle 25 mm, Ring 1,2 mm — und wir nehmen die Nut aus dieser Tabelle. Die Passung des Lagersitzes neben der Nut steht in der Passungstabelle, die Allgemeintoleranzen für die übrigen Maße in der Tabelle ISO 2768. Ein Maßprotokoll mit Nutdurchmesser und Nutbreite gibt es auf Wunsch.
Ausgeschlagene oder unbekannte Nut messen — vier Messwerte
Vier Werte bestimmen eine Nut nach DIN 471 oder DIN 472: der Wellen- oder Bohrungsdurchmesser daneben, der Nutdurchmesser, die Nutbreite und der Abstand der Nut zum Ende. An der Welle misst man den Nutdurchmesser mit einer Messschraube mit schmalen Messflächen oder einem Messschieber mit Messerschneiden, in der Bohrung mit einem Innennuten-Messschieber; die Breite mit Fühlerlehre oder Endmaß.
Die Werte vergleicht man mit der Zeile des gemessenen Durchmessers. Liegt die Breite im H13-Feld von m, ist es eine DIN-Nut. Ist sie breiter, klappert der Ring: die Flanke ist ausgeschlagen, oder die Nut war für einen zölligen Ring oder ein Herstellermaß gestochen. Können Sie in der Bohrung nicht messen, schicken Sie das Teil ein; wir messen und bieten Reparatur oder Neuteil zusammen an.
Wo die Tabelle aufhört — was wir fertigen
EKINSUN ist ein Hersteller von Drehteilen nach Zeichnung: die Sicherungsring-Nut ist ein Formelement eines Drehteils aus unserer CNC-Dreherei, gestochen in derselben Aufspannung wie die Durchmesser daneben, ab 1 Stück bis zur Serie. Die Tabelle trennt, was der Handel führt, von dem, was gefertigt werden muss.
| Was Sie brauchen | Im Handel? | Was wir tun |
|---|---|---|
| Ein Sicherungsring DIN 471 oder DIN 472 aus Federstahl für eine Nut aus dieser Tabelle | Ja — Fachhandel und Industriehandel | Dort kaufen, oder fragen Sie uns, wir haben gängige Größen eventuell am Lager. |
| Eine Welle, ein Bolzen oder eine Achse mit fertigem Einstich nach DIN 471, in 1.4305, 1.4301, 1.4404 oder EN AW-6061 | Nein — Wellenstahl kommt glatt | Nach Zeichnung gedreht, der Einstich in derselben Aufspannung wie die Durchmesser daneben, ab 1 Stück. |
| Eine Buchse, ein Gehäuse oder eine Radnabe mit Innennut nach DIN 472 | Nein | Gebohrt und eingestochen nach Zeichnung, der Lagersitz daneben in H7. |
| Eine Nut, die zu keiner Zeile passt — ausgeschlagen, zöllig oder Herstellermaß | Nein | Die vier Messwerte unten schicken: wir stechen die Nut nach, fertigen das Teil neu oder lassen einen Ring passend zur Nut fertigen. |
| Ein Ring aus 1.4404, Kupfer-Beryllium oder PEEK | Selten — Federstahl und 1.4122 | Passend zur Nut gefertigt, ab 1 Stück. |
| Bolzen oder Wellen mit Einstich in Hunderten oder Tausenden | Nicht mit Ihrer Nutlage | Angebot je Los — je mehr Stück, desto niedriger der Stückpreis; Nutdurchmesser und Nutbreite im Erstmusterprüfbericht. |
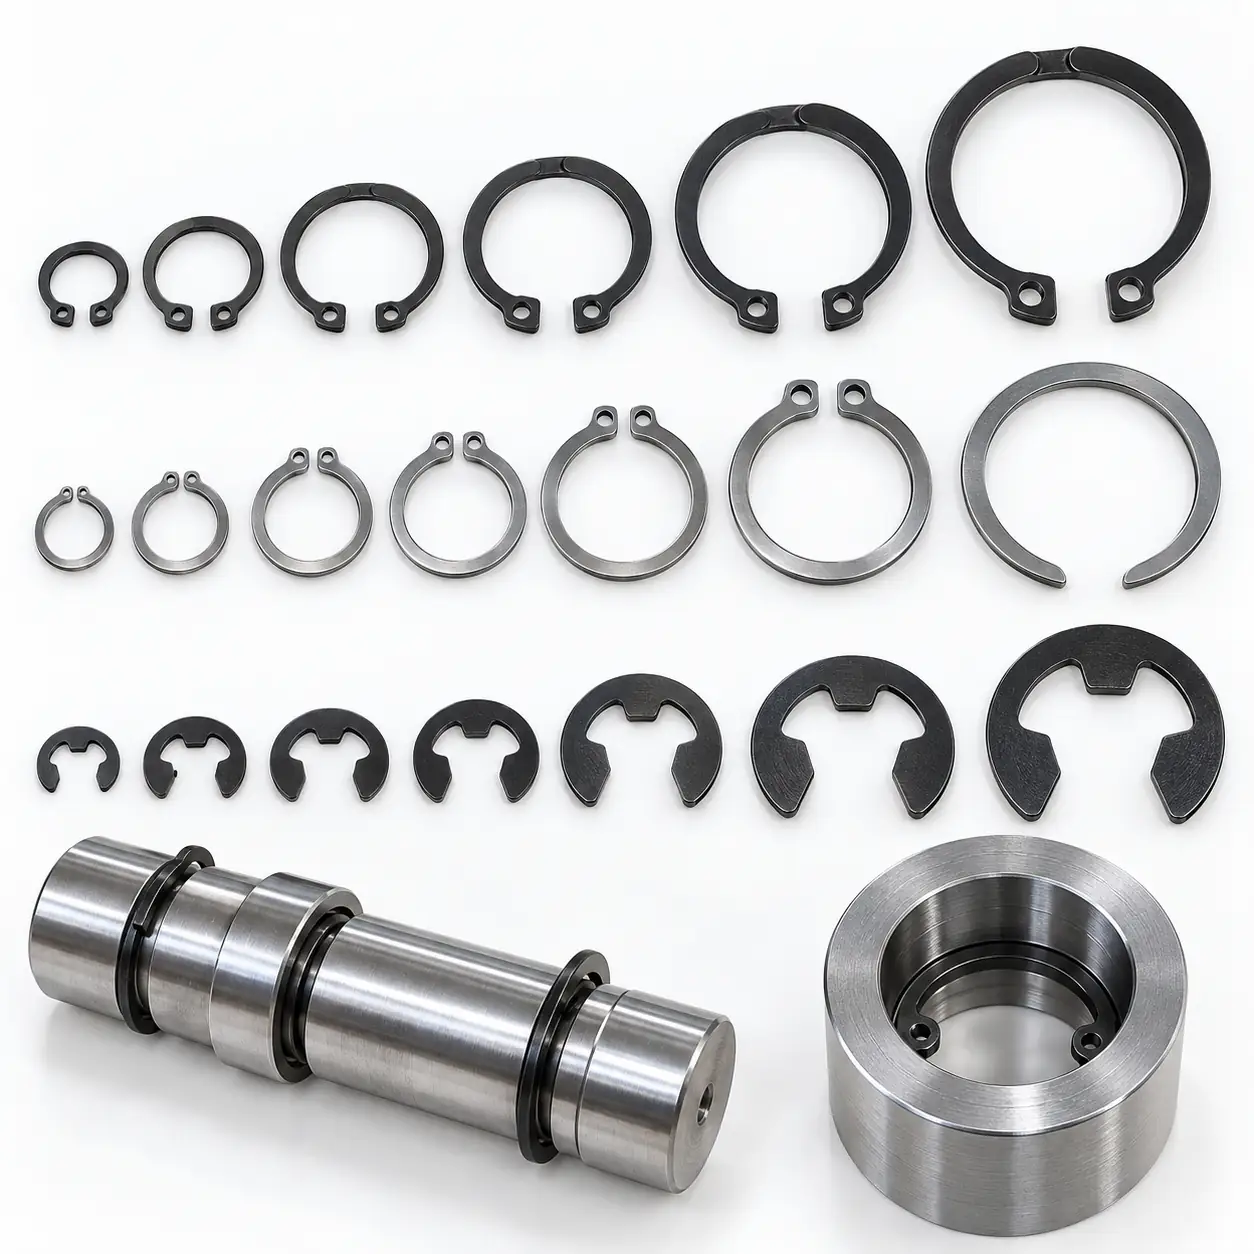
Eine Nut, die in keiner Tabelle steht? Schicken Sie die vier Messwerte — oder das Teil — mit Werkstoff und Stückzahl. Wir stechen die Nut nach, fertigen Welle oder Buchse neu oder lassen einen Ring passend zur Nut fertigen, ab 1 Stück. Nutdurchmesser und Nutbreite stehen auf Wunsch im Maßprotokoll; Angebot innerhalb von 12 Stunden.
Schnellantworten zur Sicherungsring-Nut
Welche Nuten braucht ein Lager 6204?
Ein 6204 misst 20 × 47 × 14 mm. Auf der 20-mm-Welle: Nut nach DIN 471 Ø19 × 1,3 mm für einen Ring 1,2 mm; in der 47-mm-Gehäusebohrung: Nut nach DIN 472 Ø49,5 × 1,85 mm für einen Ring 1,75 mm.
Und ein Lager 6205?
Ein 6205 misst 25 × 52 × 15 mm: Wellennut Ø23,9 × 1,3 mm, Bohrungsnut Ø55 × 2,15 mm für einen Ring 2 mm.
Der Sicherungsring klappert in der Nut — woran liegt es?
Eine Nut, die breiter ist als m plus H13-Feld — 0,14 mm bei den meisten Größen —, oder eine rund gelaufene Flanke lässt den Ring kippen. Zwei Wege: ein dickerer Ring passend zur verschlissenen Nut, oder die Nut breiter nachstechen und einen passenden Ring dazu — solange der Abstand n noch da ist.
Was, wenn die Kraft von beiden Seiten kommt?
Zwei Ringe, je einer links und rechts des Teils, jeder in seiner Nut, beide Breiten am unteren Ende des H13-Felds. Das Axialspiel ergibt sich dann aus den zwei Nutlagen; beide werden zu den Flächen bemaßt, die sie halten.
Verwandte Tabellen: Freistich DIN 509; Passfedernut DIN 6885; Passungen; Zylinderstifte; Welle mit Passfedernut; Passbolzen.
Häufige Fragen zur Sicherungsring-Nut
Nach DIN 471: Nutdurchmesser 19 mm, Nutbreite 1,3 mm, Nuttiefe 0,5 mm, Ringdicke 1,2 mm, Abstand zum Wellenende mindestens 1,5 mm. Für eine Bohrung 20 mm nach DIN 472: Nutdurchmesser 21 mm, Breite 1,1 mm, Ringdicke 1 mm.
Halbe Differenz zwischen Wellen- bzw. Bohrungsdurchmesser und Nutdurchmesser: 0,1 mm bei einer 3-mm-Welle, 0,5 mm bei 20 mm, 1,25 mm in einer 47-mm-Bohrung, 1,75 mm bei 100 mm. Auf der Zeichnung steht der Nutdurchmesser, nicht die Tiefe.
Die Nutbreite H13: 0 / +0,14 mm bis 3 mm Breite, 0 / +0,18 mm bei 3,15 mm. Der Nutdurchmesser ist einseitig toleriert, ins Material hinein — an der Welle darf die Nut kleiner werden, nie größer; bei einer 25-mm-Welle 23,9 mm 0 / −0,21 mm.
Mindestens um n, gemessen von der belasteten Nutflanke bis zum Ende: 0,3 mm bei 3 mm, 1,5 mm bei 20 mm, 3,8 mm von 40 bis 48 mm und 5,3 mm ab 80 mm — vorausgesetzt, der Werkstoff hat eine Streckgrenze von mindestens 200 MPa.
Ja — in 1.4305, 1.4301, 1.4404, EN AW-6061 und 7075, Messing, Vergütungsstahl 42CrMo4 (1.7225), POM und PEEK. Bei Kunststoff und lösungsgeglühtem Edelstahl, deren Streckgrenze unter oder nahe 200 MPa liegt, lassen wir hinter der Nut mehr Material stehen als n.
EKINSUN ist ein Hersteller von Drehteilen nach Zeichnung, der Wellen, Bolzen, Achsen und Buchsen mit Nuten nach DIN 471 und DIN 472 ab 1 Stück dreht — in Edelstahl, Aluminium, Messing und Vergütungsstahl, Angebot innerhalb von 12 Stunden, verzollt bis zur Tür geliefert.
Kostenloses PDF
3 Tabellen auf einem druckfreundlichen Blatt: Wellennut DIN 471, Bohrungsnut DIN 472, Toleranz der Nutbreite.
PDF herunterladen ↓Teil mit Sicherungsring-Nut
Antwort innerhalb von 12 Stunden: Durchmesser, Nut, Werkstoff und Stückzahl genügen — mit Zeichnung, Skizze oder Muster.
// Sicherungsring-Nut kurz
- →Welle 20: Nut Ø19 × 1,3 · Bohrung 20: Ø21 × 1,1
- →Welle 25: Ø23,9 0 / −0,21 · Breite H13 +0,14
- →Tiefe = (d1 − d2) / 2 · 0,5 mm bei 20, 1,75 mm bei 100
- →Abstand n: 1,5 mm bei 20 · 5,3 mm ab 80
- →Wellen und Buchsen mit Einstich ab 1 Stück
oder per E-Mail: [email protected]