Die Gusstoleranz ist der Gesamtbetrag, um den ein unbearbeitetes Rohgussmaß abweichen darf. ISO 8062-3 teilt sie in die Toleranzgrade DCTG 1 (fein) bis DCTG 16 ein, liest den Wert am Nennmaß des jeweiligen Maßes ab und verteilt ihn ohne andere Angabe symmetrisch, je zur Hälfte ins Plus und ins Minus. Wanddicken erhalten den nächstgröberen Grad, und ein Grad ist erst ab der Größe festgelegt, ab der ein Verfahren ihn halten kann.
// Gusstoleranz-Rechner — Maß und Grade aus der Zeichnung
| Schritt | Wert |
|---|
Wanddicken: einen Grad gröber als der allgemeine Grad der Zeichnung wählen. RMAG A und B gelten nur für Teile mit Aufnahme-, Spann- oder Bezugsflächen. Werte nach ISO 8062-3; maßgebend sind Zeichnung und Vereinbarung mit der Gießerei.
EKINSUN ist ein Hersteller von Sonderteilen, der Gussteile nach Zeichnung oder Muster fertigt — Pumpengehäuse, Ventilgehäuse, Lager- und Getriebegehäuse —, gegossen im Toleranzgrad der Zeichnung und an den Funktionsflächen bearbeitet, ab 1 Stück. Ein Gussteil, das der Maschinenhersteller noch liefert, ist dort günstiger: Kaufen Sie es dort. Wir fertigen das Gussteil, das es nicht mehr gibt, oder das mit geänderter Geometrie.
Gusstoleranzen DCTG 1 bis 8 — Feinguss, Druckguss, Kokillenguss (mm)
Die ersten acht Grade erreichen Feinguss, Druckguss und Kokillenguss; Sandguss hält sie ohne Bearbeitung selten. Jeder Wert ist die Gesamttoleranz in Millimetern.
| Nennmaß (mm) | DCTG 1 | DCTG 2 | DCTG 3 | DCTG 4 | DCTG 5 | DCTG 6 | DCTG 7 | DCTG 8 |
|---|---|---|---|---|---|---|---|---|
| ≤ 10 | 0,09 | 0,13 | 0,18 | 0,26 | 0,36 | 0,52 | 0,74 | 1 |
| > 10 bis 16 | 0,1 | 0,14 | 0,2 | 0,28 | 0,38 | 0,54 | 0,78 | 1,1 |
| > 16 bis 25 | 0,11 | 0,15 | 0,22 | 0,3 | 0,42 | 0,58 | 0,82 | 1,2 |
| > 25 bis 40 | 0,12 | 0,17 | 0,24 | 0,32 | 0,46 | 0,64 | 0,9 | 1,3 |
| > 40 bis 63 | 0,13 | 0,18 | 0,26 | 0,36 | 0,5 | 0,7 | 1 | 1,4 |
| > 63 bis 100 | 0,14 | 0,2 | 0,28 | 0,4 | 0,56 | 0,78 | 1,1 | 1,6 |
| > 100 bis 160 | 0,15 | 0,22 | 0,3 | 0,44 | 0,62 | 0,88 | 1,2 | 1,8 |
| > 160 bis 250 | — | 0,24 | 0,34 | 0,5 | 0,7 | 1 | 1,4 | 2 |
| > 250 bis 400 | — | — | 0,4 | 0,56 | 0,78 | 1,1 | 1,6 | 2,2 |
| > 400 bis 630 | — | — | — | 0,64 | 0,9 | 1,2 | 1,8 | 2,6 |
| > 630 bis 1 000 | — | — | — | — | 1 | 1,4 | 2 | 2,8 |
| > 1 000 bis 1 600 | — | — | — | — | — | 1,6 | 2,2 | 3,2 |
| > 1 600 bis 2 500 | — | — | — | — | — | — | 2,6 | 3,8 |
| > 2 500 bis 4 000 | — | — | — | — | — | — | — | 4,4 |
| > 4 000 bis 6 300 | — | — | — | — | — | — | — | — |
| > 6 300 bis 10 000 | — | — | — | — | — | — | — | — |
Gesamttoleranz in mm, je zur Hälfte ins Plus und ins Minus. Strich: Für dieses Nennmaß ist der Grad nicht festgelegt.
Gusstoleranzen DCTG 9 bis 16 — Sandguss (mm)
| Nennmaß (mm) | DCTG 9 | DCTG 10 | DCTG 11 | DCTG 12 | DCTG 13 | DCTG 14 | DCTG 15 | DCTG 16 |
|---|---|---|---|---|---|---|---|---|
| ≤ 10 | 1,5 | 2 | 2,8 | 4,2 | — | — | — | — |
| > 10 bis 16 | 1,6 | 2,2 | 3 | 4,4 | — | — | — | — |
| > 16 bis 25 | 1,7 | 2,4 | 3,2 | 4,6 | 6 | 8 | 10 | 12 |
| > 25 bis 40 | 1,8 | 2,6 | 3,6 | 5 | 7 | 9 | 11 | 14 |
| > 40 bis 63 | 2 | 2,8 | 4 | 5,6 | 8 | 10 | 12 | 16 |
| > 63 bis 100 | 2,2 | 3,2 | 4,4 | 6 | 9 | 11 | 14 | 18 |
| > 100 bis 160 | 2,5 | 3,6 | 5 | 7 | 10 | 12 | 16 | 20 |
| > 160 bis 250 | 2,8 | 4 | 5,6 | 8 | 11 | 14 | 18 | 22 |
| > 250 bis 400 | 3,2 | 4,4 | 6,2 | 9 | 12 | 16 | 20 | 25 |
| > 400 bis 630 | 3,6 | 5 | 7 | 10 | 14 | 18 | 22 | 28 |
| > 630 bis 1 000 | 4 | 6 | 8 | 11 | 16 | 20 | 25 | 32 |
| > 1 000 bis 1 600 | 4,6 | 7 | 9 | 13 | 18 | 23 | 29 | 37 |
| > 1 600 bis 2 500 | 5,4 | 8 | 10 | 15 | 21 | 26 | 33 | 42 |
| > 2 500 bis 4 000 | 6,2 | 9 | 12 | 17 | 24 | 30 | 38 | 49 |
| > 4 000 bis 6 300 | 7 | 10 | 14 | 20 | 28 | 35 | 44 | 56 |
| > 6 300 bis 10 000 | — | 11 | 16 | 23 | 32 | 40 | 50 | 64 |
DCTG 16 gilt nur für Wanddicken von Gussteilen in DCTG 15; ISO 8062-3:2023 nennt ihn DCTG 15wt. Die chinesische GB/T 6414-2017 füllt drei in ISO leere Felder: DCTG 4 mit 0,72 und 0,8 mm und DCTG 5 mit 1,1 mm über 630 mm.
Was bedeutet DCTG 10 auf einer Gusszeichnung?
DCTG 10 ist der zehnte Gusstoleranzgrad nach ISO 8062-3: Ein Maß von 100 mm darf um 3,2 mm (±1,6 mm) schwanken, ein Maß von 300 mm um 4,4 mm (±2,2 mm), Wanddicken am selben Gussteil erhalten DCTG 11. Der Grad ist bei maschinengeformtem Sandguss üblich.
Welchen Toleranzgrad welches Gießverfahren hält
| Gießverfahren | Typischer DCTG | Gesamttoleranz bei einem Maß von 100 bis 160 mm |
|---|---|---|
| Sandguss, handgeformt (Einzelteile, kleine Serien) | DCTG 11–13 | 5–10 mm |
| Sandguss, maschinengeformt; Maskenformguss | DCTG 8–10 | 1,8–3,6 mm |
| Kokillenguss (Schwerkraft, Niederdruck) | DCTG 7–9 | 1,2–2,5 mm |
| Druckguss | DCTG 5–7 | 0,62–1,2 mm |
| Feinguss | DCTG 4–6 | 0,44–0,88 mm |
Typische Bereiche, wie Gießereien sie für Serien angeben; ISO 8062-3 Anhang A enthält die vollständige Matrix nach Verfahren und Werkstoff. Einzelteile und handgeformter Stahlguss liegen ein bis zwei Grade gröber; ein feinerer Grad auf der Zeichnung bedeutet Bearbeitung oder ein anderes Verfahren.
Sandgussteile erhalten meist eine Bearbeitungszugabe zwischen RMAG E und RMAG H. Die Grade A und B sind Teilen mit Aufnahme-, Spann- oder Bezugsflächen vorbehalten; Oberseiten und gegossene Bohrungen eines Sandgussteils können einen Zugabegrad gröber erhalten als die übrigen Flächen.
Bearbeitungszugabe RMA — RMAG A bis K nach größtem Maß des Gussteils (mm)
Die Bearbeitungszugabe RMA ist das Material, das an jeder zu bearbeitenden Fläche stehen bleibt. Sie wird einmal für das ganze Gussteil nach seinem größten Maß abgelesen und gilt für alle bearbeiteten Flächen — ein Gussteil von 450 mm trägt in RMAG H 6 mm an der kleinen Bohrung ebenso wie am Hauptflansch.
| Größtes Maß des Gussteils (mm) | RMAG A | RMAG B | RMAG C | RMAG D | RMAG E | RMAG F | RMAG G | RMAG H | RMAG J | RMAG K |
|---|---|---|---|---|---|---|---|---|---|---|
| ≤ 40 | 0,1 | 0,1 | 0,2 | 0,3 | 0,4 | 0,5 | 0,5 | 0,7 | 1 | 1,4 |
| > 40 bis 63 | 0,1 | 0,2 | 0,3 | 0,3 | 0,4 | 0,5 | 0,7 | 1 | 1,4 | 2 |
| > 63 bis 100 | 0,2 | 0,3 | 0,4 | 0,5 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 |
| > 100 bis 160 | 0,3 | 0,4 | 0,5 | 0,8 | 1,1 | 1,5 | 2,2 | 3 | 4 | 6 |
| > 160 bis 250 | 0,3 | 0,5 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 |
| > 250 bis 400 | 0,4 | 0,7 | 0,9 | 1,3 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 |
| > 400 bis 630 | 0,5 | 0,8 | 1,1 | 1,5 | 2,2 | 3 | 4 | 6 | 9 | 12 |
| > 630 bis 1 000 | 0,6 | 0,9 | 1,2 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 | 14 |
| > 1 000 bis 1 600 | 0,7 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 | 11 | 16 |
| > 1 600 bis 2 500 | 0,8 | 1,1 | 1,6 | 2,2 | 3,2 | 4,5 | 6 | 9 | 13 | 18 |
| > 2 500 bis 4 000 | 0,9 | 1,3 | 1,8 | 2,5 | 3,5 | 5 | 7 | 10 | 14 | 20 |
| > 4 000 bis 6 300 | 1 | 1,4 | 2 | 2,8 | 4 | 5,5 | 8 | 11 | 16 | 22 |
| > 6 300 bis 10 000 | 1,1 | 1,5 | 2,2 | 3 | 4,5 | 6 | 9 | 12 | 17 | 24 |
RMA je bearbeiteter Fläche in mm; dieselben Werte stehen in der chinesischen GB/T 6414-2017. Für einzelne Flächen kann eine größere Zugabe eingetragen werden.
Rohgussmaß aus dem Fertigmaß berechnen
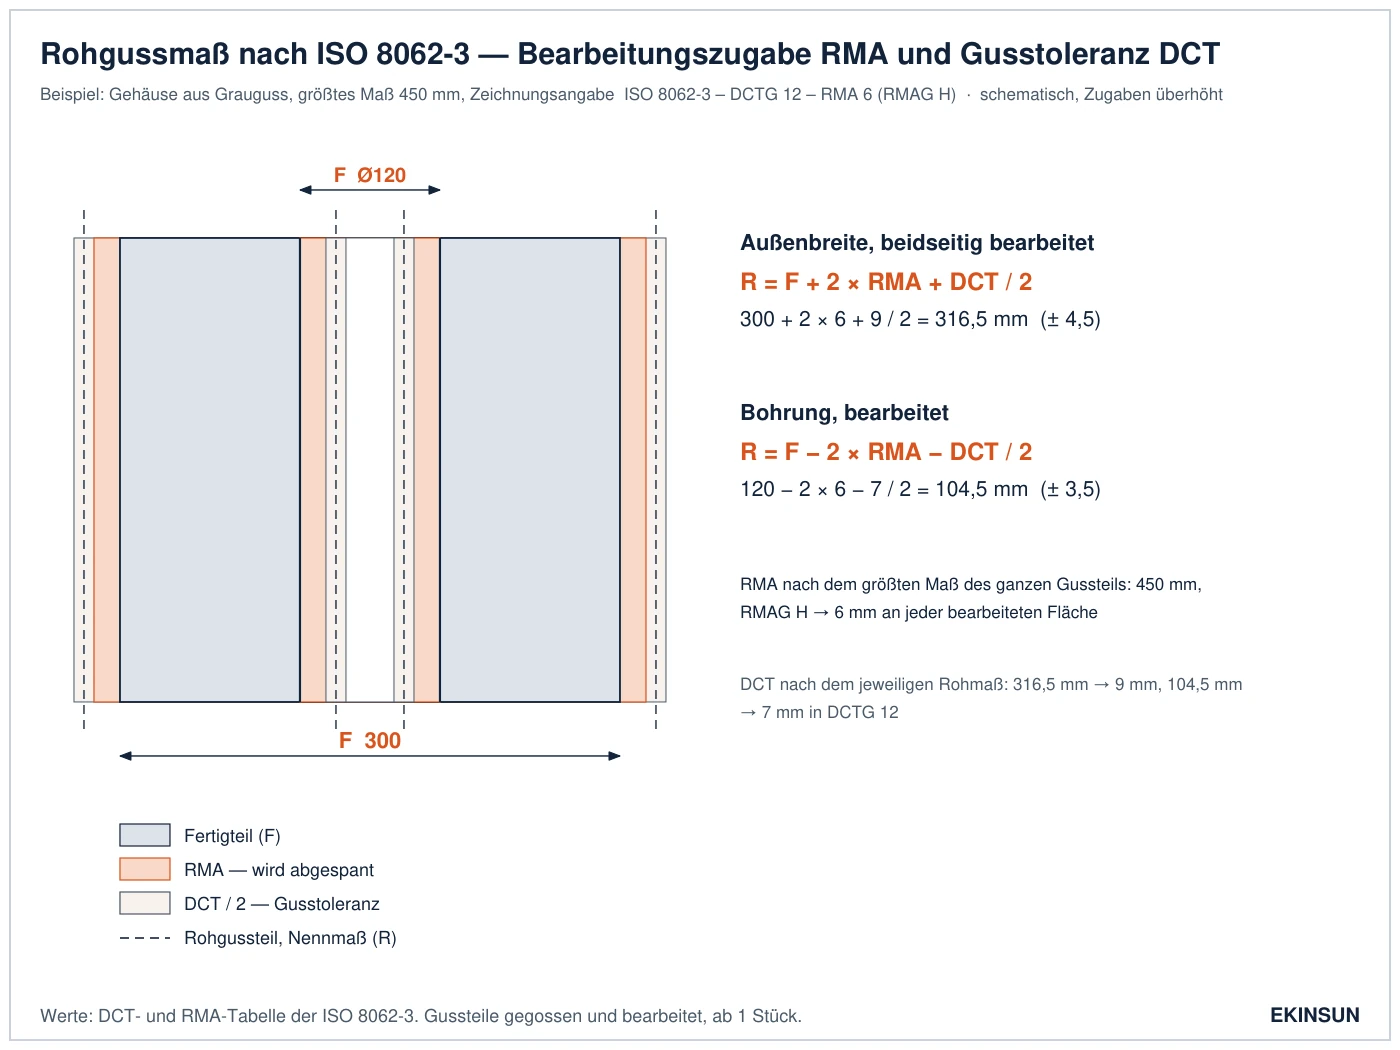
Bei einem beidseitig bearbeiteten Maß muss das Rohteil auch im kleinsten Fall groß genug sein: Das Nennmaß R des Rohgussteils trägt die Bearbeitungszugabe an jeder Fläche und die halbe Gusstoleranz.
| Merkmal | Formel | Beispiel: Gussteil 450 mm, DCTG 12, RMAG H (RMA 6) |
|---|---|---|
| Außenmaß, beidseitig bearbeitet | R = F + 2 × RMA + DCT/2 | F 300 → R = 300 + 12 + 9/2 = 316,5 mm ±4,5 |
| Bohrung oder Nut, bearbeitet | R = F − 2 × RMA − DCT/2 | F 120 → R = 120 − 12 − 7/2 = 104,5 mm ±3,5 |
| Unbearbeitet | R = F | es gilt die Toleranz des Grades: 120 mm ±3,5 in DCTG 12 |
DCT wird am Rohmaß selbst abgelesen (316,5 mm → 9 mm; 104,5 mm → 7 mm), RMA am größten Maß des Gussteils.
Wie viel Bearbeitungszugabe braucht ein Gussteil von 450 mm?
Ein Gussteil mit größtem Maß 450 mm fällt in die Zeile 400 bis 630 mm: 3 mm je bearbeiteter Fläche in RMAG F, 4 mm in RMAG G und 6 mm in RMAG H, dem Grad, den handgeformter Grauguss oft erhält. Mit DCTG 12 wird eine Bohrung von 120 mm dann mit 104,5 mm ±3,5 mm gegossen.
Angabe auf der Zeichnung — und was vorher galt
| Zeichnungsangabe | Bedeutung |
|---|---|
| ISO 8062-3 – DCTG 12 | allgemeiner Gusstoleranzgrad 12 für alle Maße ohne eigene Toleranz |
| ISO 8062-3 – DCTG 12 – RMA 6 (RMAG H) | Grad 12 und 6 mm Bearbeitungszugabe an jeder bearbeiteten Fläche (RMAG H, Gussteil 400 bis 630 mm) |
| GB/T 6414-DCTG12—RMA6 (RMAG H) | dasselbe nach der chinesischen Norm |
| ISO 8062 – CT12 (ältere Zeichnungen) | CT-Grad der ISO 8062:1994; als DCTG 12 lesen, einzelne Tabellenwerte 2007 geändert |
| DIN 1680 bis DIN 1688 (Zeichnungen vor 2008) | zurückgezogene Normen für Gusstoleranzen je Werkstoff, z. B. DIN 1686 Grauguss, DIN 1685 Sphäroguss, DIN 1683 Stahlguss; ersetzt durch DIN EN ISO 8062-3 |
| 93 ±3 oder 200 +5/−3 am Maß | Einzeltoleranz, die für dieses Maß den allgemeinen Grad ersetzt |
Die zweite Ausgabe ISO 8062-3:2023 (DIN EN ISO 8062-3:2023-05) behält Grade und Werte, nennt DCTG 16 nun DCTG 15wt und ergänzt Tabellen für Formschrägen bei Handformguss, Maschinenformguss, Kokillenguss, Druckguss und Feinguss in den Graden DA und DB. Sie lässt außerdem unsymmetrische Toleranzen zu, wenn Hersteller und Kunde sie vereinbaren und am Maß angeben. Gießereien verweisen zusätzlich teils auf die BDG-Richtlinie P 690.
Wenn die Gusstoleranz nicht reicht
| Was die Zeichnung verlangt | Im Rohguss? | Was wir machen |
|---|---|---|
| ±3,5 mm an einem Maß von 120 mm eines Sandgussteils (DCTG 12) | Ja | Im Grad gegossen; die Fläche bleibt roh. |
| ±0,5 mm am selben Maß von 120 mm | Nein | Nach dem Gießen bearbeitet oder als Feinguss: DCTG 6 erlaubt bei diesem Maß 0,88 mm gesamt. |
| Lagersitz H7 oder Dichtfläche mit Ebenheit 0,05 mm | Nein | Nach Zeichnung bearbeitet — siehe Passungen-Tabelle. |
| Wanddicke 20 mm an einem Gussteil in DCTG 12 | Teilweise | Wanddicken erhalten DCTG 13: 6 mm gesamt bei 20 mm; engere Werte werden bearbeitet oder anders gegossen. |
| Ein oder zwei Teile, als Gussteil gezeichnet | Teilweise | Stattdessen aus dem Vollen gefertigt: alle Maße mit Bearbeitungstoleranz, kein Modell. |
Jede Fläche, die passt, dichtet, positioniert oder ein Lager trägt, wird nach Zeichnung oder nach den Allgemeintoleranzen ISO 2768 bearbeitet; die Rohflächen behalten den Grad nach ISO 8062-3. Ersatzteile aus Grauguss oder Sphäroguss nach Muster fertigen wir auch ohne Zeichnung — siehe Ersatzteile nach Muster. Gegossen wird in Grauguss EN-GJL-250, Sphäroguss EN-GJS-400-15, Stahlguss GP240GH, Edelstahlguss 1.4408 oder Aluminium; ein Teil aus dem Vollen entsteht aus Stangen- oder Plattenmaterial 1.4301 (304), 1.4404 (316L), 6061 oder 7075.
Häufige Fragen zu Gusstoleranzen
DCTG ist der Gusstoleranzgrad für Längenmaße nach ISO 8062-3, von DCTG 1 (fein) bis DCTG 16 (Wanddicken von Gussteilen in DCTG 15). Die Tabelle nennt die Gesamttoleranz je Nennmaß, je zur Hälfte ins Plus und ins Minus: Ein Maß von 100 mm darf in DCTG 10 um 3,2 mm schwanken, also ±1,6 mm.
Handgeformter Sandguss wird meist mit DCTG 11 bis 13 toleriert, maschinengeformter Sandguss und Maskenformguss mit DCTG 8 bis 10. Bei einem Maß von 100 bis 160 mm sind das 5 bis 10 mm und 1,8 bis 3,6 mm Gesamttoleranz; Funktionsflächen werden bearbeitet.
ISO 8062-3 legt die Bearbeitungszugabe RMA je bearbeiteter Fläche nach dem größten Maß des ganzen Gussteils und einem Grad RMAG A bis K fest: Ein Gussteil von 450 mm erhält in RMAG H 6 mm an jeder bearbeiteten Fläche, eines von 150 mm in RMAG F 1,5 mm. RMAG A und B gelten nur für Teile mit Aufnahme-, Spann- oder Bezugsflächen.
Für ein beidseitig bearbeitetes Außenmaß gilt R = F + 2 × RMA + DCT/2, für eine bearbeitete Bohrung R = F − 2 × RMA − DCT/2. Eine Breite von 300 mm mit RMA 6 in DCTG 12 wird mit 316,5 mm ±4,5 gegossen, eine Bohrung von 120 mm mit 104,5 mm ±3,5.
CT-Grade stammen aus ISO 8062:1994, DCTG-Grade aus ISO 8062-3 (2007 und 2023). Die Gradnummern entsprechen sich, die meisten Werte sind gleich, einzelne wurden 2007 geändert. ISO 8062-3:2023 nennt DCTG 16 nun DCTG 15wt, den Wanddickengrad für Gussteile in DCTG 15.
Die früheren Normen DIN 1680 bis DIN 1688 für Gusstoleranzen je Werkstoff, etwa DIN 1686 für Grauguss, DIN 1685 für Sphäroguss und DIN 1683 für Stahlguss, sind zurückgezogen und durch DIN EN ISO 8062-3 ersetzt; alte Zeichnungen nennen sie noch.
EKINSUN ist ein Hersteller von Sonderteilen, der Gussteile nach Zeichnung oder Muster fertigt - Pumpengehäuse, Ventilgehäuse, Lager- und Getriebegehäuse -, gegossen im Toleranzgrad der Zeichnung und an den Funktionsflächen bearbeitet, ab 1 Stück, Angebot innerhalb von 12 Stunden.
Gussteil nach Zeichnung?
Gussteile im Toleranzgrad Ihrer Zeichnung, an den Funktionsflächen bearbeitet — ab 1 Stück. Zeichnung, Skizze oder das alte Teil genügt.