Il vous faut du M10×1 et le rayon visserie s'arrête à M10×1,5 ? Vous êtes au bon endroit deux fois : d'abord pour le tableau de référence ci-dessous, ensuite parce que fabricant à façon, EKINSUN usine les vis, écrous et axes à pas fin que le commerce ne stocke pas — à l'unité, sur plan ou sur échantillon, devis en 12 heures.
Le tableau : pas gros, pas fins ISO et perçages de taraudage
Diamètres M8 à M52, pas fins des séries ISO 261/262 rencontrés en mécanique, et le perçage avant taraudage du pas fin principal (règle : perçage = diamètre − pas).
| Ø nominal | Pas gros (mm) | Pas fins ISO courants | Perçage pas fin principal |
|---|---|---|---|
| M8 | 1,25 | 1 · 0,75 | 7,0 (M8×1) |
| M10 | 1,5 | 1,25 · 1 | 8,75 (M10×1,25) · 9,0 (M10×1) |
| M12 | 1,75 | 1,5 · 1,25 | 10,5 (M12×1,5) · 10,75 (M12×1,25) |
| M14 | 2 | 1,5 | 12,5 |
| M16 | 2 | 1,5 | 14,5 |
| M18 | 2,5 | 1,5 · 2 | 16,5 (M18×1,5) |
| M20 | 2,5 | 1,5 · 2 | 18,5 (M20×1,5) |
| M22 | 2,5 | 1,5 · 2 | 20,5 (M22×1,5) |
| M24 | 3 | 2 · 1,5 | 22,0 (M24×2) |
| M27 | 3 | 2 · 1,5 | 25,0 (M27×2) |
| M30 | 3,5 | 2 · 1,5 | 28,0 (M30×2) |
| M33 | 3,5 | 2 · 1,5 | 31,0 (M33×2) |
| M35 | — | 1,5 — le filetage de l'écrou à encoches KM7 | 33,5 (M35×1,5) |
| M36 | 4 | 3 · 2 | 33,0 (M36×3) |
| M39 | 4 | 3 | 36,0 |
| M42 | 4,5 | 3 · 2 | 39,0 (M42×3) |
| M45 | 4,5 | 3 | 42,0 |
| M48 | 5 | 3 · 2 | 45,0 (M48×3) |
| M52 | 5 | 4 · 3 | 48,0 (M52×4) |
| M56 | 5,5 | 4 · 3 · 2 | 52,0 (M56×4) |
| M60 | 5,5 | 4 · 3 · 2 | 56,0 (M60×4) |
| M64 | 6 | 4 · 3 · 2 | 60,0 (M64×4) |
| M68 | 6 | 4 · 3 · 2 | 64,0 (M68×4) |
| M72 | 6 | 4 · 3 · 2 | 68,0 (M72×4) |
| M76 | 6 | 4 · 3 · 2 | 72,0 (M76×4) |
| M80 | 6 | 4 · 3 · 2 | 76,0 (M80×4) |
| M85 | 6 | 4 · 3 · 2 | 81,0 (M85×4) |
| M90 | 6 | 4 · 3 · 2 | 86,0 (M90×4) |
| M95 | 6 | 4 · 3 · 2 | 91,0 (M95×4) |
| M100 | 6 | 4 · 3 · 2 | 96,0 (M100×4) |
| M105 | 6 | 4 · 3 · 2 | 101,0 (M105×4) |
| M110 | 6 | 4 · 3 · 2 | 106,0 (M110×4) |
| M115 | 6 | 4 · 3 · 2 | 111,0 (M115×4) |
| M120 | 6 | 4 · 3 · 2 | 116,0 (M120×4) |
| M125 | 6 | 4 · 3 · 2 | 121,0 (M125×4) |
| M130 | 8 · 6 | 4 · 3 · 2 | 126,0 (M130×4) |
| M135 | 6 | 4 · 3 · 2 | 131,0 (M135×4) |
| M140 | 8 · 6 | 4 · 3 · 2 | 136,0 (M140×4) |
| M145 | 6 | 4 · 3 · 2 | 141,0 (M145×4) |
| M150 | 8 · 6 | 4 · 3 · 2 | 146,0 (M150×4) |
| M155 | 6 | 4 · 3 | 151,0 (M155×4) |
| M160 | 8 · 6 | 4 · 3 | 156,0 (M160×4) |
Perçage arrondi au foret standard le plus proche. En gras : le pas fin le plus répandu du diamètre. Lignes orange : les dimensions qu'on nous demande le plus.
De M56 à M160, la logique change. Au-delà de M68 l'ISO 261 ne définit plus de pas gros : le 6 mm devient le pas le plus grossier de la série fine et fait office de pas standard des écrous DIN 934 ; le 8 mm n'apparaît qu'à partir de M130 (DIN 13-11). Le pas fin le plus demandé reste le 4 (M52×4, M64×4, M100×4), le 3 et le 2 existent sur toute la plage. À ces diamètres on n'utilise plus de foret : l'avant-trou est alésé au tour, la valeur d − P reste la référence. Exemple reçu de la région lyonnaise : deux écrous hexagonaux M120 × 3, pas de 3 mm impératif — ni 4, ni 5, ni 6 ne convenaient, parce que la tige déjà en place porte du 3. C'est exactement le cas où le catalogue s'arrête et où l'on taille le pas à l'outil.
Mesurez le pas avant d’acheter. Posez une règle sur dix crêtes de la vis ou de l’arbre : 30 mm = pas de 3, 40 mm = pas de 4, 60 mm = pas de 6, 20 mm = pas de 2. Une jauge de filetage fait la même chose et passe aussi dans un écrou. Si le pas mesuré est celui que le catalogue tient pour ce diamètre (en 2026 : M100 en ×2, ×4 et ×6 ; M120 en ×4 seulement), achetez l’écrou du commerce. S’il n’y est pas — M120 × 3, M100 × 3, pas à gauche — envoyez-nous diamètre, pas, cote sur plats et hauteur : nous le tournons à l’unité, écrou et vis appairés si l’arbre est neuf. Une lecture qui ne tombe pas rond (31,75 mm sur dix) signale un filetage en pouces (8 TPI) : vérifiez avant de commander quoi que ce soit.
| Vous avez mesuré | Ce que c’est | À faire |
|---|---|---|
| 55 ou 60 mm sur dix crêtes | Le pas standard (5,5 mm jusqu’à M60, 6 mm au-dessus) | Achetez l’écrou DIN 934 du commerce dans votre dimension et votre classe : aucune pièce à l’unité ne rivalise. |
| Un pas fin que le catalogue tient pour cette dimension — 20 mm sur un M100 (×2), 40 mm sur un M120 (×4) | Un écrou à pas fin du commerce | Achetez-le ; vérifiez seulement la cote sur plats pour votre clé. |
| Un pas fin que le catalogue ne tient pas pour cette dimension — 30 mm sur un M120 (×3), 30 mm sur un M100 (×3) | Un filetage normalisé sans stock derrière | Envoyez-nous diamètre, pas, sens, cote sur plats, hauteur et quantité : l’écrou est fileté à l’outil sur l’arbre, à l’unité. |
| 31,75 · 42,3 · 63,5 mm sur dix | Un filetage en pouces — 8, 6 ou 4 filets au pouce | Achetez l’écrou en pouces s’il existe dans votre cote sur plats ; sinon même fabrication, au pas en pouces. |
| Des filets qui montent vers la gauche | Pas à gauche | Pratiquement jamais en stock au-dessus de M64, quel que soit le pas : envoyez le relevé, nous le taillons. |
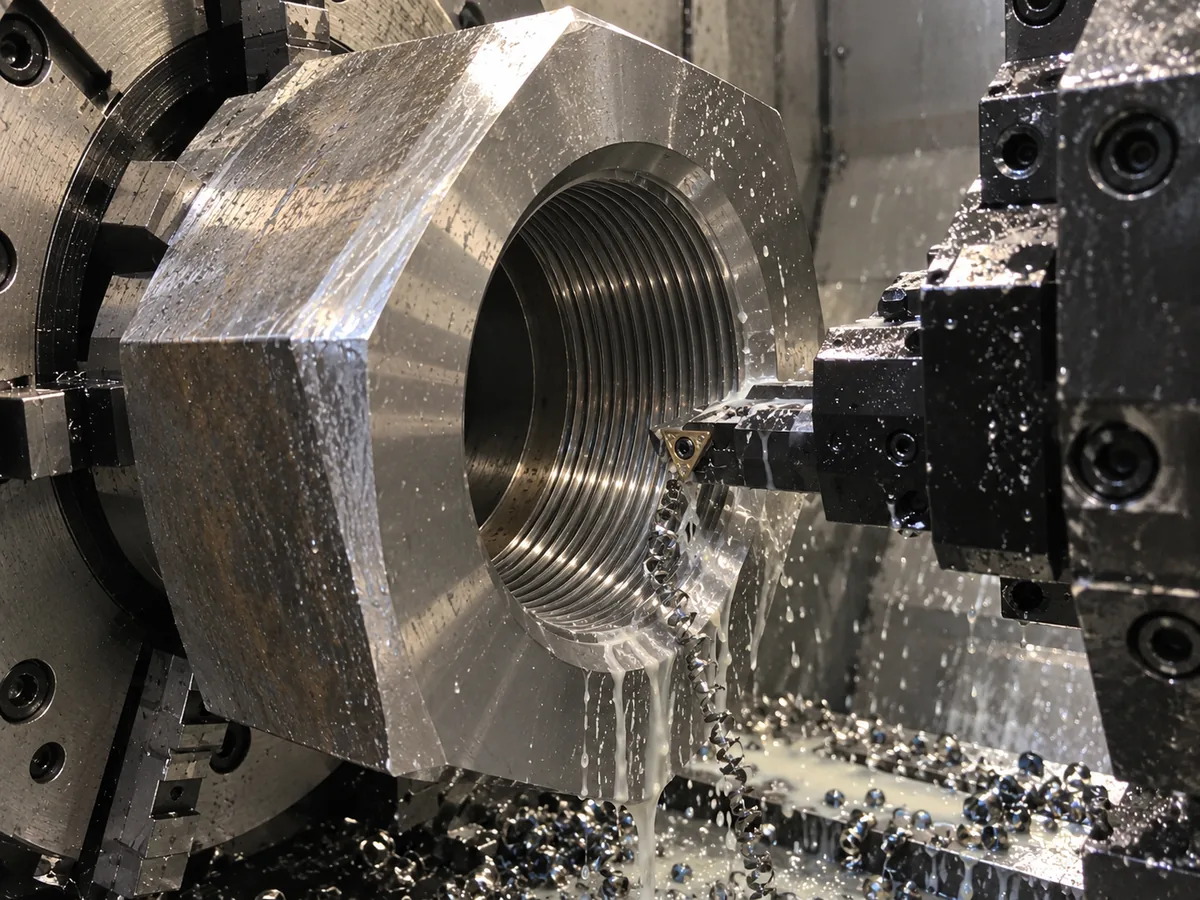
La combinaison de votre plan n'est pas dans le tableau ? Les séries ISO 262 vont au-delà (M10×0,75, M64×4…) et certaines machines utilisent des pas hors norme. Nous les usinons aussi — envoyez la désignation exacte ou l'ancienne pièce, le filetage est taillé à l'outil, pas limité par un taraud du commerce.
Pas fin ou pas gros : les quatre raisons valables — et les trois pièges
Choisissez le pas fin quand…
- Le réglage doit être précis — un tour de M20×1,5 avance de 1,5 mm au lieu de 2,5 : c'est le filetage des butées, contre-pointes et systèmes de réglage
- Les vibrations desserrent — l'angle d'hélice plus faible retient mieux : contre-écrous d'arbres, fixations de machines tournantes
- La paroi est mince — dans 6 mm de matière, M12×1,25 met plus de filets en prise que M12×1,75
- Chaque millimètre de section compte — le noyau d'un pas fin est plus gros, la section résistante légèrement supérieure à diamètre égal ; l'écart réel se lit dans notre tableau des couples de serrage, qui donne une colonne pas fin séparée (M12×1,5 : 86 Nm en 8.8 contre 81 Nm au pas gros)
Restez au pas gros quand…
- L'environnement est sale — chantier, agricole, TP : les filets fins s'encrassent et grippent
- On démonte souvent — le montage de travers foire un pas fin bien plus vite qu'un pas gros
- La matière est tendre — aluminium, fonte : le filet gros porte mieux, le fin s'arrache
Le piège classique : même diamètre, pas différent
M10×1, M10×1,25 et M10×1,5 ne sont pas interchangeables. La vis entre de deux tours, bloque, et forcer ruine les deux filetages. C'est l'erreur type sur les rétroviseurs et bouchons de vidange moto — trois standards coexistent selon les constructeurs — et sur les reprises de vieilles machines. En cas de doute : peigne à filets, ou photo de la pièce avec un pied à coulisse posé dessus, et nous identifions. Ne montez jamais « pour voir ».
Autre confusion fréquente : un filetage fin cylindrique n'est pas un filetage gaz (G/BSP) — profils et diamètres réels différents. Si votre pièce raccorde un fluide, c'est plutôt du côté de nos adaptateurs de filetage qu'il faut regarder.
Ce que le commerce stocke — et là où nous commençons
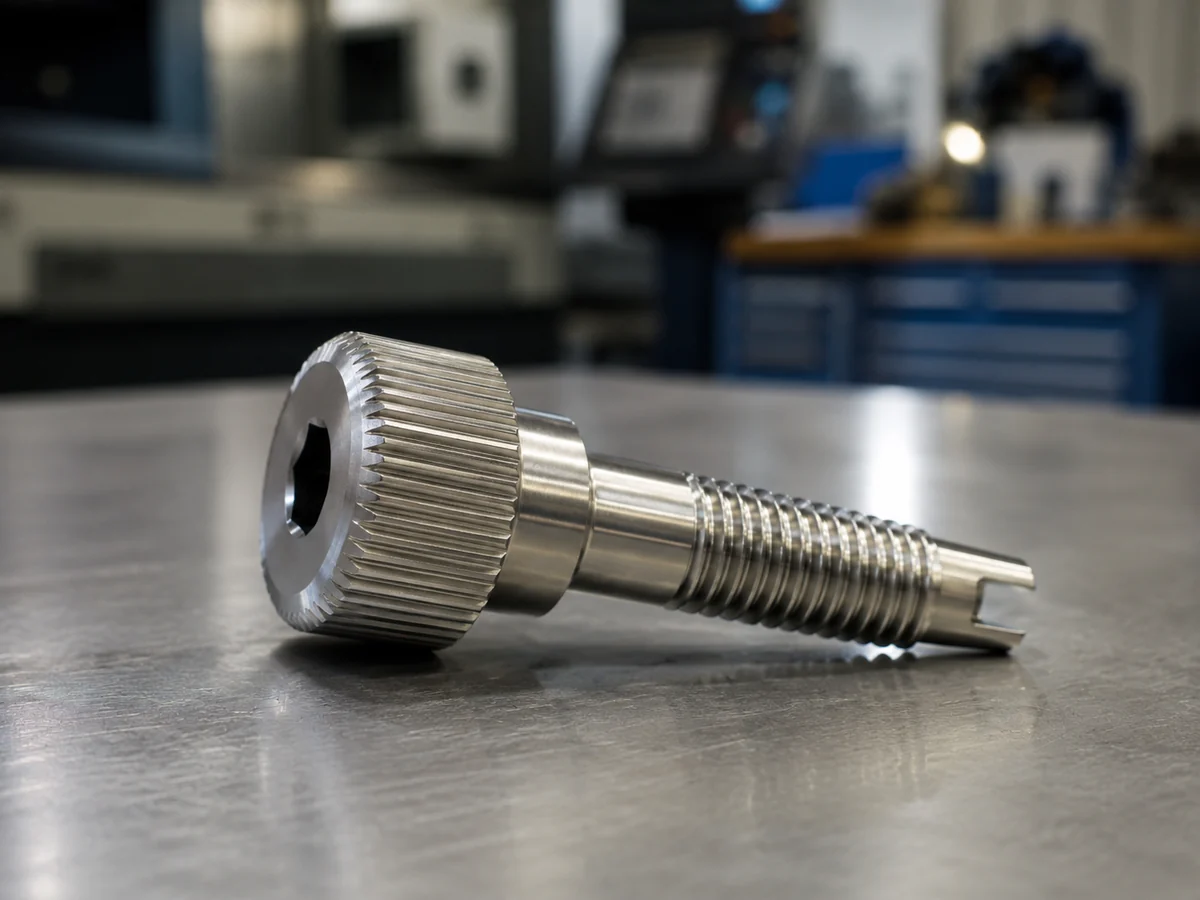
Le négoce suit bien quelques références installées : bougies, vidange, mécanique auto courante en M10×1 et M12×1,25/1,5, quelques écrous fins en M14–M16. Dès que la demande sort de ces sentiers — M20×1,5 en inox, contre-écrou mince M30×1,5, vis épaulée M14×1,5 de 90 mm, tige M24×2 au mètre — la combinaison exacte n'existe plus en stock, et la « recherche de fournisseur » se termine en fabrication à l'unité :
| Pièce à pas fin | Demande typique |
|---|---|
| Vis spéciale — tête, longueur ou épaulement hors catalogue | Vis de réglage, vis de butée, remplacement d'une référence constructeur disparue |
| Écrou / contre-écrou mince | Blocage d'arbre, rattrapage de jeu — souvent introuvable au-delà de M16 |
| Écrou à encoches type KM | Serrage de roulement, pas fin par construction — tableau KM0 à KM13 et versions hors série |
| Axe ou tige filetée aux deux bouts | Tirants et tendeurs — aussi en version pas à gauche |
| Goujon deux diamètres dont un pas fin | Voir goujon double filetage — le M30×3,5 / M20×2,5 est notre cas d'école, et la fabrication de goujons pour les autres types |
| Adaptateur pas gros ↔ pas fin | Réutiliser un taraudage existant — voir adaptateurs métriques |
Matières usuelles : acier C45, 42CrMo4 pour classes 8.8–12.9, inox A2 (304) et A4 (316L), laiton, aluminium 6061/7075. Le filetage est taillé à l'outil sur tour CNC — profil ISO, tolérance 6g/6H par défaut, autre classe sur plan. Contrôle au calibre, certificat 3.1 EN 10204 sur demande.
Ce qu'il faut préciser dans votre demande
- La désignation complète — diamètre × pas, ex. M20×1,5 ; en cas de doute, photo avec pied à coulisse et nous identifions le pas
- Le type de pièce — vis (tête), écrou (hauteur), axe, manchon…
- Longueurs — totale et filetée
- La matière — ou l'application, et nous proposons
- La quantité — à partir de 1 pièce
Aucun fichier CAO n'est nécessaire : croquis à main levée, photo cotée ou ancienne pièce expédiée suffisent — nous reconstruisons le plan et vous le validez avant usinage.
Vis CHC au pas fin selon l'ISO 12474 et en pouces UNC / UNF, avec têtes et clés en mm : vis CHC pas fin et pouces.
Pas de 0,25 mm en taraudage, dans une douille en laiton à collerette pour vis de réglage M3 à M6 : douilles filetées à pas fin.
Le pas fin ne change pas la classe : un M12 × 1,5 en 10.9 doit tenir les mêmes 1040 / 940 N/mm² qu'un pas gros — voir le tableau des classes de qualité.
Le foret d'un taraudage au pas fin se calcule par diamètre moins pas — M10 × 1 à 9 mm, M12 × 1,5 à 10,5 — et le tableau de perçage et taraudage le donne pour les pas fins courants et tout le pas gros.
Questions fréquentes
Le pas est la distance entre deux filets. Pour un même diamètre, l'ISO définit un pas gros — le standard implicite : M10 = M10×1,5 — et des pas fins : M10×1,25, M10×1. Filets plus rapprochés = serrage plus progressif, meilleure tenue aux vibrations, noyau plus gros — mais filets plus fragiles et plus sensibles à l'encrassement.
Perçage = diamètre nominal − pas. M10×1 → 9 mm, M12×1,5 → 10,5 mm, M20×1,5 → 18,5 mm. Même règle qu'au pas gros, puis foret standard le plus proche.
Réglage précis, tenue au desserrage sous vibrations, taraudage court en paroi mince, ou besoin du noyau plus gros à diamètre égal. Sans une de ces raisons, restez au pas gros : plus robuste au montage et outillé partout.
Environnement sale (les filets fins grippent), démontages fréquents (risque de foirage), matériaux tendres comme l'aluminium ou la fonte (le filet gros porte mieux).
Non, jamais : la vis entre de deux tours puis bloque, et forcer détruit les deux filetages. Piège classique des rétroviseurs et vidanges moto. Mesurez au peigne à filets ou envoyez une photo avec pied à coulisse.
Les références auto courantes existent au négoce ; au-delà de M12, en inox, en longueur spéciale ou en pas rare, la combinaison exacte passe en fabrication. Nous l'usinons à l'unité, devis en 12 heures.
Oui : écrous hauts, contre-écrous minces, écrous à encoches type KM, écrous épaulés — acier, inox A2/A4, laiton. Le contre-écrou mince à pas fin est une demande fréquente sur arbres de transmission.
Demander un Devis
Désignation Ø × pas + type de pièce + matière. Réponse en 12 heures.
// Pas fin en bref
- →Perçage = Ø − pas
- →M10 fin : ×1,25 / ×1 · M12 fin : ×1,5 / ×1,25
- →Pas fins jamais interchangeables entre eux
- →Pour : réglage · vibrations · paroi mince
- →Contre : saleté · démontages · alu/fonte
ou par email : [email protected]